ស្ថានីយ៍ទីពីរផ្លាស់ប្តូរពីរបៀបដែលម៉ាស៊ីនប្រើការបញ្ចោញ ការត្រជាក់ និងពេលវេលាគ្រប់គ្រងផ្សិត។ វាមិនមានទិន្នផលលក់ទ្វេដងដោយស្វ័យប្រវត្តិទេ ថាមពលទាបក្នុងមួយដប ឬផលិតផលិតផលធំជាង។ ទំហំម៉ាស៊ីន Kinggle ដែលបានផ្គូផ្គងចំនួនបីបង្ហាញពីកន្លែងដែលភាពខុសគ្នាពិតប្រាកដលេចឡើង។

ពិតម៉ាស៊ីនផ្លុំម៉ាស៊ីនតែមួយទល់នឹងស្ថានីយ៍ពីរដងដូច្នេះការប្រៀបធៀបគឺជាការសិក្សាក្រឡាពេញលេញ មិនមែនជាការរាប់ចំនួនរទេះទេ។ ការសម្រេចចិត្តត្រូវតែភ្ជាប់ដប កាលវិភាគផលិតកម្ម តម្រូវការរលាយសរុប លំដាប់ស្ថានីយពីរ និងតម្រូវការផ្នែកដែលទទួលយក។
តើមានអ្វីផ្លាស់ប្តូររវាងស្ថានីយមួយ និងស្ថានីយពីរ?
នៅក្នុងម៉ាស៊ីនផ្លុំផ្លុំបន្តបន្ទាប់តែមួយស្ថានីយ ទីតាំងផ្សិត និងក្ដាប់មួយចាប់យក parison បង្កើតជាផ្នែក ធ្វើឱ្យត្រជាក់ និងបញ្ចេញវា។ ព្រឹត្តិការណ៍បង្កើតផ្សិតបន្ទាប់ត្រូវតែសមជុំវិញលំដាប់នៃស្ថានីយ៍មួយ។
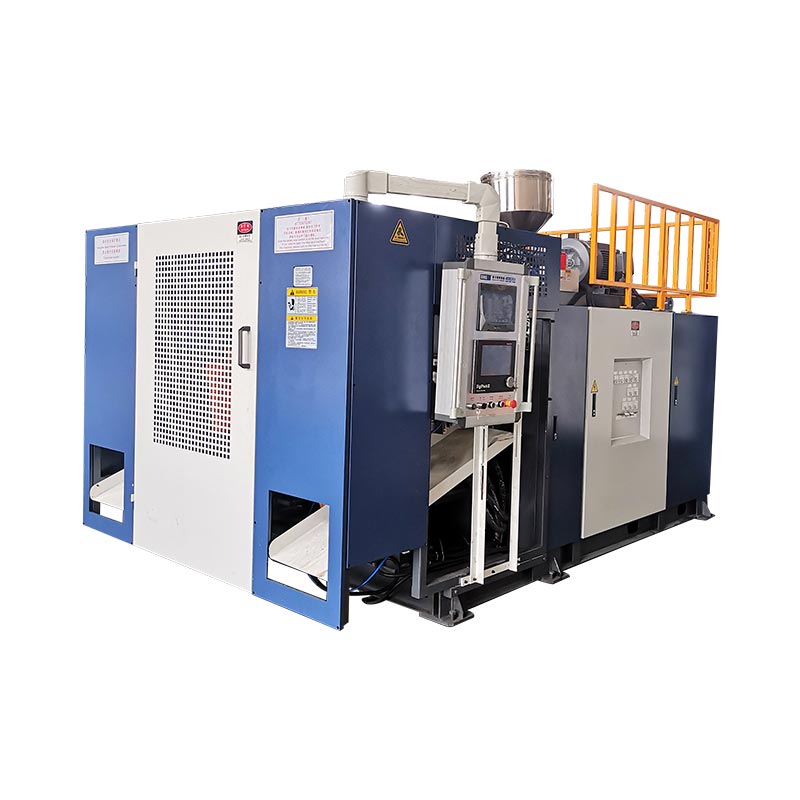
ស្ថានីយ៍ទ្វេ-ឬស្ថានីយភ្លោះ-ម៉ាស៊ីនផ្លុំផ្សិតចំរុះ ជំនួសទីតាំងផ្សិតពីរជុំវិញប្រព័ន្ធបញ្ចូលរួមគ្នា។ ស្ថានីយមួយអាចស្ថិតក្នុងដំណាក់កាលផ្លុំ ត្រជាក់ ឬដកចេញជាផ្នែក ខណៈដែលស្ថានីយមួយទៀតរៀបចំដើម្បីចាប់យកទីប្រជុំជនបន្ទាប់។ នេះជាមូលហេតុដែលឧបករណ៍ស្ថានីយពីរក៏ត្រូវបានពិពណ៌នាថាជាម៉ាស៊ីនផ្លុំពីរចំហៀង ឬម៉ាស៊ីនផ្លុំផ្លុំនៅក្នុងទីផ្សារមួយចំនួន។
លំដាប់សាមញ្ញនេះពន្យល់ពីឱកាស មិនមែនអត្រាផលិតកម្មចុងក្រោយទេ។ ការធ្វើដំណើរតាមស្ថានីយ៍ ការបង្កើត parison ការបិទផ្សិត ការផ្លុំ ការហត់នឿយ ការធ្វើឱ្យត្រជាក់ ការច្រានចេញ ការកាត់ផ្តាច់ និងការផ្ទេរខ្សែទឹក នៅតែត្រូវសមជាមួយគ្នា។ អក្សរសិល្ប៍របស់ម៉ាស៊ីន shuttle-machine ឯករាជ្យក៏រាយបញ្ជីការកំណត់រចនាសម្ព័ន្ធផ្នែកម្ខាង និងទ្វេដោយឡែកពី single- និង multi-parison die heads ដោយពង្រឹងថាទាំងនេះគឺជាជម្រើសឧបករណ៍ផ្សេងគ្នា។
កុំច្រឡំចំនួនស្ថានីយ ចំនួនក្បាល ចំនួនបែហោងធ្មែញ និងចំនួនស្រទាប់
កំហុសសម្រង់ជាច្រើនចាប់ផ្ដើមដោយសារតែ "ទ្វេដង" ត្រូវបានប្រើដោយមិនបាននិយាយថាអ្វីដែលត្រូវបានទ្វេដង។ ម៉ាស៊ីនពីរជាន់មិនចាំបាច់ជាម៉ាស៊ីនក្បាលពីរ ផ្សិតពីរ ឬខ្សែពីរជាន់ទេ។
| រយៈពេល | អ្វីដែលវារាប់ | អ្វីដែលវាផ្លាស់ប្តូរ | សំណួរសម្រាប់អ្នកផ្គត់ផ្គង់ |
|---|---|---|---|
| ស្ថានីយ៍តែមួយឬពីរ | ទីតាំងផ្សិត និងក្ដាប់ដែលដំណើរការតាមលំដាប់លំដោយ | លំដាប់ម៉ាស៊ីន តម្រូវការសំណុំផ្សិត សក្ដានុពលទិន្នផល ស្នាមជើង និងការគ្រប់គ្រង | តើមានស្ថានីយ៍ផ្សិតពេញលេញប៉ុន្មានដែលឆ្លាស់គ្នានៅលើម៉ាស៊ីននេះ? |
| ក្បាលតែមួយ ឬច្រើនក្បាល | Parisons extruded នៅក្នុងព្រឹត្តិការណ៍ molding មួយ។ | តើមានប្រហោងផ្សិតប៉ុន្មានអាចត្រូវបានចុកក្នុងពេលតែមួយ និងទីលានចាក់ចេញដែលត្រូវការ | តើមានហាងលក់ប៉ុន្មានដែលរួមបញ្ចូលគ្នា ហើយចម្ងាយកណ្តាលរបស់វាប៉ុន្មាន? |
| ផ្សិតតែមួយ ឬច្រើនបែហោងធ្មែញ | ផ្នែកដែលបានបង្កើតឡើងនៅក្នុងផ្សិតតែមួយបិទ | ផ្នែកក្នុងមួយព្រឹត្តិការណ៍ផ្សិត ទំហំផ្សិត តុល្យភាពត្រជាក់ និងការកាត់ | តើព្រឹត្តិការណ៍ផ្សិតមួយគួរផលិតបានប៉ុន្មានផ្នែក? |
| តែមួយ ឬច្រើនស្រទាប់ | ស្រទាប់សម្ភារៈនៅក្នុងជញ្ជាំងផ្នែក | Extruders ស្ថាបត្យកម្មក្បាលស្លាប់ ការគ្រប់គ្រងសម្ភារៈ និងដំណើរការ | តើសមា្ភារៈ និងរចនាសម្ព័ន្ធស្រទាប់ណាខ្លះត្រូវបានបញ្ចូលក្នុងសម្រង់? |
នេះ។R&B សន្លឹកទិន្នន័យការអូសទាញបន្តជាឧទាហរណ៍ រាយបញ្ជីក្បាលស្លាប់តែមួយ និងពហុមណ្ឌលដាច់ដោយឡែកពីការកំណត់រចនាសម្ព័ន្ធការគៀបមួយ ឬពីរស្ថានីយ។ Multi-parison tooling គឺមួយ lever ទិន្នផល; ស្ថានីយ៍ផ្សិតទីពីរគឺមួយទៀត។ សំណើអាចប្រើទាំងដងថ្លឹង ឬផ្សំទាំងពីរ ដូច្នេះការដកស្រង់ត្រូវតែកំណត់អត្តសញ្ញាណនីមួយៗដោយឡែកពីគ្នា។
វាក្យសព្ទក៏ផ្លាស់ប្តូរតាមតំបន់ផងដែរ។ អ្នកទិញអាចស្វែងរក Aម៉ាស៊ីនផ្លុំស្ថានីយ៍ពីរដង, ម៉ាស៊ីនផ្លុំស្ថានីយ៍ភ្លោះ, ម៉ាស៊ីនផ្លុំដបពីរស្ថានីយ៍ឬម៉ាស៊ីនផ្លុំផ្លុំទ្វេភាគី. បញ្ជាក់លំដាប់រូបវន្ត ជាជាងជ្រើសរើសតាមឈ្មោះតែឯង។
ការប្រៀបធៀបដើម៖ ទំហំម៉ាស៊ីន Kinggle បីគូ
ការវិភាគខាងក្រោមប្រើលក្ខណៈជាក់លាក់ដែលបានចេញផ្សាយនៅលើទំព័រផលិតផល Kinggle បច្ចុប្បន្នចំនួនប្រាំមួយ។ គូនីមួយៗមានសមត្ថភាពផ្ទុកអតិបរមាបន្ទាប់បន្សំដូចគ្នា ដែលធ្វើឱ្យភាពខុសគ្នានៃស្ថានីយ៍កាន់តែងាយស្រួលមើល។ តួលេខគឺជាឯកសារយោងកាតាឡុក មិនមែនជាការធានាផលិតកម្មសម្រាប់គ្រប់ដប ជ័រ ក្បាលស្លាប់ ឬកញ្ចប់ជម្រើសទេ។
| សមត្ថភាពនិងគំរូ | ស្ថានីយ៍ | ស្លាកលទ្ធផលដែលបានចេញផ្សាយ | សមត្ថភាពរលាយ HDPE | ទំហំម៉ាស៊ីន (L × W × H) | ស្រោមសំបុត្រ L×W សាមញ្ញ* | ទម្ងន់ | កម្លាំងតោង |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | នៅលីវ | វដ្តស្ងួត 600 កុំព្យូទ័រ / ម៉ោង។ | 30 គីឡូក្រាម / ម៉ោង។ | 3.1 × 1.7 × 2.5 ម៉ែត្រ | 5.3 ម៉ែត្រការ៉េ | 2.5 t | 40 kN |
| 2LKGB2D | ទ្វេដង | 600 × 2 កុំព្យូទ័រ / ម៉ោង។ | 55 គីឡូក្រាម / ម៉ោង។ | 3.1 × 2.2 × 2.5 ម៉ែត្រ | 6.8 ម៉ែត្រការ៉េ | 4.5 t | 40 kN |
| 5LKGB5L | នៅលីវ | 500 កុំព្យូទ័រ / ម៉ោង។ | 55 គីឡូក្រាម / ម៉ោង។ | 3.1 × 2.2 × 2.5 ម៉ែត្រ | 6.8 ម៉ែត្រការ៉េ | 3.0 t | 65 kN |
| 5LKGB5D | ទ្វេដង | 500 × 2 កុំព្យូទ័រ / ម៉ោង។ | 80 គីឡូក្រាម / ម៉ោង។ | 3.2 × 2.2 × 2.5 ម៉ែត្រ | 7.0 ម៉ែត្រការ៉េ | 5.2 t | 65 kN |
| 15LKGB15L | នៅលីវ | 450 កុំព្យូទ័រ / ម៉ោង។ | 100 គីឡូក្រាម / ម៉ោង។ | 4.5 × 2.2 × 2.8 ម៉ែត្រ | 9.9 ម៉ែត្រការ៉េ | 7.5 t | 165 kN |
| 15LKGB15D | ទ្វេដង | 450 × 2 កុំព្យូទ័រ / ម៉ោង។ | 120 គីឡូក្រាម / ម៉ោង។ | 4.8 × 2.9 × 2.8 ម៉ែត្រ | ១៣,៩ ម៉ែត្រការ៉េ | 12.5 ទំ | 165 kN |

អ្វីដែលទិន្នន័យដែលបានផ្គូផ្គងបង្ហាញ
1. ចំនួនស្ថានីយ៍មិនកំណត់ទំហំផ្នែកអតិបរមាទេ។
នៅក្នុងគូ Kinggle នីមួយៗ សមត្ថភាពកុងតឺន័របន្ទាប់បន្សំ និងកម្លាំងគៀបដែលបានបោះពុម្ពផ្សាយនៅតែដូចគ្នា៖ 2L និង 40 kN, 5L និង 65 kN ឬ 15L និង 165 kN ។ ស្ថានីយ៍ទីពីរផ្លាស់ប្តូរលំដាប់ផលិតកម្ម; វាមិនប្រែក្លាយវេទិកា 5L ទៅជាវេទិកា 15L ទេ។
ភាពខុសគ្នានេះមានសារៈសំខាន់ក្នុងអំឡុងពេលជ្រើសរើសម៉ាស៊ីន។ បរិមាណផ្នែក ផ្ទៃដែលបានគ្រោងទុក វិមាត្រផ្សិត និងការគៀបដែលត្រូវការនៅតែត្រូវនឹងវេទិកា។ ឃីងហ្គលការណែនាំអំពីការជ្រើសរើសម៉ាស៊ីនផ្លុំចាប់ផ្តើមពីកុងតឺន័រ មុនពេលជ្រើសរើសចំនួនស្ថានីយ។
2. គូស្ថានីយទ្វេបន្ថែមសមត្ថភាពរលាយ ប៉ុន្តែមិនមែនដោយសមាមាត្រថេរតែមួយទេ។
សមត្ថភាពរលាយ HDPE ដែលត្រូវបានបោះពុម្ពផ្សាយកើនឡើងពី 30 ទៅ 55 គីឡូក្រាមក្នុងមួយម៉ោងក្នុងគូ 2L ពី 55 ទៅ 80 គីឡូក្រាមក្នុងមួយម៉ោងក្នុងគូ 5L និងពី 100 ទៅ 120 គីឡូក្រាមក្នុងមួយម៉ោងក្នុងគូ 15L ។ ការកើនឡើងទាំងនោះមិនដូចគ្នាទេ ហើយមិនគួរត្រូវបានបំប្លែងទៅជា "មេគុណស្ថានីយទ្វេ" ជាសកលទេ។
នេះគឺជាមេរៀនសមត្ថភាពដ៏សំខាន់បំផុតនៅក្នុងទិន្នន័យ។ ស្ថានីយ៍ពីរអាចបង្កើតឱកាសបង្កើតផ្សិតបានកាន់តែច្រើន ប៉ុន្តែ extruder នៅតែត្រូវផ្គត់ផ្គង់ម៉ាស់ parison សរុប។ ដបដែលធ្ងន់ជាង ពន្លឺកាន់តែច្រើន កន្លែងដាច់ភ្លើងកាន់តែច្រើន ឬចន្លោះពេលព្រឹត្តិការណ៍ខ្លីជាងមុនបង្កើនតម្រូវការរលាយ។ នៅពេលដែលការបន្ថែមក្លាយជាឧបសគ្គ ការបន្ថែមភាពអាចរកបាននៃស្ថានីយ៍មិនអាចដោះស្រាយវាបានទេ។
3. ទម្ងន់ និងការដំឡើងស្រោមសំបុត្រកើនឡើងខុសៗគ្នាតាមទំហំ
ការផ្លាស់ប្តូរពីម៉ូដែលទោលទៅម៉ូដែលទ្វេបង្កើនទម្ងន់ម៉ាស៊ីនដែលបានបោះពុម្ពពី 2.5 ទៅ 4.5 តោននៅ 2L, 3.0 ទៅ 5.2 តោននៅ 5L និង 7.5 ទៅ 12.5 តោននៅ 15L ។ ស្រោមសំបុត្រម៉ាស៊ីន L×W ដែលបានគណនាផ្លាស់ប្តូរពីប្រហែល 5.3 ទៅ 6.8 m², 6.8 ទៅ 7.0 m² និង 9.9 ទៅ 13.9 m² រៀងគ្នា។
ដូច្នេះផ្ទៃជាន់មិនត្រូវបានពិពណ៌នាដោយសុវត្ថិភាពថា "ស្ទើរតែដូចគ្នា" ឬ "ធំជាងពីរដង" ។ លទ្ធផលគឺអាស្រ័យលើវេទិកា។ ទាំងការគណនាម៉ាស៊ីន-ស្រោមសំបុត្រមិនមែនជាប្លង់របស់រោងចក្រទេ៖ ការចូលប្រើសេវាកម្ម ការផ្គត់ផ្គង់សម្ភារៈ ប្រអប់ដាក់ម៉ាស៊ីនត្រជាក់ ទូដាក់កុងតាក់ ការបង្ហូរផ្នែក និងការគ្រប់គ្រងផ្សិតនៅតែត្រូវការកន្លែងទំនេរ។ ប្រើ Kinggle'sថាមពល ខ្យល់ ទឹក និងការណែនាំប្លង់មុនពេលបង្កកផែនការគេហទំព័រ។
4. ស្លាកសញ្ញាវដ្តស្ងួតគឺជាសញ្ញាប្រៀបធៀប មិនមែនជាការសន្យាដឹកជញ្ជូនទេ។
វដ្តស្ងួតកត់ត្រាចលនារបស់ម៉ាស៊ីនដោយមិនបញ្ជាក់ពីលក្ខខណ្ឌផលិតកម្មនៃផ្នែកដែលបានបញ្ចប់។ លទ្ធផលជាក់ស្តែងត្រូវរួមបញ្ចូលការបង្កើត parison, ផ្លុំ និងពេលវេលាហត់នឿយ ការត្រជាក់ ការច្រានចេញ ការកាត់ផ្តាច់ ការបាត់បង់គុណភាព និងការបញ្ឈប់ដែលបានគ្រោងទុក។ កំប៉ុងជ័រ 15L ក្រាស់ និងដប 500ml ស្រាលមិនអាចកំណត់ទិន្នផលដូចគ្នាបានទេ ដោយសារពួកវាដំណើរការលើម៉ាស៊ីនដែលមានចំនួនស្ថានីយដូចគ្នា។
គណនាទិន្នផលពីព្រឹត្តិការណ៍ផ្សិត និងតុល្យភាពម៉ាស
ចាប់ផ្តើមជាមួយផលិតផលហើយធ្វើការថយក្រោយ។ កុំចាប់ផ្តើមដោយគុណលេខកាតាឡុកដោយម៉ោងវេន។
ជំហានទី 1: កំណត់ទិន្នផលល្អដែលត្រូវការ
បំប្លែងតម្រូវការដែលបានបញ្ជាក់ទៅជាផ្នែកល្អក្នុងមួយម៉ោងដោយប្រើម៉ោងផលិតដែលបានកំណត់ពេល ការផ្លាស់ប្តូរដែលបានគ្រោងទុក និងការសន្មត់ដែលអាចរកបានផ្ទាល់របស់រោងចក្រ។ រក្សាសេណារីយ៉ូតម្រូវការដាច់ដោយឡែក—មូលដ្ឋាន កម្រិតកំពូលតាមរដូវកាល និងកំណើននាពេលអនាគត—ដូច្នេះសមត្ថភាពលើសអាចមើលឃើញជាជាងលាក់នៅក្នុងគោលដៅសុទិដ្ឋិនិយមមួយ។
ជំហានទី 2: វាស់ព្រឹត្តិការណ៍ផ្សិតពេញលេញមួយ។
សម្រាប់ផ្សិតដែលបានស្នើឡើង កត់ត្រាចំនួន parisons ផ្នែកដែលបានបង្កើតឡើង ម៉ាសសរុប parison ម៉ាសផ្នែកដែលបានបញ្ចប់ ផ្លូវ flash/rerind ចន្លោះព្រឹត្តិការណ៍មានស្ថេរភាព និងលទ្ធផលគុណភាពដែលទទួលយកបាន។ ព្រឹត្តិការណ៍ផ្សិតមានន័យថាផ្សិតមួយចាប់យកសម្ភារៈ parison និងផលិតសំណុំនៃផ្នែករបស់វា។
ផ្នែកល្អ / ម៉ោង = ព្រឹត្តិការណ៍ផ្សិត / ម៉ោង × ផ្នែកក្នុងមួយព្រឹត្តិការណ៍ × ប្រភាគដែលទទួលយក
តម្រូវការរលាយសរុប (kg/h) = ព្រឹត្តិការណ៍ molding/h × gross parison mass per event (kg)
ប្រភាគដែលទទួលយកត្រូវតែបានមកពីការសាកល្បងដែលបានព្រមព្រៀងគ្នា ឬការសន្មត់រុក្ខជាតិដោយស្មោះត្រង់។ ម៉ាស់ parison សរុបរួមបញ្ចូលសម្ភារៈដែលចូលទៅក្នុងព្រឹត្តិការណ៍ molding មិនត្រឹមតែដបដែលបានបញ្ចប់នោះទេ។ ប្រសិនបើ flash គឺ reground ការគ្រប់គ្រង និងការបញ្ចូលឡើងវិញរបស់វានៅតែប៉ះពាល់ដល់បន្ទាត់។
ជំហានទី 3: សាកល្បងការកកស្ទះជាបន្ទាត់មួយ។
ប្រៀបធៀបតម្រូវការរលាយសរុបជាមួយនឹង extruder ដែលបានស្នើឡើងក្រោមសម្ភារៈជាក់ស្តែង។ បន្ទាប់មកបញ្ជាក់ភាពត្រជាក់នៃផ្សិត ផ្លុំខ្យល់ ការដកផ្នែក ការកាត់ចេញ ការធ្វើតេស្តលេចធ្លាយ ការបញ្ជូន ការវេចខ្ចប់ និងសមត្ថភាពម៉ាស៊ីនកិន។ ដំណាក់កាលដែលមាននិរន្តរភាពទាបបំផុតកំណត់ទិន្នផលបន្ទាត់។
សម្រាប់តក្កវិជ្ជាលទ្ធផលម៉ាស៊ីនបន្តដ៏ទូលំទូលាយ សូមមើល Kinggle'sមគ្គុទ្ទេសក៍ម៉ាស៊ីនផ្លុំផ្លុំជាបន្តបន្ទាប់. ប្រសិនបើទម្ងន់ផ្នែក ឬការចែកចាយជញ្ជាំងផ្លាស់ប្តូរកំឡុងពេលសាកល្បងល្បឿន សូមប្រើការណែនាំអំពីកម្មវិធី parisonនិងផ្ទៀងផ្ទាត់ទីតាំងជញ្ជាំងដូចគ្នានៅលក្ខខណ្ឌនីមួយៗ។
តើការកំណត់រចនាសម្ព័ន្ធមួយណាសមនឹងផែនការផលិត?
ស្ថានីយ៍ទោល គឺជាបញ្ជីសម្រាំងដែលស្អាតជាងនៅពេលដែល…
- តម្រូវការដែលបានផ្ទៀងផ្ទាត់សមនឹងស្ថានីយ៍ផ្សិតមួយជាមួយនឹងរឹមប្រតិបត្តិការដែលអាចទទួលយកបាន។
- ការផ្លាស់ប្តូរផលិតផលជាញឹកញាប់ ឬដំណើរការផលិតកម្មមានរយៈពេលខ្លី។
- សំណុំផ្សិតមួយត្រូវបានគេពេញចិត្តសម្រាប់ហេតុផលថវិកា ការថែទាំ ឬសុពលភាព។
- ផ្នែក ផ្សិត ឬវិធីដកយកចេញ ធ្វើឱ្យប្លង់ឆ្លាស់គ្នាមិនសូវមានប្រយោជន៍។
- កន្លែងរោងចក្រ ការចូលប្រើការលើក ឬស្វ័យប្រវត្តិកម្មចុះក្រោមត្រូវបានកំណត់។
- គម្រោងនេះកំពុងចូលទៅក្នុងទីផ្សារដែលតម្រូវការមិនទាន់បង្ហាញឱ្យឃើញនៅឡើយទេ។
ស្ថានីយ៍ទ្វេ សមនឹងទទួលបានការសិក្សាពេញមួយខ្សែ នៅពេលដែល…
- តម្រូវការដដែលៗមានស្ថេរភាពលើសពីទិន្នផលស្ថានីយតែមួយជាក់ស្តែង។
- ស្ថានីយ៍ផ្សិតដែលត្រូវគ្នាពីរអាចដំណើរការដំណើរការដែលអាចធ្វើម្តងទៀតបាន;
- extruder និងក្បាលស្លាប់អាចផ្គត់ផ្គង់អត្រារលាយសរុបដែលត្រូវការ;
- ត្រជាក់ទុកពេលវេលាមានប្រយោជន៍សម្រាប់ការងារផ្សិតឆ្លាស់គ្នា;
- ការកាត់ ការធ្វើតេស្ត និងការគ្រប់គ្រងសម្ភារៈអាចទទួលយកលំហូរកើនឡើង។
- វិសាលភាពនៃផ្សិត ម៉ាស៊ីន និងឧបករណ៍ប្រើប្រាស់បន្ថែម មានករណីអាជីវកម្មដែលអាចការពារបាន។
បញ្ជីទាំងពីរមិនអាចជំនួសការសាកល្បងផលិតផលបានទេ។ វាការពារកំហុសក្នុងលទ្ធកម្មទូទៅ៖ ចាត់ទុកស្ថានីយទីពីរជាគ្រឿងបន្លាស់ទិន្នផលដាច់ដោយឡែក។ វាគឺជាការសម្រេចចិត្តជាប្រព័ន្ធដែលផ្លាស់ប្តូរឧបករណ៍ ការគ្រប់គ្រង ការដាក់ឱ្យដំណើរការ និងលំហូរនៃផ្នែកតាមរយៈរោងចក្រ។
ឧបករណ៍ប្រើប្រាស់ និងឧបករណ៍ចុះទឹកអាចលុបបំបាត់អត្ថប្រយោជន៍ស្ថានីយ៍
ខ្សែស្ថានីយពីរអាចបញ្ជូនកំដៅកាន់តែច្រើនទៅក្នុងប្រព័ន្ធត្រជាក់ផ្សិត និងបង្កើតព្រឹត្តិការណ៍ផ្សិតឱ្យនៅជិតគ្នា។ ខ្យល់ដែលបានបង្ហាប់ត្រូវទប់សម្ពាធ និងបញ្ជូនលំហូរនៅពេលដែលខ្សែទាមទារវា មិនមែនគ្រាន់តែនៅទំនេរនោះទេ។ ទឹកត្រជាក់ត្រូវទៅដល់សៀគ្វីផ្សិតទាំងពីរជាមួយនឹងលក្ខខណ្ឌស្ថេរភាព។ ការចែកចាយអគ្គិសនី ភាពត្រជាក់ធារាសាស្ត្រ និងបរិយាកាសគណៈរដ្ឋមន្ត្រីត្រូវតែផ្គូផ្គងការសាងសង់ចុងក្រោយ។
កុំគណនាសេវាកម្មរុក្ខជាតិពីតារាងប្រៀបធៀប។ ការកំណត់បណ្តាញ Kinggle បច្ចុប្បន្នមួយចំនួនប្រើការវាយអក្សរឯកតាដែលមិនស៊ីគ្នា ហើយតួលេខថាមពលជាមធ្យមមិនពិពណ៌នាអំពីការធ្វើតេស្តផលិតផលដូចគ្នាបេះបិទទេ។ ស្នើសុំសន្លឹកឧបករណ៍ប្រើប្រាស់ជាក់លាក់នៃគម្រោង គំនូរអគ្គិសនី និងគំនូររៀបចំទូទៅសម្រាប់ការកំណត់រចនាសម្ព័ន្ធដែលបានបញ្ជា។
ពិនិត្យរាល់ដំណើរការបន្ទាប់ពីការបើកផ្សិត
- តើឧបករណ៍ដកយកចេញអាចទទួលបានផ្នែកពីស្ថានីយជំនួសបានទេ?
- តើការកាត់តអាចគ្រប់គ្រងពន្លឺពិត និងធរណីមាត្រក/បាតបានទេ?
- តើឧបករណ៍ធ្វើតេស្តលេចធ្លាយអាចត្រួតពិនិត្យរាល់បែហោងធ្មែញតាមអត្រាបន្ទាត់ដែលត្រូវការបានទេ?
- តើឧបករណ៍បញ្ជូនអាចការពារការប៉ះទង្គិច ការប្រមូលផ្តុំ និងការខូចទ្រង់ទ្រាយផ្នែកបានទេ?
- តើម៉ាស៊ីនកិន និងម៉ាស៊ីនលាយអាចគ្រប់គ្រងពន្លឺដោយមិនធ្វើឱ្យសមាមាត្រនៃការកិនឡើងវិញមានស្ថេរភាពបានទេ?
- តើប្រតិបត្តិករអាចទៅដល់ស្ថានីយទាំងពីរដោយសុវត្ថិភាពសម្រាប់ការត្រួតពិនិត្យ និងការផ្លាស់ប្តូរការងារដែលបានអនុម័តដែរឬទេ?
ប្រសិនបើការរត់លឿនជាងមុន បង្កើតកំរាស់ជញ្ជាំងមិនស្ថិតស្ថេរ ពន្លឺភ្លើង ការបង្ខូចទ្រង់ទ្រាយនៃម៉ាស៊ីនត្រជាក់ ឬសំឡេងរោទិ៍ឡើងវិញ សូមភ្ជាប់ឧបករណ៍កំណត់ត្រាថែទាំបង្ការជាមួយ Kinggle'sវិធីសាស្រ្តដោះស្រាយបញ្ហា HMIមុនពេលលាក់បញ្ហារាងកាយជាមួយនឹងការផ្លាស់ប្តូររូបមន្ត។

ប្រៀបធៀបតម្លៃដំឡើងសរុប មិនមែនតម្លៃម៉ាស៊ីនតែម្នាក់ឯងទេ។
អ្នកទិញដែលស្វែងរកតម្លៃម៉ាស៊ីនផលិតដបប្លាស្ទិកអាចទទួលបានសម្រង់ពីរដែលមិនសមមូល។ មួយអាចរួមបញ្ចូលសំណុំផ្សិតទីពីរ, យកចេញនិងការធ្វើតេស្តលេចធ្លាយ; មួយទៀតអាចបង្ហាញតែម៉ាស៊ីនផ្សិតមូលដ្ឋានប៉ុណ្ណោះ។ ដូច្នេះតម្លៃចំណងជើងទាបអាចពិពណ៌នាអំពីក្រឡាផលិតកម្មដែលមិនសូវពេញលេញ។
| ស្រទាប់ថ្លៃដើម | សំណួរស្ថានីយ៍តែមួយ | សំណួរស្ថានីយ៍ទ្វេ |
|---|---|---|
| វេទិកាម៉ាស៊ីន | តើឧបករណ៍ពង្រីក ការគៀប ការគ្រប់គ្រង និងឧបករណ៍ជំនួយស្តង់ដារមួយណាត្រូវបានរួមបញ្ចូល? | តើឧបករណ៍ផ្ទុកបន្ថែម ប្រដាប់គៀប ផ្លុំ និងឧបករណ៍បញ្ជាណាមួយត្រូវបានរួមបញ្ចូល? |
| ផ្សិតនិងក្បាលស្លាប់ | តើផ្សិតពេញលេញមួយ និងកញ្ចប់ច្រកចេញត្រឹមត្រូវរួមបញ្ចូលដែរឬទេ? | តើស្ថានីយផ្សិតដែលផ្គូផ្គងពីរត្រូវបានរួមបញ្ចូល ហើយតើចំនួនក្បាល និងទីលានចេញដូចគ្នាទៅនឹងគម្រោងឧបករណ៍ដែរឬទេ? |
| សេវាកម្មរោងចក្រ | តើត្រូវការថាមពល ខ្យល់ ទឹក និងជាន់/ផ្ទុកការងារអ្វីខ្លះ? | តើសេវាកម្មដែលមានស្រាប់អាចគាំទ្រដល់លំដាប់ព្រឹត្តិការណ៍លឿនជាងមុនក្រោមតម្រូវការរោងចក្រដំណាលគ្នាដែរឬទេ? |
| ក្រឡាក្រោម | តើជំហានដកចេញ ការកាត់ចេញ ការសាកល្បង ការបញ្ជូន និងការកិនមួយណាគឺដោយដៃ ឬស្វ័យប្រវត្តិ? | តើគ្រប់ដំណាក់កាលខាងក្រោមអាចទទួលយកផ្នែកពីស្ថានីយជំនួសដោយមិនកកកុញបានទេ? |
| ការផ្លាស់ប្តូរនិងសុពលភាព | តើការផ្លាស់ប្តូរផ្សិត និងរូបមន្តមួយត្រូវចំណាយពេលប៉ុន្មាននៅក្រោមនីតិវិធីរបស់អ្នកទិញ? | តើស្ថានីយទាំងពីរត្រូវបានតម្រឹម មានលក្ខណៈគ្រប់គ្រាន់ និងស្ដារឡើងវិញយ៉ាងដូចម្តេច បន្ទាប់ពីការផ្លាស់ប្តូរផលិតផល? |
| ហានិភ័យប្រតិបត្តិការ | តើទិន្នផលអ្វីត្រូវបាត់បង់ប្រសិនបើស្ថានីយផ្សិតតែមួយឈប់? | តើស្ថានីយទាំងពីរអាចដាច់ដោយសុវត្ថិភាព ហើយតើនឹងមានអ្វីកើតឡើងចំពោះលំដាប់នៃការដកចេញរួម? |
ការប្រៀបធៀបសេដ្ឋកិច្ចដែលមានប្រយោជន៍ប្រើព្រំដែនគម្រោងដូចគ្នាទាំងសងខាង។ រួមបញ្ចូលម៉ាស៊ីនផ្សិត ផ្សិត ក្បាលស្លាប់ ឧបករណ៍ជំនួយ ការដំឡើង ការដាក់កំហិត ការបណ្តុះបណ្តាល និងការកែប្រែរោងចក្រ។ បន្ទាប់មកប៉ាន់ស្មានកម្លាំងពលកម្ម ឧបករណ៍ប្រើប្រាស់ ការថែទាំដែលបានគ្រោងទុក ការបាត់បង់ការផ្លាស់ប្តូរ ការបាត់បង់គុណភាព និងពេលវេលារងចាំដោយប្រើប្រាស់ការសន្មត់ប្រតិបត្តិការផ្ទាល់របស់អ្នកទិញ។
តម្លៃក្នុងមួយផ្នែកល្អ = ថ្លៃដើមសរុបក្នុងរយៈពេលប្រៀបធៀប ÷ ផ្នែកដែលទទួលយកបានផលិតក្នុងរយៈពេលដូចគ្នា។
ភាគយក និងភាគបែងត្រូវតែប្រើវិនដូពេលវេលា និងវិសាលភាពដូចគ្នា។ កុំដាក់តួរលេខមូលធនស្ថានីយពីរដងខាងលើទិន្នផលវដ្តស្ងួតស្ថានីយតែមួយ ឬប្រៀបធៀបបន្ទាត់ទ្វេដោយស្វ័យប្រវត្តិជាមួយនឹងម៉ាស៊ីនតែមួយមូលដ្ឋានដែលមិនរាប់បញ្ចូលការកាត់ និងការធ្វើតេស្ត។ ប្រសិនបើតម្រូវការមិនអាចប្រើទិន្នផលបន្ថែមទេ សមត្ថភាពទំនេរនៅតែជាការចំណាយ។ ប្រសិនបើតម្រូវការលើសពីសមត្ថភាពស្ថានីយតែមួយ ការផលិតដែលខកខាន និងការថែមម៉ោងក៏ជាការចំណាយផងដែរ។
តម្លៃនៅតែជាឧបសគ្គក្នុងការទិញត្រឹមត្រូវ ប៉ុន្តែវាជាកម្មសិទ្ធិបន្ទាប់ពីសមតាមលក្ខណៈបច្ចេកទេស។ សុំឱ្យ Kinggle កំណត់អត្តសញ្ញាណរាល់សមាសធាតុដែលបានរួមបញ្ចូល និងរាល់ធាតុដែលផ្គត់ផ្គង់ដោយអ្នកទិញ ដូច្នេះការដកស្រង់អាចត្រូវបានប្រៀបធៀបតាមបន្ទាត់។
RFQ ល្អប្រសើរជាងមុនបំបែកលក្ខខណ្ឌធានាពីឯកសារយោងកាតាឡុក
ផ្ញើសន្លឹកបញ្ចូលដូចគ្នាទៅគ្រប់អ្នកផ្គត់ផ្គង់។ បើមិនដូច្នោះទេ សម្រង់ពីរអាចប្រើការសន្មត់ផ្សេងគ្នា ហើយនៅតែអាចប្រៀបធៀបបាន។
| វាល RFQ | ការបញ្ចូលចាំបាច់ | ហេតុអ្វីបានជាវាផ្លាស់ប្តូរការសម្រេចចិត្តរបស់ស្ថានីយ៍ |
|---|---|---|
| ផ្នែក | គំនូរ ឬគំរូ វិមាត្រអតិបរមា ក/បញ្ចប់ ចំណុចទាញ បន្ទាត់បែងចែក និងតម្រូវការកាត់ | កំណត់ភាពសមរបស់ផ្សិត ចលនា និងការងារចុះក្រោម |
| សម្ភារៈ | ថ្នាក់ជ័រពិតប្រាកដ ពណ៌ សារធាតុបន្ថែម ផែនការឡើងវិញ/PCR និងទិន្នន័យអ្នកផ្គត់ផ្គង់ | ផ្លាស់ប្តូរឥរិយាបទរលាយ ទិន្នផលសរុប និងការត្រជាក់ |
| ម៉ាសនិងជញ្ជាំង | ទម្ងន់ដែលបានបញ្ចប់ ការប៉ាន់ប្រមាណ parison/flash សរុប ទីតាំងជញ្ជាំងសំខាន់ៗ និងការអត់ធ្មត់ | ប្រែក្លាយគោលដៅវដ្តទៅជាតម្រូវការរលាយ និងភស្តុតាងគុណភាព |
| តម្រូវការ | ផ្នែកល្អក្នុងមួយម៉ោង ការផ្លាស់ប្តូរឆ្នាំ និងរដូវកាលកំពូល; SKU / ផែនការផ្លាស់ប្តូរ | បង្ហាញថាតើស្ថានីយ៍ទីពីរអាចត្រូវបានរក្សាទុកប្រកបដោយផលិតភាពដែរឬទេ |
| ឧបករណ៍ | ការរាប់ស្ថានីយ, រន្ធស្លាប់, បែហោងធ្មែញ, ចំងាយកណ្តាល, សំណុំផ្សិត និងប្លង់ត្រជាក់ | រារាំង "ស្ថានីយទ្វេ" ពីការលាក់ក្បាល ឬបែហោងធ្មែញសន្មត់ផ្សេង |
| គុណភាព | ទំងន់ វិមាត្រ ជញ្ជាំង ការលេចធ្លាយ ការទម្លាក់ ការផ្ទុកកំពូល ឬការធ្វើតេស្តដែលបានព្រមព្រៀងផ្សេងទៀត។ | កំណត់ទិន្នផលល្អជំនួសឱ្យល្បឿនចលនា |
| រោងចក្រ | ស្តង់ដារថាមពល លក្ខខណ្ឌខ្យល់/ទឹក ដែនកំណត់ជាន់ និងពិដាន ផ្លូវលើក និងឧបករណ៍ចុះទឹក។ | សាកល្បងថាតើក្រឡាស្ថានីយទ្វេពេញលេញអាចត្រូវបានដំឡើង និងគាំទ្រដែរឬទេ |
កត់ត្រាធាតុទាំងនេះក្នុងអំឡុងពេលសាកល្បងទទួលយក
- ម៉ាស៊ីន ផ្សិត ក្បាលស្លាប់ ជ័រ និងអត្តសញ្ញាណរូបមន្ត។
- ចន្លោះពេលព្រឹត្តិការណ៍ផ្សិតមានស្ថេរភាពសម្រាប់ស្ថានីយនីមួយៗ មិនមែនជាព្រឹត្តិការណ៍លឿនបំផុតនោះទេ។
- ម៉ាស់ parison សរុប ទម្ងន់ដែលបានបញ្ចប់ និងផ្លូវពន្លឺ។
- ផ្នែកដែលត្រូវបានទទួលយកដោយបែហោងធ្មែញនិងស្ថានីយ៍នៅលើបង្អួចសាកល្បងដែលបានយល់ព្រម។
- ជញ្ជាំងសំខាន់ លទ្ធផលវិមាត្រ និងមុខងារ។
- លក្ខខណ្ឌខ្យល់ ទឹក និងអគ្គិសនីជាក់ស្តែងនៅក្រោមបន្ទុកដែលបានបង្ហាញ។
- ការជូនដំណឹង ការបញ្ឈប់ និងកំណត់ត្រាអន្តរាគមន៍ដោយដៃក្នុងអំឡុងពេលសាកល្បង។
កំណត់ត្រានេះប្រែ "ស្ថានីយតែមួយធៀបនឹងស្ថានីយទ្វេ" ទៅជាការសម្រេចចិត្តដោយផ្អែកលើផលិតផលរបស់អ្នកទិញ។ វាក៏ផ្តល់នូវមូលដ្ឋាននៃការដំឡើងថ្លៃដើមសម្រាប់ការដោះស្រាយបញ្ហានាពេលអនាគត និងការថែទាំបង្ការ។
សំណួរដែលគេសួរញឹកញាប់
តើមួយណាលឿនជាង៖ ម៉ាស៊ីនផ្លុំផ្លុំស្ថានីយ៍តែមួយ ឬស្ថានីយពីរ?
ម៉ាស៊ីនស្ថានីយពីរមានសក្តានុពលទិន្នផលខ្ពស់ជាង ដោយសារស្ថានីយផ្សិតពីរឆ្លាស់គ្នាជុំវិញប្រព័ន្ធបញ្ចោញរួមគ្នា។ ទិន្នផលល្អពិតប្រាកដនៅតែអាស្រ័យលើសមត្ថភាពរលាយ ការរាប់ parison ភាពត្រជាក់ ការដកផ្នែក ឧបករណ៍ចុះទឹក និងគុណភាពដែលទទួលយកបាន។
តើម៉ាស៊ីនបូមធូលី ស្ថានីយ៍ពីរដង ផលិតបានពីរដងទេ?
មិនមែនដោយស្វ័យប្រវត្តិទេ។ តួលេខវដ្តស្ងួតដែលបានបោះពុម្ពផ្សាយអាចបង្ហាញស្ថានីយជំនួសពីរ ប៉ុន្តែទិន្នផលដែលអាចលក់បានអាចត្រូវបានកំណត់ដោយតម្រូវការរលាយសរុប ការត្រជាក់ ការកាត់ ការធ្វើតេស្ត បញ្ឈប់ ឬបដិសេធ។ ផ្ទៀងផ្ទាត់ម៉ាស៊ីនជាមួយនឹងផលិតផល និងសម្ភារៈពិត។
តើម៉ាស៊ីនពីរជាន់ដូចម៉ាស៊ីនក្បាលពីរដែរឬទេ?
លេខចំនួនស្ថានីយ៍ពិពណ៌នាអំពីទីតាំងផ្សិត និងក្ដាប់។ ចំនួនក្បាលពិពណ៌នាអំពីចំនួន parisons ដែលត្រូវបាន extruded សម្រាប់ព្រឹត្តិការណ៍ molding មួយ។ ម៉ាស៊ីនមួយអាចរួមបញ្ចូលគ្នានូវស្ថានីយពីរជាមួយនឹងច្រកចេញមួយឬច្រើន។
តើស្ថានីយទាំងពីរអាចដំណើរការផ្សិតផ្សេងគ្នាបានទេ?
កុំសន្មត់ថាពួកគេអាចដំណើរការផលិតផលដែលមិនពាក់ព័ន្ធប្រកបដោយប្រសិទ្ធភាព។ ស្ថានីយ៍ចែករំលែកលក្ខខណ្ឌនៃការពង្រីក និងដំណើរការ ដូច្នេះបរិមាណផលិតផល ការកំណត់ពេលវេលា ភាពត្រជាក់ និងការងារចុះក្រោមត្រូវតែត្រូវគ្នា។ បញ្ជាក់ការរៀបចំពិតប្រាកដក្នុងអំឡុងពេលវិស្វកម្ម។
តើខ្ញុំគួរជ្រើសរើសស្ថានីយ៍តែមួយ ឬពីរសម្រាប់ធុង 5L?
បរិមាណកុងតឺន័រកំណត់តែវេទិកាប៉ុណ្ណោះ។ ជ្រើសរើសការរាប់ស្ថានីយពីតម្រូវការផ្នែកល្អដែលបានផ្ទៀងផ្ទាត់ ទម្ងន់ផលិតផល ប្រវែងដំណើរការ ប្លង់ផ្សិត និងក្បាលស្លាប់ ឧបករណ៍ប្រើប្រាស់ដែលមាន ប្លង់រោងចក្រ និងសមត្ថភាពខាងក្រោម។
តើត្រូវគណនាទិន្នផលម៉ាស៊ីនផ្លុំដោយរបៀបណា?
ប្រើព្រឹត្តិការណ៍ផ្សិតក្នុងមួយម៉ោងគុណនឹងផ្នែកក្នុងមួយព្រឹត្តិការណ៍ និងប្រភាគដែលទទួលយក។ ពិនិត្យលទ្ធផលធៀបនឹងតម្រូវការរលាយសរុប ភាពត្រជាក់ និងគ្រប់ជំហានចុះក្រោម។ កុំប្រើវដ្តស្ងួតតែម្នាក់ឯងជាទិន្នផលផលិតកម្ម។
តើត្រូវការព័ត៌មានអ្វីខ្លះសម្រាប់ការដកស្រង់ស្ថានីយតែមួយទល់នឹងពីរ?
ផ្តល់នូវគំនូរផ្នែក ថ្នាក់សម្ភារៈ ម៉ាសសរុបដែលបានបញ្ចប់ និងសរុប តម្រូវការជញ្ជាំង និងគុណភាព គោលដៅផ្នែកល្អ ផែនការ SKU គំនិតផ្សិត និងបែហោងធ្មែញ ឧបករណ៍ប្រើប្រាស់ ប្លង់ និងឧបករណ៍ខាងក្រោម។