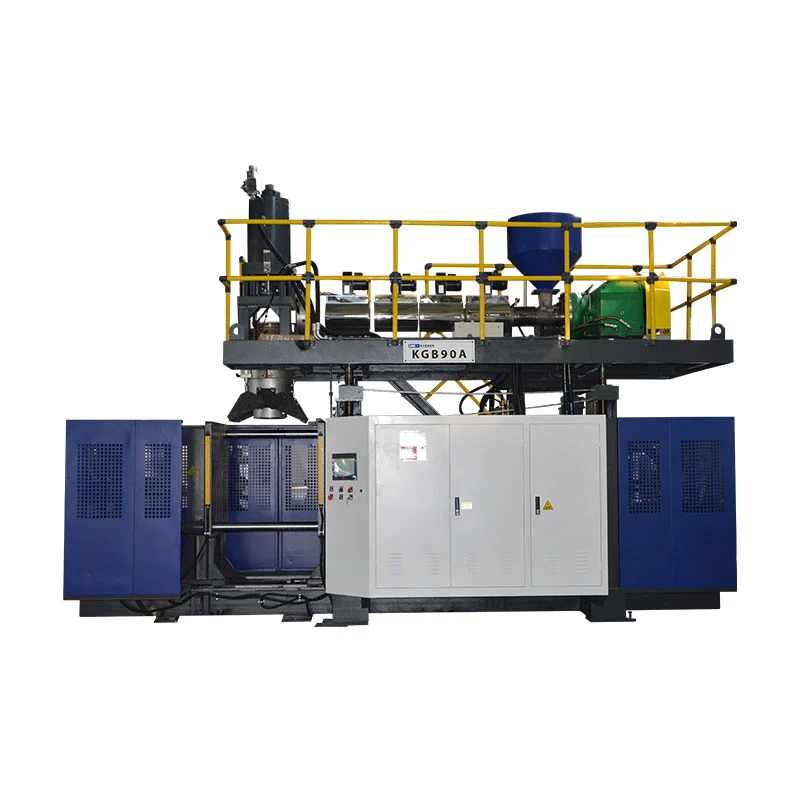
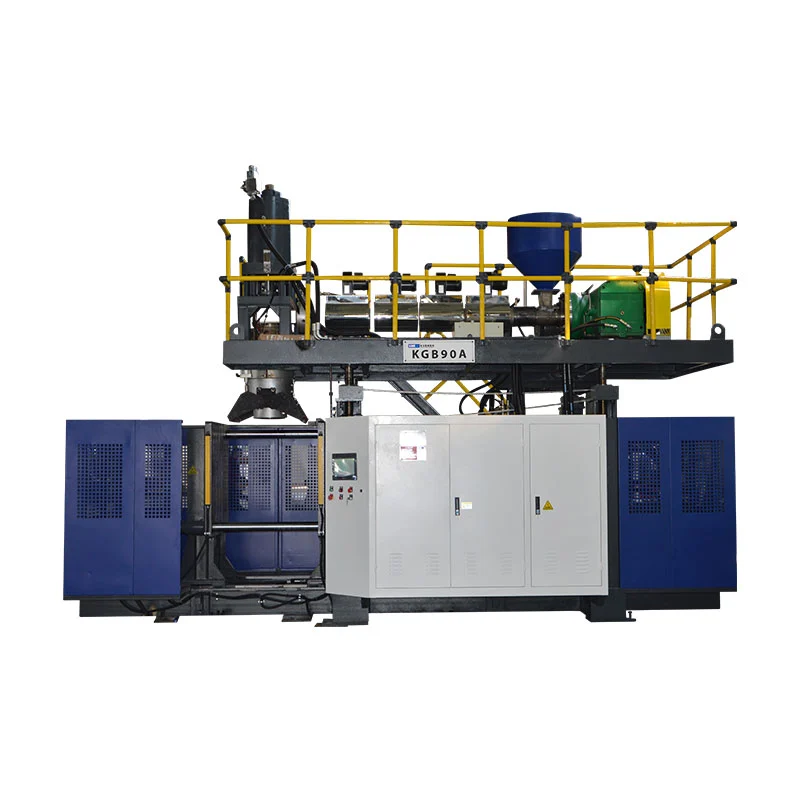
ក្បាលពីរ, parisons ពីរ និងបែហោងធ្មែញពីរ ច្រើនតែស្ថិតនៅក្នុងគំនិតផលិតកម្មដូចគ្នា - ប៉ុន្តែពួកវាមិនមែនជាពាក្យដែលអាចផ្លាស់ប្តូរបានទេ។ ប្លង់ត្រឹមត្រូវចាប់ផ្តើមដោយដប ទីលានចេញ ចន្លោះផ្សិត និងតម្រូវការរលាយសរុប មិនមែនជាចំនួនក្បាលគោលដៅទេ។

អ្នកទិញដែលស្នើសុំ "ម៉ាស៊ីនផ្លុំដបបួនជ្រុង" អាចទទួលបានក្បាលម៉ាស៊ីន 4 រន្ធ ផ្សិតបួន និងស្ថានីយផ្សិតមួយ ឬពីរ។ អ្នកទិញម្នាក់ទៀតដែលស្នើសុំ "ម៉ាស៊ីនផ្លុំក្បាលពីរដង" អាចសំដៅលើតែពីរ parisons ប៉ុណ្ណោះ។ លុះត្រាតែសម្រង់រាយបញ្ជីធាតុនីមួយៗ ភាគីទាំងពីរអាចពិភាក្សាអំពីលេខដូចគ្នា ខណៈពេលដែលស្រមៃមើលឧបករណ៍ផ្សេងគ្នា។
មគ្គុទ្ទេសក៍នេះបំបែកលក្ខខណ្ឌទាំងនោះ ប្រើការបញ្ជាក់បច្ចុប្បន្នរបស់ Kinggle 2L, 5L និង 15L ដើម្បីបង្ហាញដែនកំណត់វិមាត្រនៅពីក្រោយការជ្រើសរើសក្បាល និងផ្តល់នូវវិធីសាស្ត្រតុល្យភាពម៉ាស់សម្រាប់ការប្រៀបធៀបគំនិតមួយ ពីរ បី និងបួនក្បាលដោយមិនបង្កើតលទ្ធផលផលិតកម្ម។
ជាដំបូង សូមដាក់ឈ្មោះចំនួនបួនផ្សេងគ្នា
ពាក្យក្បាលត្រូវបានគេប្រើយ៉ាងធូររលុងនៅលើទីផ្សារ។ ក្បាលក្បាលស្លាប់ដែលបង្កើតជាទម្រង់បំផ្ទុះបំផ្ទុះ ចែកចាយរលាយ និងបង្កើតជាបំពង់ផ្សែង។ ក្បាលស្លាប់ពហុផារីសុនមានកន្លែងលក់ជាច្រើន។ បន្ទាប់មកផ្សិតបិទជុំវិញវិហារទាំងនោះ ហើយប្រហោងផ្សិតនីមួយៗបង្កើតជាផ្នែកមួយ។ ស្ថានីយ៍គឺជាទីតាំងផ្សិត និងក្ដាប់ពេញលេញដែលទទួលពួកគេ។ ស្រទាប់គឺជាស្រទាប់សម្ភារៈដែលបង្កើតឡើងដោយប្រព័ន្ធ extrusion និង die-head system។
| រាប់ | អត្ថន័យរាងកាយ | ឧទាហរណ៍សំណួរអ្នកទិញ | កុំសន្មត់ |
|---|---|---|---|
| កន្លែងលក់ក្បាលស្លាប់ | ការបើកដែល parisons លេចឡើងនៅក្នុងព្រឹត្តិការណ៍ molding មួយ។ | តើសំណើមួយក្បាល ទ្វេ បី ឬបួន? | ថាចំនួនច្រកចេញធានាចំនួនដូចគ្នានៃដបដែលទទួលយក |
| ប៉ារីស | ប្រវែងរលាយ Tubular ចាប់យកដោយផ្សិត | តើទម្ងន់ និងពេលវេលានឹងមានតុល្យភាពរវាង parisons យ៉ាងដូចម្តេច? | ហាងដែលមានចន្លោះស្មើៗគ្នានោះ តែងតែផ្តល់នូវផាសិនស្មើគ្នា |
| បែហោងធ្មែញផ្សិត | ទម្រង់ផ្នែកដែលបង្កើតឡើងនៅក្នុងផ្សិតតែមួយបិទជិត | តើផ្សិតបង្កើតមួយ ពីរ ឬបួនផ្នែកក្នុងមួយព្រឹត្តិការណ៍? | ចំនួនបែហោងធ្មែញនោះពិពណ៌នាអំពីចំនួនស្ថានីយ៍ផ្សិត |
| ស្ថានីយ៍ | បំពេញទីតាំងផ្សិត និងក្ដាប់ដែលប្រើដោយម៉ាស៊ីន | តើម៉ាស៊ីនតែមួយ ឬស្ថានីយពីរ? | ស្ថានីយ៍ទីពីរគឺជាក្បាលស្លាប់ទីពីរ |
| ស្រទាប់ | ស្រទាប់សម្ភារៈឆ្លងកាត់រចនាសម្ព័ន្ធជញ្ជាំង | តើផ្នែក monolayer ឬ multilayer? | "ស្រទាប់ទ្វេ" មានន័យថាក្បាលពីរឬបែហោងធ្មែញពីរ |
អក្សរសិល្ប៍ឧបករណ៍ឯករាជ្យធ្វើឱ្យមានភាពខុសគ្នាដូចគ្នា។ នេះ។R&B សន្លឹកទិន្នន័យការអូសទាញបន្តរាយការកំណត់រចនាសម្ព័ន្ធការគៀបស្ថានីយមួយ ឬពីរដាច់ដោយឡែកពីការកំណត់រចនាសម្ព័ន្ធក្បាលស្លាប់ដោយមានច្រកចេញច្រើន។ ការបំបែកនោះមានប្រយោជន៍នៅក្នុង RFQ ណាមួយ៖ បញ្ជាក់ស្ថានីយ កន្លែងលក់ ប្រហោងផ្សិត និងស្រទាប់នៅលើបន្ទាត់ផ្សេងៗគ្នា។
តើការផ្លាស់ប្តូរអ្វីខ្លះនៅពេលដែលការកើនឡើងក្បាលស្លាប់?
ម៉ាស៊ីនផ្លុំផ្លុំពហុក្បាល ច្រើនស្លាប់ ឬពហុផារីសិន បង្កើត parisons ជាច្រើនស្របគ្នា។ ប្រសិនបើផ្សិត និងដំណើរការត្រូវបានរចនាឡើងដើម្បីចាប់យក parison នីមួយៗ ហើយបង្កើតជាដបមួយ នោះផ្នែកក្នុងមួយផ្សិតអាចកើនឡើង។ ការទទួលបានគឺមានលក្ខខណ្ឌ។ ច្រកចេញនីមួយៗត្រូវការលំហ លំហូររលាយ ការគ្រប់គ្រងសីតុណ្ហភាព និងទីតាំងបែហោងធ្មែញដែលត្រូវគ្នា។
ដ្យាក្រាមនេះគឺជាគំនិត មិនមែនជាគំនូរឧបករណ៍ Kinggle ទេ។ អង្កត់ផ្ចិតនៃព្រីពិតប្រាកដ ទីលាន បណ្តាញលំហូរ និងប្លង់បែហោងធ្មែញអាស្រ័យលើដប និងម៉ាស៊ីន។ ដូច្នេះ "ក្បាលពីរ" "ក្បាលបី" និង "ក្បាលបួន" ត្រូវបានចាប់ផ្តើមការពិពណ៌នាជាជាងការបញ្ជាក់ពេញលេញ។
ក្បាលបន្ថែមទៀតបែងចែកទទឹងផ្សិតដែលមាន
parison ធំតែមួយអាចប្រើទទឹងផ្សិតដែលមានរបស់ម៉ាស៊ីនច្រើនជាងនេះ។ នៅពេលដែលកន្លែងលក់ជាច្រើនចែករំលែកចន្លោះនោះ ទទឹងដប ប្រហោងប្រហោង ទីតាំងក ហោប៉ៅពន្លឺ និងការតភ្ជាប់ម៉ាស៊ីនត្រជាក់ត្រូវដាក់នៅសងខាង។ ផ្សិតក៏ត្រូវការដែកគ្រប់គ្រាន់រវាងបែហោងធ្មែញ និងបន្ទប់គ្រប់គ្រាន់សម្រាប់កាត់ និងដកផ្នែកចេញ។
ក្បាលកាន់តែច្រើនបង្កើនការរលាយសរុបដែលត្រូវការក្នុងមួយព្រឹត្តិការណ៍
ប្រសិនបើ parison សរុបមួយមានទម្ងន់ 0.10 គីឡូក្រាមនោះ parisons សមមូលចំនួន 4 ត្រូវការ 0.40 គីឡូក្រាមក្នុងមួយព្រឹត្តិការណ៍ mold មុនពេលពិចារណាពីភាពខុសគ្នានៃទម្ងន់ជាក់ស្តែងរបស់ពួកគេ។ ឧទាហរណ៍ពន្យល់តែនព្វន្ធ; វាមិនមែនជាការបញ្ជាក់អំពីដប Kinggle ទេ។ ការបន្ថយចន្លោះពេលរវាងព្រឹត្តិការណ៍បង្កើនតម្រូវការរលាយរាល់ម៉ោងបន្ថែមទៀត។
ក្បាលកាន់តែច្រើនបង្កើតមុខតំណែងកាន់តែច្រើនដើម្បីគ្រប់គ្រង
ដបដែលអាចមើលឃើញចំនួនបួនបន្ទាប់ពីការបើកផ្សិតមិនបង្ហាញពីដំណើរការសមមូលចំនួនបួនទេ។ ច្រកចេញមួយអាចដំណើរការកាន់តែក្តៅ មួយ parison អាចធ្លាក់ចុះខុសគ្នា បែហោងធ្មែញអាចត្រជាក់យឺតជាង ឬទីតាំងកាត់មួយអាចទុកពន្លឺបន្ថែម។ ដូច្នេះទិន្នផលពហុបែហោង គួរតែត្រូវបានរាប់ និងត្រួតពិនិត្យតាមទីតាំង មិនត្រឹមតែជាការបូកបញ្ចូលគ្នាប៉ុណ្ណោះទេ។
ការប្រៀបធៀបដើម៖ បានបោះពុម្ពដែនកំណត់ក្បាល Kinggle ដោយវេទិកាម៉ាស៊ីន
ទំព័របង្កើតការបំផ្ទុះបន្តបន្ទាប់របស់ Kinggle ពិពណ៌នាអំពីការកំណត់រចនាសម្ព័ន្ធក្បាលពីរ បី និងបួនក្បាលជាជម្រើសនៅលើម៉ូដែលជាច្រើន។ តារាងជាក់លាក់បោះពុម្ពផ្សាយវិមាត្រពិតប្រាកដសម្រាប់ឯកសារយោងក្បាលតែមួយ និងក្បាលពីរ។ ពួកគេមិនបោះពុម្ភផ្សាយបី ឬបួនក្បាលសម្រាប់ទំព័រទាំងនេះទេ ដូច្នេះប្លង់ទាំងនោះទាមទារវិស្វកម្មគម្រោងជាជាងការបូកបន្ថែម។
| ម៉ូដែល Kinggle | ស្ថានីយ៍ | សមត្ថភាពផលិតផលអតិបរមា | ទំហំផ្សិតអតិបរមា (W × H) | សមត្ថភាពរលាយ HDPE | អង្កត់ផ្ចិតចុងម្ជុលអតិបរមាក្បាលតែមួយ | បោះផ្សាយចំងាយកណ្តាលក្បាលទ្វេ | អង្កត់ផ្ចិតអតិបរមានៃក្បាលពីរដង |
|---|---|---|---|---|---|---|---|
| KGB2L | នៅលីវ | 2 អិល | 360 × 380 ម។ | 30 គីឡូក្រាម / ម៉ោង។ | 90 ម។ | 130 ម។ | 60 ម។ |
| KGB2D | ទ្វេដង | 2 អិល | 360 × 380 ម។ | 55 គីឡូក្រាម / ម៉ោង។ | 90 ម។ | 130 ម។ | 60 ម។ |
| KGB5L | នៅលីវ | 5 អិល | 410 × 450 ម។ | 55 គីឡូក្រាម / ម៉ោង។ | 150 ម។ | 150-180 ម។ | 80 ម។ |
| KGB5D | ទ្វេដង | 5 អិល | 410 × 450 ម។ | 80 គីឡូក្រាម / ម៉ោង។ | 150 ម។ | 150-180 ម។ | 80 ម។ |
| KGB15L | នៅលីវ | 15 អិល | 580 × 500 ម។ | 100 គីឡូក្រាម / ម៉ោង។ | 220 ម។ | 240-280 ម។ | 150 ម។ |
| KGB15D | ទ្វេដង | 15 អិល | 580 × 550 ម។ | 120 គីឡូក្រាម / ម៉ោង។ | 220 ម។ | 240-280 ម។ | 150 ម។ |
ទំព័រ 2L របស់ Kinggle ក៏ពណ៌នាអំពីកម្មវិធីចាប់ពី 50 មីលីលីត្រ ដល់ 2 អិល។ ជួរនោះកំណត់ក្រុមគ្រួសារផលិតផល។ វាមិនមានន័យថារាល់កុងតឺន័រក្នុងជួរសមនឹងរាល់ចំនួនក្បាលនោះទេ។ ដប 2L ធំទូលាយអាចត្រូវការច្រកចេញតែមួយ ខណៈពេលដែលដបតូចចង្អៀតជាច្រើនអាចសមនឹងគំនិតពហុបែហោងធ្មែញ។ បរិមាណអតិបរមាតែម្នាក់ឯងមិនអាចសម្រេចប្លង់បានទេ។


អ្វីដែលទិន្នន័យ Kinggle បង្ហាញអំពីការជ្រើសរើសក្បាល
1. ចំនួនស្ថានីយ និងធរណីមាត្រក្បាលគឺជាជម្រើសឯករាជ្យ
នៅក្នុងគូ 2L ទាំងម៉ូដែលស្ថានីយតែមួយ និងស្ថានីយទ្វេបានចេញផ្សាយដែនកំណត់ក្បាលតែមួយ 90 មីលីម៉ែត្រដូចគ្នា ចម្ងាយកណ្តាលក្បាលពីរ 130 មីលីម៉ែត្រ និងដែនកំណត់ក្បាលទ្វេ 60 មីលីម៉ែត្រ។ គូ 5L និង 15L ធ្វើតាមលំនាំដូចគ្នានៅក្នុងវេទិការៀងៗខ្លួន។ ស្ថានីយ៍ទីពីរផ្លាស់ប្តូររបៀបដែលផ្សិតឆ្លាស់គ្នា; វាមិនផ្លាស់ប្តូរចំនួនព្រីចេញឬទីលានចេញដោយស្វ័យប្រវត្តិទេ។
2. ប្លង់ក្បាលពីរមានអង្កត់ផ្ចិតតិចជាងដែលអាចប្រើបានក្នុងមួយព្រី
រាល់វេទិកាទាំងអស់បោះផ្សាយអង្កត់ផ្ចិតអតិបរមាតូចជាងសម្រាប់ឯកសារយោងក្បាលទ្វេជាជាងឯកសារយោងក្បាលតែមួយ៖ 60 ទល់នឹង 90 មម នៅ 2L, 80 ទល់នឹង 150 មម នៅ 5 អិល និង 150 ទល់នឹង 220 មម នៅ 15 អិល។ នេះមិនបានព្យាករពីអង្កត់ផ្ចិតដបដែលបានបញ្ចប់នោះទេ ប៉ុន្តែវាបង្ហាញថាហេតុអ្វីបានជា "បន្ថែមក្បាលមួយទៀត" មិនមែនគ្រាន់តែជាការកំណត់ទិន្នផលទេ។ ធរណីមាត្រស្លាប់ ផារីសិន និងដបផ្លាស់ប្តូរជាមួយគ្នា។
3. វេទិកាធំជាងនេះ បោះផ្សាយឯកសារយោងពីផ្សិតធំជាង និងគម្លាតច្រកចេញ
សេចក្តីយោងផ្សិតអតិបរមាលូតលាស់ពី 360 × 380 មមនៅលើគូ 2L ទៅ 410 × 450 មមនៅលើគូ 5L និងទទឹងរហូតដល់ 580 មមនៅលើគូ 15L ។ ចំងាយកណ្តាលក្បាលទ្វេដែលបានបោះពុម្ពផ្សាយពី 130 មមទៅ 150-180 មមហើយបន្ទាប់មក 240-280 មម។ តួលេខទាំងនេះភ្ជាប់ការជ្រើសរើសវេទិកាទៅនឹងគម្លាតដប មិនមែនត្រឹមតែលីត្របន្ទាប់បន្សំនោះទេ។
4. ម៉ូដែលស្ថានីយ៍ទ្វេដែលបានផ្គូផ្គងផ្សព្វផ្សាយសមត្ថភាពរលាយកាន់តែច្រើន
ឧទាហរណ៍ស្ថានីយទ្វេបានចេញផ្សាយសមត្ថភាពរលាយ HDPE ខ្ពស់ជាងដៃគូស្ថានីយតែមួយរបស់ពួកគេ: 55 ធៀបនឹង 30 គីឡូក្រាមក្នុងមួយម៉ោងនៅ 2L, 80 ទល់នឹង 55 គីឡូក្រាមក្នុងមួយម៉ោងនៅ 5L និង 120 ធៀបនឹង 100 គីឡូក្រាមក្នុងមួយម៉ោងនៅ 15L ។ ភាពខុសគ្នាមិនមានសមាមាត្រតែមួយ ហើយមិនបង្ហាញពីមេគុណទិន្នផលទេ។ ពួកគេបង្ហាញពីមូលហេតុដែលប្រព័ន្ធ extrusion ជាកម្មសិទ្ធិនៅក្នុងការគណនាដូចគ្នានឹងស្ថានីយ៍និងក្បាល។
5. ការទាមទារក្បាលបី និងបួនត្រូវការគំនូរផលិតផលជាក់លាក់
ការពិពណ៌នាអំពីផលិតផលអនុញ្ញាតឱ្យកំណត់រចនាសម្ព័ន្ធក្បាល 2/3/4 ដែលអាចបត់បែនបាន ប៉ុន្តែតារាងរបស់ពួកគេមិនបញ្ជាក់ពីចម្ងាយជាសកលបីដង ឬកណ្តាលក្បាលបួនទេ។ ការបង្កើតវិមាត្រទាំងនោះពីជួរក្បាលពីរនឹងមិនអើពើទទឹងដប ដែកផ្សិត ទីលាន ទីតាំងក និងការចូលប្រើសេវាកម្ម។ ឯកសារបន្ទាប់ដែលត្រឹមត្រូវគឺជាប្លង់ក្បាល និងផ្សិតដែលបានស្នើឡើងដោយផ្អែកលើគំនូរផ្នែករបស់អ្នកទិញ។
ជ្រើសរើសចំនួនក្បាលពីដប—មិនមែនមកពីមេគុណដែលចង់បានទេ។
សម្រង់ពីរោងចក្រកាន់តែអាចទុកចិត្តបាននៅពេលដែលអ្នកទិញផ្តល់ឱ្យអ្នកផ្គត់ផ្គង់នូវនិយមន័យពេញលេញនៃផលិតផល។ ចាប់ផ្តើមជាមួយនឹង SKU ធំទូលាយបំផុត និងធ្ងន់បំផុតដែលមានបំណងសម្រាប់គ្រួសារឧបករណ៍ដែលបានស្នើឡើង។ បន្ទាប់មកពិនិត្យមើលថាតើផលិតផលតូចៗអាចចែករំលែកម៉ាស៊ីនដូចគ្នាដោយមិនចាំបាច់បង្ខំឱ្យមានការសម្របសម្រួលដែលមិនអាចអនុវត្តបាន។
ទទឹងដប និងចំងាយកណ្តាល
ចម្ងាយកណ្តាលត្រូវបានវាស់រវាងចំនុចកណ្តាលនៃច្រកចេញដែលនៅជាប់គ្នា។ វាត្រូវតែផ្គូផ្គងការរៀបចំបែហោងធ្មែញឱ្យជិតល្មមសម្រាប់ parison នីមួយៗដើម្បីចូលទៅក្នុងទីតាំងផ្សិតត្រឹមត្រូវ។ ទទឹងតួដបគឺគ្រាន់តែជាផ្នែកមួយនៃតម្រូវការប៉ុណ្ណោះ។ ការបញ្ចប់ក, ចំណុចទាញ, ហោប៉ៅពន្លឺ, តំបន់បិទភ្ជាប់ និងជញ្ជាំងផ្សិតរវាងបែហោងធ្មែញក៏ប្រើប្រាស់ចន្លោះផងដែរ។
ទំងន់ផ្នែក និងម៉ាសសរុបនៃ parison
ទំងន់ដបដែលបានបញ្ចប់មិនមែនជាម៉ាស់ដែលម៉ាស៊ីន extruder ត្រូវតែផ្គត់ផ្គង់សម្រាប់ព្រឹត្តិការណ៍នីមួយៗនោះទេ។ សរុប parison រួមបញ្ចូលសម្ភារៈចាប់យកសម្រាប់ដប បូកពន្លឺខាងលើ និងខាងក្រោម និងសម្ភារៈតុបតែងផ្សេងទៀត។ គុណម៉ាស់សរុបនៃទីតាំងមួយដោយមុខតំណែងសកម្មទាំងអស់ បន្ទាប់មកប្រៀបធៀបចំនួនសរុបជាមួយនឹងប្រព័ន្ធ extrusion តាមអត្រាព្រឹត្តិការណ៍ដែលបានគ្រោងទុក។
ត្រជាក់និងការដកយកចេញ
បែហោងធ្មែញកាន់តែច្រើនអាចបង្កើតកំដៅបន្ថែមទៀតដើម្បីយកចេញនៅគ្រប់ផ្សិតដែលនៅជិត។ ផ្លូវទឹកមិនស្មើគ្នាអាចធ្វើអោយរន្ធមួយមានទីតាំងយឺត។ បន្ទាប់ពីផ្សិតបើក ក្រឡាត្រូវតែបំបែក កាត់ សាកល្បង និងបញ្ជូនគ្រប់ផ្នែកដោយមិនមានការប៉ះទង្គិច ឬកកកុញច្រើនពេក។ ម៉ាស៊ីនបង្កើតផ្សិតអាចបញ្ចប់ចលនារបស់វា ខណៈពេលដែលឧបករណ៍នៅខាងក្រោមគឺជាឧបសគ្គនៃការផលិតរួចហើយ។
យុទ្ធសាស្ត្រ SKU
ផ្សិតដែលមានបែហោងធ្មែញខ្ពស់អាចសមនឹងគ្រួសារដបតូចចង្អៀតដែលមានស្ថេរភាព។ វាអាចមានភាពទាក់ទាញតិចជាងនៅពេលដែលការបញ្ជាទិញមានរយៈពេលខ្លី ការរចនាផ្លាស់ប្តូរជាញឹកញាប់ ឬចំណែកដ៏ធំនៃ SKUs មិនអាចប្រើទីលានដូចគ្នាបានទេ។ ប្រៀបធៀបតម្រូវការផ្នែកល្អប្រចាំឆ្នាំ និងពេលវេលាផ្លាស់ប្តូរដោយ SKU ។ កុំដាក់ទំហំគ្រប់ផ្សិតនៅជុំវិញកំពូលតាមរដូវមួយ លុះត្រាតែរោងចក្រដែលនៅសល់អាចប្រើសមត្ថភាពនោះ។
គណនាលទ្ធផលជាក់ស្តែងជាមួយនឹងព្រឹត្តិការណ៍ ផ្នែក និងសមតុល្យម៉ាស
វដ្តស្ងួតកាតាឡុក និងចំនួនក្បាលមិនគ្រប់គ្រាន់ដើម្បីព្យាករណ៍ដបដែលអាចលក់បានទេ។ ប្រើការគណនាដែលបានតភ្ជាប់ពីរ៖ មួយសម្រាប់ផ្នែកដែលទទួលយក និងមួយទៀតសម្រាប់តម្រូវការរលាយសរុប។
ផ្នែកល្អក្នុងមួយម៉ោង = ព្រឹត្តិការណ៍ផ្សិតមានស្ថេរភាពក្នុងមួយម៉ោង × ផ្នែកដែលបានបង្កើតឡើងក្នុងមួយព្រឹត្តិការណ៍ × ប្រភាគដែលទទួលយក
តម្រូវការរលាយសរុប (គីឡូក្រាម/ម៉ោង) = ព្រឹត្តិការណ៍ផ្សិតមានស្ថេរភាពក្នុងមួយម៉ោង × ម៉ាស់សរុបសរុបក្នុងមួយព្រឹត្តិការណ៍ (គីឡូក្រាម)
ប្រភាគដែលទទួលយកត្រូវតែមកពីនិយមន័យគុណភាពរបស់អ្នកទិញ និងការសាកល្បងដែលបានព្រមព្រៀងគ្នា ឬការសន្មត់ផែនការដោយស្មោះត្រង់។ សរុប parison mass គឺជាផលបូកនៃ parisons ទាំងអស់ដែលប្រើក្នុងព្រឹត្តិការណ៍មួយ។ ប្រសិនបើច្រកចេញចំនួនបួនមិនផ្តល់ម៉ាស់ដូចគ្នាទេ សូមកត់ត្រាទីតាំងទាំងបួនដោយឡែកពីគ្នា មុនពេលបន្ថែមពួកវា។
ឧទាហរណ៍សម្មតិកម្មតម្លាភាព
សន្មត់ថាប្លង់ច្រកចេញចំនួនបួនដែលបានស្នើបង្កើតជាដបចំនួនបួនក្នុងមួយព្រឹត្តិការណ៍។ កំឡុងពេលសាកល្បងដែលមានស្ថេរភាព មិនមែនជាវដ្តស្ងួតទេ កោសិកាបំពេញនូវព្រឹត្តិការណ៍ផ្សិតចំនួន 300 ក្នុងមួយម៉ោង។ ប្រសិនបើប្រភាគដែលបានយល់ព្រមគឺ 0.97 នោះលទ្ធផលល្អដែលបានគណនាគឺ 300 × 4 × 0.97 = 1,164 ដបក្នុងមួយម៉ោង។ ប្រសិនបើម៉ាស់សរុបសរុបក្នុងមួយព្រឹត្តិការណ៍គឺ 0.44 គីឡូក្រាម តម្រូវការរលាយសរុបគឺ 300 × 0.44 = 132 គីឡូក្រាមក្នុងមួយម៉ោង។
លេខទាំងនោះគ្រាន់តែជាឧទាហរណ៍បង្រៀនប៉ុណ្ណោះ ហើយមិនមែនជាលទ្ធផលគំរូ Kinggle ទេ។ ពួកគេបង្ហាញពីមូលហេតុដែលម៉ាស៊ីនក្បាលបួនមិនសមស្របដោយស្វ័យប្រវត្តិ៖ ឧបករណ៍បញ្ចោញដែលបានស្នើឡើងនឹងត្រូវការសមត្ថភាពផ្ទៀងផ្ទាត់សម្រាប់សម្ភារៈ និងលក្ខខណ្ឌ ខណៈពេលដែលការត្រជាក់ និងជំហានចុះក្រោមទាំងអស់នឹងត្រូវការដើម្បីរក្សាអត្រាព្រឹត្តិការណ៍ និងគុណភាព។ ជំនួសទិន្នន័យគម្រោងដែលបានវាស់វែង មុនពេលធ្វើការសម្រេចចិត្តទិញ។
ឃីងហ្គលមគ្គុទ្ទេសក៍ម៉ាស៊ីនផ្លុំផ្លុំជាបន្តបន្ទាប់ពន្យល់ពីរបៀបដែលចំនួនស្ថានីយ៍ បែហោងធ្មែញក្បាលស្លាប់ និងពេលវេលាវដ្តរួមបញ្ចូលគ្នា។ សម្រាប់ការធ្វើផែនការរោងចក្រ សូមផ្ទៀងផ្ទាត់លក្ខខណ្ឌអគ្គិសនី ខ្យល់បង្ហាប់ និងត្រជាក់ជាមួយឧបករណ៍មគ្គុទ្ទេសក៍ឧបករណ៍ប្រើប្រាស់ម៉ាស៊ីនផ្លុំផ្លុំ.
ការដាក់ឱ្យដំណើរការរោងចក្រ៖ មានលក្ខណៈគ្រប់គ្រាន់គ្រប់ច្រកចេញចូល និងបែហោងធ្មែញជាមុខតំណែង
មធ្យមរួមបញ្ចូលគ្នាអាចលាក់ទីតាំងខ្សោយ។ ប្រសិនបើដបចំនួន 3 ឆ្លងកាត់ការត្រួតពិនិត្យទម្ងន់ ហើយមួយគឺស្រាល ជាមធ្យមរបស់វាអាចទទួលយកបាន ទោះបីជាបែហោងធ្មែញមួយមិនស្ថិតស្ថេរក៏ដោយ។ ក្នុងអំឡុងពេលនៃការទទួលយក និងចាប់ផ្តើមរោងចក្រ សូមដាក់ស្លាករន្ធបង្ហូរ និងទីតាំងបែហោងធ្មែញនីមួយៗ ហើយរក្សាអត្តសញ្ញាណនោះតាមរយៈការកាត់ និងត្រួតពិនិត្យ។
បង្កើតបន្ទាត់មូលដ្ឋានតាមទីតាំង
- កំណត់អត្តសញ្ញាណម៉ាស៊ីន ក្បាលងាប់ ផ្សិត ជ័រច្រើន រូបមន្ត និងលក្ខខណ្ឌប្រើប្រាស់។
- ប្រមូលផ្នែកតាមលំដាប់លំដោយពីគ្រប់ទីតាំងច្រកចេញ/បែហោងធ្មែញ។
- កត់ត្រាម៉ាស់ parison សរុបដែលវិធីសាស្ត្រសាកល្បងសុវត្ថិភាពដែលបានយល់ព្រមអនុញ្ញាត។
- វាស់ទម្ងន់ដែលបានបញ្ចប់ និងទីតាំងជញ្ជាំងសំខាន់ដូចគ្នាសម្រាប់ទីតាំងនីមួយៗ។
- ពិនិត្យមើលការបិទភ្ជាប់ ការបិទក ពន្លឺ វិមាត្រ រូបរាង និងដំណើរការលេចធ្លាយ។
- កត់ត្រាចន្លោះពេលព្រឹត្តិការណ៍ ការបដិសេធ ការជូនដំណឹង ការអន្តរាគមន៍ដោយដៃ និងការបញ្ឈប់ចរន្ត។
- ធ្វើម្តងទៀតបន្ទាប់ពីលក្ខខណ្ឌមានស្ថេរភាពត្រូវបានស្ដារឡើងវិញបន្ទាប់ពីការកែតម្រូវដែលបានអនុម័តណាមួយ។
ផ្លាស់ប្តូរកត្តាគ្រប់គ្រងមួយក្នុងពេលតែមួយ
ប្រសិនបើ parison មួយមានភាពខុសប្លែកគ្នា ដំបូងត្រូវសម្រេចចិត្តថាតើគំរូដើរតាមរន្ធបង្ហូរ បែហោងធ្មែញ សៀគ្វីត្រជាក់ ឬទីតាំងចុះក្រោម។ កំណត់ត្រាសំរបសំរួលគឺមានប្រយោជន៍ជាងការកែតម្រូវតម្លៃ HMI ជាច្រើនក្នុងពេលតែមួយ។ ឃីងហ្គលការកំណត់ HMI និងការណែនាំអំពីការជូនដំណឹងផ្តល់អនុសាសន៍ឱ្យកត់ត្រាភស្តុតាងមុនពេលផ្លាស់ប្តូររូបមន្ត។
ពិនិត្យមើលការចែកចាយជញ្ជាំងមិនត្រឹមតែទម្ងន់សរុបប៉ុណ្ណោះទេ
ដបពីរអាចមានទម្ងន់ដូចគ្នា ហើយនៅតែចែកចាយសម្ភារៈខុសគ្នា។ ប្រៀបធៀបស្មា, រាងកាយ, ចំណុចទាញ, មូលដ្ឋាន និងទីតាំងដែលបានកំណត់ ដែលពាក់ព័ន្ធទៅនឹងផ្នែក។ ប្រសិនបើគម្រោងប្រើការគ្រប់គ្រងជញ្ជាំងតាមកម្មវិធីការណែនាំអំពីកម្មវិធី parisonផ្តល់នូវវិធីសាស្រ្តដែលមានរចនាសម្ព័ន្ធសម្រាប់ភ្ជាប់ចំណុចកម្មវិធីទៅតំបន់ដែលបានវាស់វែង។
បង្វែរការសាកល្បងដែលបានទទួលយកទៅជាឯកសារយោងថែទាំ
រក្សាទិន្នន័យទីតាំងដែលបានអនុម័ត លក្ខខណ្ឌសីតុណ្ហភាព ស្ថានភាពសម្អាត លក្ខខណ្ឌទឹក និងអត្តសញ្ញាណឧបករណ៍។ នៅពេលដែលទីតាំងមួយរសាត់នៅពេលក្រោយ ការថែទាំអាចប្រៀបធៀបវាជាមួយនឹងបន្ទាត់មូលដ្ឋានដើម។ នេះ។បញ្ជីត្រួតពិនិត្យការថែទាំបង្ការអាចអនុវត្តការសង្កេតទាំងនោះទៅក្នុងការត្រួតពិនិត្យជាប្រចាំ។
បន្សំទូទៅ - និងការពិពណ៌នានីមួយៗនៅតែបើកចំហ
| ការពិពណ៌នាខ្លី | តើវាមានន័យយ៉ាងណា | អ្វីដែល RFQ នៅតែត្រូវតែបញ្ជាក់ |
|---|---|---|
| ម៉ាស៊ីនក្បាលពីរ បែហោងធ្មែញពីរ | ផារីសុនពីរចិញ្ចឹមបែហោងធ្មែញផ្សិតពីរក្នុងមួយព្រឹត្តិការណ៍ផ្សិត | ចំនួនស្ថានីយ៍, ទីលានបញ្ចេញ, ទំហំផ្សិត, ទំងន់ផ្នែក, សមត្ថភាពបន្ថែម និងវិសាលភាពចុះក្រោម |
| ម៉ាស៊ីនផ្លុំដបបួនក្បាល | ផ្លាកលេខបួនបង្កើតជា parisons បួនស្របគ្នា។ | ថាតើផ្សិតមានបែហោងធ្មែញបួនដែលត្រូវគ្នា ទីលានពិតប្រាកដ និងថាតើ SKUs ទាំងអស់សមដែរឬទេ |
| ស្ថានីយ៍ពីរដង ម៉ាស៊ីនក្បាលពីរ | ស្ថានីយ៍ផ្សិតពីរឆ្លាស់គ្នាជុំវិញប្រព័ន្ធស្លាប់ពីរ | ចំនួនសំណុំផ្សិត លំដាប់ព្រឹត្តិការណ៍ តម្រូវការរលាយ វិធីសាស្ត្រដកយកចេញ និងលក្ខខណ្ឌសាកល្បងដែលធានា |
| ម៉ាស៊ីនផ្លុំផ្លុំបួនបែហោងធ្មែញ | ការបិទផ្សិតមួយអាចបង្កើតបានបួនផ្នែក | ការរៀបចំបំពង់បង្ហូរចេញ ការរាប់ស្ថានីយ តុល្យភាពបែហោងធ្មែញ ភាពត្រជាក់ និងទិន្នផលដែលទទួលយក |
| ម៉ាស៊ីនក្បាលពីរជាន់ | ប្រព័ន្ធពហុស្រទាប់អាចផ្តល់អាហារដល់កន្លែងលក់ពីរ | ចំនួន Extruder, រចនាសម្ព័ន្ធសម្ភារៈ, សមាមាត្រស្រទាប់, ផ្លូវសំណល់, ច្រកចេញ, បែហោងធ្មែញនិងស្ថានីយ៍ |
"ម៉ាស៊ីនផលិតដបផ្លាស្ទិច" "ម៉ាស៊ីនផ្លុំដប HDPE" "ម៉ាស៊ីនដបជ័រ" "ម៉ាស៊ីនផ្លុំដបជ័រ" "ម៉ាស៊ីនផ្លុំដបជ័រ" និង "ម៉ាស៊ីនផ្លុំដបជ័រច្រើន" អាចលេចឡើងក្នុងការស្វែងរកឧបករណ៍ពាក់ព័ន្ធ។ លក្ខណៈបច្ចេកទេសពេញលេញគួរតែនៅតែអាចយល់បាន ទោះបីជាឈ្មោះទីផ្សារទាំងនោះផ្លាស់ប្តូរក៏ដោយ។
បញ្ជីត្រួតពិនិត្យ RFQ សម្រាប់គម្រោងបង្កើតក្បាលផ្លុំពហុក្បាល
ផ្ញើផលិតផលដូចគ្នា និងធាតុចូលពីរោងចក្រទៅកាន់អ្នកផ្គត់ផ្គង់នីមួយៗ។ សុំឱ្យសម្រង់នីមួយៗឆ្លើយតបក្នុងលំដាប់ដូចគ្នា ដោយមានឯកសារយោងកាតាឡុកបំបែកពីការធានាគម្រោង។
| ក្រុម RFQ | ព័ត៌មានដែលត្រូវផ្តល់ | ការឆ្លើយតបរបស់អ្នកផ្គត់ផ្គង់ដែលត្រូវការ |
|---|---|---|
| ផលិតផល | គំនូរ 2D/3D ឬគំរូ សមត្ថភាព វិមាត្រអតិបរមា ក ចំណុចទាញ បន្ទាត់បែងចែក និងកាត់ធរណីមាត្រ | វេទិកាម៉ាស៊ីនដែលត្រូវគ្នា ការតំរង់ទិស ប្លង់បែហោងធ្មែញ និងកង្វល់នៃការរចនាណាមួយ។ |
| សម្ភារៈ | ថ្នាក់ជ័រពិតប្រាកដ ពណ៌/សារធាតុបន្ថែម ផែនការឡើងវិញ ឬ PCR និងទិន្នន័យអ្នកផ្គត់ផ្គង់ | វិសាលភាពវីស/ការពង្រីកដែលបានស្នើ ការសន្មត់ដំណើរការ និងតម្រូវការសម្ភារៈសាកល្បង |
| ម៉ាសនិងគុណភាព | ទម្ងន់ដែលបានបញ្ចប់ ការប៉ាន់ប្រមាណសរុប parison/flash ជញ្ជាំងសំខាន់ៗ វិមាត្រ និងការធ្វើតេស្តមុខងារ | វិធីសាស្រ្តសាកល្បង ការយកគំរូតាមទីតាំង និងនិយមន័យនៃការទទួលយក |
| ទិន្នផល | ត្រូវការផ្នែកល្អក្នុងមួយម៉ោង បរិមាណផ្លាស់ប្តូរ/ឆ្នាំ ល្បាយ SKU និងប្រេកង់ផ្លាស់ប្តូរ | ព្រឹត្តិការណ៍ក្នុងមួយម៉ោង ផ្នែកក្នុងមួយព្រឹត្តិការណ៍ សន្មតថាបានទទួលយកប្រភាគ និងការគណនារលាយសរុប |
| ឧបករណ៍ | ផ្សិតដែលមានស្រាប់ ឬគំនិតបែហោងធ្មែញដែលពេញចិត្ត | ចំនួនច្រកចេញ, ចម្ងាយកណ្តាល, ជួរស្លាប់-ម្ជុល, ទំហំផ្សិត, ទីលានបែហោងធ្មែញ, សំណុំផ្សិត និងការរចនាម៉ាស៊ីនត្រជាក់ |
| ម៉ាស៊ីន | កម្រិតស្វ័យប្រវត្តិកម្មដែលពេញចិត្ត និងឧបសគ្គរបស់រោងចក្រ | ចំនួនស្ថានីយ៍, ការគៀប, extruder, ការត្រួតពិនិត្យ, យកចេញនិងជម្រើសរួមបញ្ចូល |
| រោងចក្រ | ស្តង់ដារថាមពល លក្ខខណ្ឌខ្យល់/ទឹក ដែនកំណត់ជុំវិញ ជាន់ កម្ពស់ និងផ្លូវលើក | សន្លឹកឧបករណ៍ប្រើប្រាស់គម្រោង ការរៀបចំទូទៅ គ្រឹះ/ការផ្ទុក និងតម្រូវការសម្អាតសេវាកម្ម |
| ផ្នែកខាងក្រោម | ការកាត់ ការធ្វើតេស្តលេចធ្លាយ ការបញ្ជូន ការដាក់ស្លាក ការវេចខ្ចប់ និងផែនការគ្រប់គ្រងសំណល់អេតចាយ | សមត្ថភាព និងព្រំដែននៃចំណុចប្រទាក់សម្រាប់ដំណាក់កាលនីមួយៗដែលរួមបញ្ចូល និងផ្គត់ផ្គង់ដោយអ្នកទិញ |
កុំទទួលយកបន្ទាត់លទ្ធផលដោយគ្មានលក្ខខណ្ឌសាកល្បងរបស់វា។
ឯកសារទទួលយកដែលមានប្រយោជន៍ដាក់ឈ្មោះគំនូរដប កម្រិតសម្ភារៈ ទម្ងន់សរុបដែលបានបញ្ចប់ និងសរុប កន្លែងលក់ និងបែហោងធ្មែញសកម្ម លក្ខខណ្ឌត្រជាក់នៃផ្សិត បង្អួចដំណើរការមានស្ថេរភាព ការធ្វើតេស្តគុណភាព ផែនការគំរូ និងរួមបញ្ចូលឧបករណ៍ខាងក្រោម។ វាកត់ត្រាផ្នែកដែលទទួលយកដោយទីតាំង។ ប្រសិនបើគ្មានលក្ខខណ្ឌទាំងនោះ "pcs/h" អាចពិពណ៌នាអំពីចលនារបស់ម៉ាស៊ីន បង្កើតផ្នែកមុនពេលត្រួតពិនិត្យ ឬដបវេចខ្ចប់ល្អ លទ្ធផលបីផ្សេងគ្នា។
សួររកប្លង់មុនពេលបង្កកការបញ្ជាទិញ
គំនូរចុងក្រោយគួរតែបង្ហាញខ្សែបន្ទាត់កណ្តាលនៃរន្ធដោតទល់នឹងប្រហោងផ្សិត ព្រំប្រទល់ផ្សិត និងបន្ទះ ម្ជុលផ្លុំ វិធីសាស្ត្រកាត់ ឬកាត់ចេញ ផ្លូវដក និងការបោសសំអាតសេវាកម្ម។ សម្រាប់សំណើ Kinggle បីក្បាល ឬបួនក្បាល គំនូរនេះគឺជាកន្លែងដែលទីលានជាក់លាក់នៃគម្រោងត្រូវបានបញ្ជាក់។ វាមិនគួរត្រូវបានសន្និដ្ឋានពីតារាងក្បាលពីរដែលបានបោះពុម្ពផ្សាយនោះទេ។
សំណួរដែលគេសួរញឹកញាប់
តើម៉ាស៊ីនផ្លុំពហុក្បាលគឺជាអ្វី?
ម៉ាស៊ីនផ្លុំផ្លុំពហុក្បាលប្រើការរៀបចំក្បាលស្លាប់ជាមួយនឹងកន្លែងលក់ជាច្រើនដើម្បីបង្កើតជាសួនសត្វជាច្រើននៅក្នុងព្រឹត្តិការណ៍ផ្សិតមួយ។ ចំនួនច្រកចេញ ចម្ងាយកណ្តាល និងទំហំស្លាប់ត្រូវតែផ្គូផ្គងដប និងប្លង់បែហោងផ្សិត។
តើម៉ាស៊ីនក្បាលពីរដូចម៉ាស៊ីនក្បាលពីរដែរឬទេ?
លេខ ក្បាល ពីរ ពិពណ៌នា ពី កន្លែង ស្លាប់ ឬ កន្លែង ផារីសិន; បែហោងធ្មែញពីរពណ៌នាអំពីរូបរាងពីរផ្នែកនៅក្នុងផ្សិត។ ពួកវាត្រូវបានរចនាឡើងជាទូទៅជាប្លង់ពីរផ្នែកដែលត្រូវគ្នា ប៉ុន្តែសម្រង់គួរបញ្ជាក់ទាំងពីរដោយឡែកពីគ្នា។
តើម៉ាស៊ីនផ្លុំក្បាលបួនបង្កើតដបបានបួនដងទេ?
មិនមែនដោយស្វ័យប្រវត្តិទេ។ វាអាចបង្កើតផ្នែកបន្ថែមទៀតក្នុងមួយព្រឹត្តិការណ៍ផ្សិត ប៉ុន្តែទិន្នផលល្អពិតប្រាកដគឺអាស្រ័យលើអត្រាព្រឹត្តិការណ៍មានស្ថេរភាព តម្រូវការរលាយសរុប តុល្យភាពផ្នែកខាងក្រៅ និងបែហោងធ្មែញ ភាពត្រជាក់ ការកាត់បន្ថយ ការធ្វើតេស្ត និងគុណភាពដែលទទួលយកបាន។
តើត្រូវជ្រើសរើសចម្ងាយកណ្តាលក្បាលស្លាប់ដោយរបៀបណា?
ចម្ងាយកណ្តាលត្រូវបានជ្រើសរើសពីទីលានបែហោងធ្មែញដែលបានស្នើឡើង និងប្លង់ផលិតផល។ ទទឹងដប ទីតាំងក ហោប៉ៅភ្លើង ដែកផ្សិត ភាពត្រជាក់ ម្ជុលផ្លុំ ការកាត់បន្ថយ និងការដកយកចេញ សុទ្ធតែប៉ះពាល់ដល់វិមាត្រចុងក្រោយ។
តើម៉ាស៊ីនមួយអាចប្តូររវាងការផលិតក្បាលតែមួយ និងច្រើនបានទេ?
ការរៀបចំក្បាលម៉ាស៊ីន ឬឧបករណ៍ផ្សេងគ្នាអាចអាចធ្វើទៅបាននៅលើវេទិកាដែលមានវិស្វកម្មសមស្រប ប៉ុន្តែមិនគួរសន្មត់ថាវាទេ។ បញ្ជាក់ភាពសមស្របនៃមេកានិច វិសាលភាពនៃការពង្រីក ការគ្រប់គ្រង ការផ្លាស់ប្តូរការងារ ភាពឆបគ្នានៃផ្សិត និងតម្រូវការដាក់កម្រៃជើងសារជាមួយអ្នកផ្គត់ផ្គង់។
តើអ្វីដែលកំណត់ចំនួនប្រហោងក្នុងការបំផ្ទុះផ្សិត?
ដែនកំណត់រួមមានទំហំផលិតផល ផ្ទៃផ្សិត និងចានដែលអាចប្រើបាន ទីលានខាងក្រៅ ធរណីមាត្រស្លាប់ និងទីប្រជុំជន តម្រូវការការគៀប សមត្ថភាពបន្ថែម តុល្យភាពត្រជាក់ ការដកផ្នែក និងសមត្ថភាពចុះក្រោម។
តើខ្ញុំគួរផ្ញើទិន្នន័យអ្វីខ្លះសម្រាប់ការដកស្រង់ម៉ាស៊ីនពហុបែហោងធ្មែញ?
ផ្ញើផ្នែកគំនូរ ឬគំរូ ថ្នាក់សម្ភារៈ ទម្ងន់សរុបនៃក្រុមជំនុំដែលបានបញ្ចប់ និងសរុប ជញ្ជាំង និងការធ្វើតេស្តសំខាន់ៗ តម្រូវការលទ្ធផលល្អ ផែនការ SKU ឧបករណ៍ប្រើប្រាស់ក្នុងរោងចក្រ ការកំណត់ប្លង់ និងតម្រូវការខាងក្រោម។