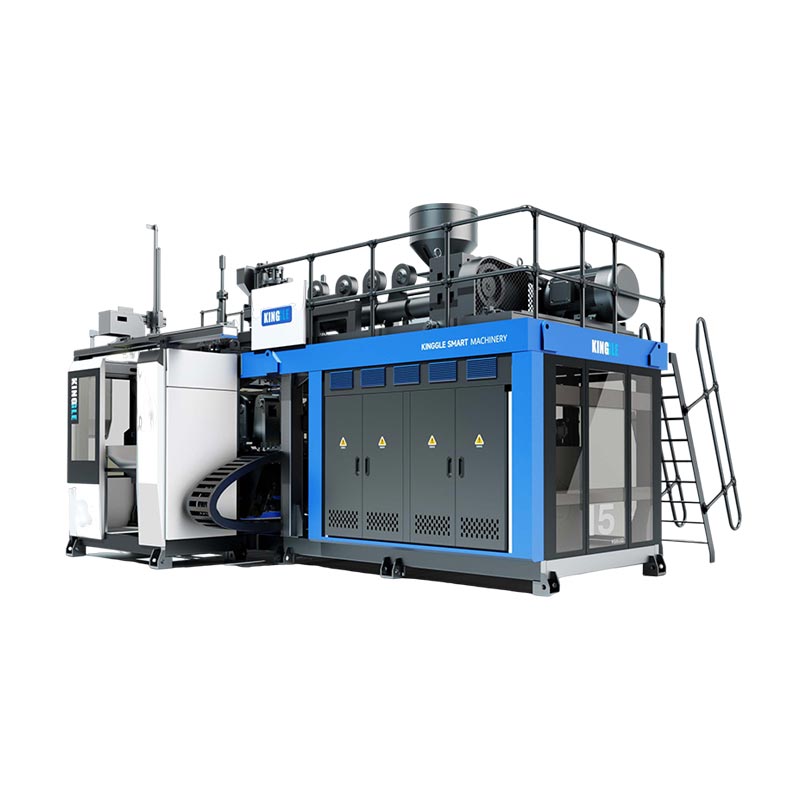
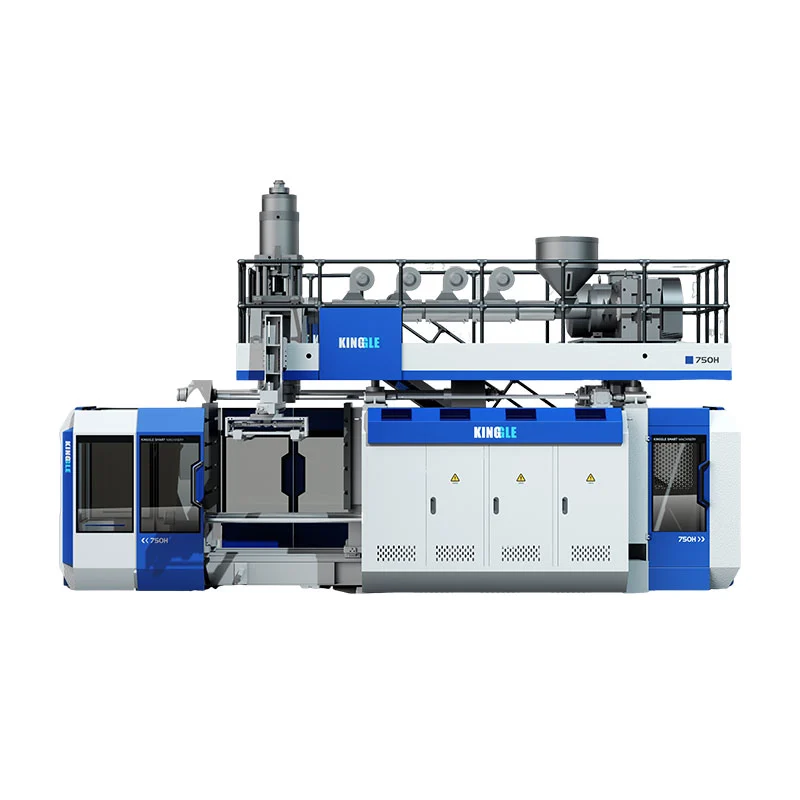
ផ្សិតផ្លុំមិនមែនគ្រាន់តែជារូបរាងអវិជ្ជមាននៃដបប៉ុណ្ណោះទេ។ វាត្រូវតែចាប់យកនិងបិទ parison ក្តៅ, បញ្ចេញខ្យល់ដែលជាប់គាំង, យកកំដៅ, បង្កើតកនិងមូលដ្ឋាន, ស្រក់ពន្លឺ, សមនឹងមានការគៀបនិងដោះលែងផ្នែក - នៅចង្វាក់ផលិតកម្មដែលត្រូវការ។

ភាសាស្វែងរកអាចបិទបាំងវិសាលភាពនេះ។ អ្នកទិញប្រើផ្លុំផ្សិត, ផ្លុំផ្សិត, ទម្រង់ដប, ទម្រង់ដបប្លាស្ទិក, ឧបករណ៍ EBMនិងផ្សិតផ្លុំ extrusionសម្រាប់ឧបករណ៍ពាក់ព័ន្ធ។ ក្បាលស្លាប់គឺខុសគ្នា: វាបង្កើតជា parison មុនពេលផ្សិតបិទ។ សម្រង់គួររាយឧបករណ៍ក្បាលស្លាប់ និងផ្សិតផ្លុំជាធាតុដាច់ដោយឡែក។
មគ្គុទ្ទេសក៍នេះផ្តោតសំខាន់លើការបន្ថែមទម្រង់ផ្លុំផ្លុំជាជាងការចាក់ ឬឧបករណ៍ពង្រីកផ្លុំជាមុន។ វាក៏បំបែកទិន្នន័យស្រោមសំបុត្រម៉ាស៊ីនដែលបានបោះពុម្ពចេញពីការធានាគម្រោងផងដែរ។ មិនមានវិមាត្ររួម រន្ធខ្យល់ ឬត្រជាក់គឺសមរម្យសម្រាប់គ្រប់ជ័រ និងផ្នែកនីមួយៗ។
ផ្សិតផ្លុំផលិតកម្មមានការងារតភ្ជាប់ចំនួនប្រាំពីរ
បែហោងធ្មែញផ្តល់នូវរូបរាងខាងក្រៅរបស់វា ប៉ុន្តែការបន្តពូជរូបរាងគ្រាន់តែជាការងារដំបូងប៉ុណ្ណោះ។ ឧបករណ៍ត្រូវតែអនុវត្តមុខងារខាងក្រោមជាមួយគ្នា៖
- កំណត់ទីតាំង parison ។ផ្សិតចំហរត្រូវតែទទួលបានបំពង់ក្តៅដោយមិនចាំបាច់អូស បត់ ឬបាត់តំបន់ខ្ទាស់។
- ផ្សាភ្ជាប់និងភ្ជាប់វា។តំបន់បិទភ្ជាប់បិទ parison និងគ្រប់គ្រងសម្ភារៈផ្លាស់ទីលំនៅនៅក កន្ទុយ ចំណុចទាញ ឬតំបន់ពន្លឺផ្សេងទៀត។
- អនុញ្ញាតឱ្យខ្យល់ដែលជាប់គាំងរត់គេចខ្លួន។រន្ធខ្យល់ផ្តល់ផ្លូវសម្រាប់ខ្យល់រវាងផ្ទៃ parison ពង្រីក និងផ្ទៃបែហោងធ្មែញ។
- ផ្ទេរកំដៅ។សៀគ្វីត្រជាក់ដកកំដៅដោយមានតុល្យភាពគ្រប់គ្រាន់ដើម្បីបញ្ចេញផ្នែកដែលមានស្ថេរភាពនៅពេលវេលាដែលអាចធ្វើម្តងទៀតបាន។
- បង្កើតចំណុចប្រទាក់។ប្រដាប់បញ្ចូលក ព័ត៌មានលម្អិតនៃការក្រិតតាមខ្នាត មុខងារផ្លុំម្ជុល ឬផ្នែកខាងក្រោម ត្រូវតែផ្គូផ្គងការបិទកុងតឺន័រ និងម៉ាស៊ីន។
- ដោះលែងនិងបញ្ចប់ផ្នែក។សេចក្តីព្រាង ការបញ្ចូល ការបើកចលនា និងយុទ្ធសាស្រ្ត deflashing កំណត់ថាតើផ្នែកនេះអាចទុកផ្សិតឱ្យស្អាតដែរឬទេ។
- សមនិងរស់រានពីម៉ាស៊ីន។ការជួបប្រជុំគ្នាពេញលេញត្រូវតែសមនឹងបន្ទះ, ការបើក, កម្រាស់និងការរៀបចំម៉ោនខណៈពេលដែលអនុវត្តការគៀបម្តងហើយម្តងទៀតនិងវដ្តកម្ដៅ។
ការផ្លាស់ប្តូរដែលបានធ្វើឡើងសម្រាប់ការងារមួយអាចប៉ះពាល់ដល់ការងារមួយផ្សេងទៀត។ ហោប៉ៅពន្លឺកាន់តែជ្រៅអាចផ្លាស់ប្តូរកំហាប់កំដៅជុំវិញផ្សារ។ បែហោងធ្មែញរលោងអាចបង្កើតរូបរាងខុសគ្នា ខណៈពេលដែលក៏ផ្លាស់ប្តូររបៀបដែលខ្យល់ជាប់។ ការបញ្ចូលរំកិលដ៏ធំមួយអាចដោះស្រាយបញ្ហាផ្នែកខាងក្រោម ប៉ុន្តែប្រើប្រាស់ភាពត្រជាក់ និងកន្លែងបើក។ ពិនិត្យមើលការសម្រេចចិត្តនៅកម្រិតប្រព័ន្ធ។
កាយវិភាគសាស្ត្រផ្លុំផ្លុំ៖ លក្ខខណ្ឌសម្រាប់ដាក់លើគំនូរ
ទិដ្ឋភាពគំនិតខាងក្រោមកំណត់ចំណុចប្រទាក់ដែលអ្នកទិញគួររំពឹងថានឹងពិភាក្សា។ វាមិនមែនជាការបោះពុម្ពឧបករណ៍ និងមិនមានវិមាត្រផលិតកម្មទេ។
ផ្ទៃបែហោងធ្មែញបង្កើតបានជាផ្នែកម្ខាងនៃផ្នែក។ ការបញ្ចូលអាចកំណត់តំបន់ក ចំណុចទាញ ឬពាក់។
មានទីតាំងនៅព្រំប្រទល់បិទដែល parison ត្រូវបានផ្សាភ្ជាប់។
បែហោងប្រឆាំងជួបគ្នានៅយន្តហោះចែកផ្លូវ។ ការតម្រឹមនិងការម៉ោនការត្រួតពិនិត្យការបិទដែលអាចធ្វើម្តងទៀត។
ផ្លូវខ្យល់នាំខ្យល់ដែលជាប់នៅឆ្ងាយពីតំបន់បែហោងធ្មែញដែលបានជ្រើសរើស។
| លក្ខណៈ | មុខងារ | ភស្តុតាងដើម្បីអនុម័ត |
|---|---|---|
| ផ្ទៃបែហោងធ្មែញ | កំណត់ធរណីមាត្រខាងក្រៅ វាយនភាព សញ្ញាសម្គាល់ និងការធ្វើឱ្យត្រជាក់ទំនាក់ទំនងក្នុងតំបន់ | គំរូផ្នែកចុងក្រោយ មូលដ្ឋានបង្រួញ ការហៅលើផ្ទៃ និងវិមាត្រសំខាន់ |
| បន្ទាត់បំបែក | ព្រំដែនដែលជាកន្លែងដែលផ្សិតពាក់កណ្តាលជួប | ទីតាំងនៃថ្នេរដែលអាចមើលឃើញ សេចក្តីព្រាង ការចូលប្រើពន្លឺ និងឥទ្ធិពលលើផ្ទៃមុខងារ |
| Pinch-off / ដីបង្ហាប់ | បង្ហាប់ និងផ្សាភ្ជាប់សម្ភារៈ parison ខណៈពេលដែលគ្រប់គ្រង weld និង break line | ព័ត៌មានលម្អិតអំពីឧបករណ៍ជាក់លាក់ និងការធ្វើតេស្ត weld/trim ដែលបានយល់ព្រម |
| ហោប៉ៅ Flash ឬជំនួយសង្គ្រោះ | ទទួលសម្ភារៈដែលផ្លាស់ទីលំនៅហួសពីតំបន់ខ្ទាស់ | ការប៉ាន់ប្រមាណ parison សរុប ធរណីមាត្រ flash និងផ្លូវ deflashing |
| រន្ធខ្យល់ | បញ្ចេញខ្យល់ដែលជាប់នៅខាងក្រៅទីជម្រកដែលកំពុងពង្រីក | ផែនទីទីតាំង សញ្ញាសាក្សីដែលអនុញ្ញាត និងអនាម័យ |
| សៀគ្វីត្រជាក់ | ដកកំដៅ និងគ្រប់គ្រងការចែកចាយសីតុណ្ហភាព | គំនូរឆានែល ការកំណត់អត្តសញ្ញាណសៀគ្វី ទិសដៅលំហូរ និងចំណុចប្រទាក់ឧបករណ៍ប្រើប្រាស់ |
| ចំណុចប្រទាក់កនិងផ្លុំ | បង្កើត ឬក្រិតការបញ្ចប់ និងណែនាំខ្យល់ផ្លុំ | គំនូរបិទ គំនិតផ្លុំម្ជុល/បាតផ្លុំ និងប្រាក់ឧបត្ថម្ភសម្រាប់កាត់ |
| ការដំឡើងនិងការតម្រឹម | ភ្ជាប់ផ្សិតទៅនឹងចាន និងរក្សាការបិទដែលអាចធ្វើម្តងទៀតបាន។ | គំនូរចំណុចប្រទាក់ម៉ាស៊ីន, ម៉ាស់, ចំណុចកណ្តាលនៃទំនាញ, fasteners និងចំណុចលើក |
ចាប់ផ្តើមជាមួយនឹងផ្នែក និងការធ្វើតេស្តរបស់វា មិនមែនជាបែហោងធ្មែញទូទៅទេ។
អ្នកផលិតផ្សិតត្រូវការច្រើនជាងលីត្របន្ទាប់បន្សំ។ កំប៉ុង jerry 5L ដបមូល 5L និងផ្នែកបច្ចេកទេសជញ្ជាំងពីរអាចត្រូវការបន្ទាត់បែងចែកផ្សេងគ្នា អង្កត់ផ្ចិតនៃ parison ប្លង់ flash និងលំដាប់នៃការដកចេញ។
ផែនទីកន្លែងដែល parison ត្រូវតែលាតសន្ធឹង
parison មិនបំពេញបែហោងធ្មែញដូចជាការរលាយផ្សិតដែលហូរនៅក្រោមសម្ពាធខ្ពស់។ វាពង្រីកនិងលាតសន្ធឹងទៅជញ្ជាំងបែហោងធ្មែញ។ ការអូសទាញជ្រៅ តំបន់ផ្ទះល្វែងធំទូលាយ ជ្រុងមុតស្រួច ខ្សែអុហ្វសិត និងឫសគល់អាចទាមទារសម្ភារៈក្នុងស្រុកបន្ថែម ឬយុទ្ធសាស្ត្របំបែកខ្សែផ្សេងគ្នា។ ប្រើរ៉ាឌី និងធរណីមាត្រដែលអាចត្រូវបានបង្កើតដោយមិនចាំបាច់ស្នើសុំតំបន់ស្តើងដើម្បីលាតសន្ធឹងឆ្ងាយជាងសម្ភារៈ និងដំណើរការអាចទ្រទ្រង់បាន។
ដាក់ទីតាំងគុណភាពនៅលើគំនូរ
"ជញ្ជាំងឯកសណ្ឋាន" មិនមែនជាច្បាប់ទទួលយកដែលអាចវាស់វែងបានទេ។ សម្គាល់ទីតាំងសំខាន់ និងបញ្ជាក់វិធីសាស្ត្រសាកល្បង។ ស្មា, ជ្រុង, ចំណុចទាញឫស, មូលដ្ឋាន, pinch weld និងបន្ទះអាចមានតម្រូវការមុខងារផ្សេងគ្នា។ ភ្ជាប់ទីតាំងទាំងនោះទៅការរៀបចំកម្មវិធី parisonដូច្នេះធរណីមាត្រផ្សិត និងការចែកចាយសម្ភារៈមិនត្រូវបានកែតម្រូវដោយឯករាជ្យទេ។
ផែនការសម្រាប់ការរួញតូចដោយមិនខ្ចីភាគរយដែលមិនទាក់ទង
ការរួញតូចអាស្រ័យលើថ្នាក់ជ័រ ការចែកចាយជញ្ជាំង សីតុណ្ហភាពបែហោងធ្មែញ ពេលវេលាត្រជាក់ និងធរណីមាត្រផ្នែក។ ប្រើទិន្នន័យអ្នកផ្គត់ផ្គង់សម្ភារៈជាឯកសារយោងចាប់ផ្តើម បន្ទាប់មកអនុវត្តវិធីសាស្រ្តរបស់អ្នកផលិតផ្សិត និងធ្វើឱ្យផ្នែកពិតប្រាកដមានសុពលភាព។ ភាគរយទូទៅដែលបានចម្លងពីដបមួយផ្សេងទៀត មិនមែនជាមូលដ្ឋាននៃទំហំបែហោងធ្មែញដែលអាចទទួលយកបាននោះទេ។
បន្ទាត់បំបែក ការបិទ និងពន្លឺត្រូវតែត្រូវបានរចនាឡើងរួមគ្នា
បន្ទាត់បែងចែកកំណត់កន្លែងដែលឧបករណ៍ទាំងពីរបិទជិត និងកន្លែងដែលថ្នេរដែលអាចមើលឃើញអាចលេចឡើង។ ដាក់វានៅកន្លែងដែលផ្សិតអាចបើកបាន parison អាចចាប់បាន ផ្នែកអាចបញ្ចេញ ហើយឧបករណ៍កាត់អាចទៅដល់ពន្លឺ។ ជៀសវាងការដាក់ថ្នេរដែលមិនអាចគ្រប់គ្រងបាននៅលើផ្ទៃផ្សាភ្ជាប់ ការតុបតែងសំខាន់ៗ ឬចំណុចប្រទាក់មុខងារផ្សេងទៀត។
pinch-off គឺជាលក្ខណៈ weld-forming
នៅកន្ទុយ ឬមូលដ្ឋាន តំបន់ដែលប្រឆាំងគ្នា ច្របាច់ជញ្ជាំង parison ក្តៅពីរជាមួយគ្នា។ ព័ត៌មានលម្អិតត្រូវផ្លាស់ទីសម្ភារៈគ្រប់គ្រាន់ដើម្បីបង្កើតការផ្សារភ្ជាប់ខណៈពេលដែលបង្កើតខ្សែបំបែកដែលអាចគ្រប់គ្រងបានសម្រាប់ការយកចេញនូវពន្លឺ។ ដីត្រឹមត្រូវមុំឈរបិទនិងហោប៉ៅអាស្រ័យលើជ័រកម្រាស់ parison សកម្មភាពបិទនិងផ្នែក។ ចាត់ទុកពួកវាជាវិមាត្រដែលបានរចនាឡើង មិនមែនជាប្លុកស្ដង់ដារដែលបានចម្លងតាមសម្ភារៈនោះទេ។
អក្សរសិល្ប៍ប៉ាតង់ដែលបានបោះពុម្ភផ្សាយលើការបំផ្ទុះផ្សិតក៏ព្យាបាលតំបន់ pinch ហោប៉ៅពន្លឺ សីតុណ្ហភាពផ្សិត ល្បឿនបិទ និងពេលវេលា deflashing ជាអថេរអន្តរកម្មជាជាងវិមាត្រគែមតែមួយ។ នេះគាំទ្រដល់ច្បាប់ទិញបែបអភិរក្ស៖ អនុម័តព័ត៌មានលម្អិតដោយប្រើជ័រ និងវិធីសាស្ត្រសាកល្បងរបស់វា មិនមែនតាមរូបរាងតែម្នាក់ឯងនោះទេ។
រចនាផ្លូវពន្លឺមុនពេលបញ្ជាស្វ័យប្រវត្តិកម្ម
កំណត់អត្តសញ្ញាណ flash កំពូល កន្ទុយ flash គ្រប់គ្រង flash និងកាកសំណល់ការក្រិតតាមខ្នាត។ សម្រេចចិត្តថាតើការដកយកចេញកើតឡើងនៅក្នុងផ្សិត នៅស្ថានីយ៍ដាល់ ជាមួយនឹងឧបករណ៍កាត់ ឬតាមរយៈឧបករណ៍បន្ទាប់បន្សំ។ ម៉ាស់ Flash ជាកម្មសិទ្ធិរបស់តម្រូវការរលាយសរុប សមត្ថភាពកិន និងការធ្វើផែនការឡើងវិញ។ គំនូរឧបករណ៍ក៏គួរបង្ហាញពីរបៀបដែលសំណល់អេតចាយ សម្អាតផ្សិត និងផ្លូវយកចេញ។
ការធ្វើឱ្យត្រជាក់ និងខ្យល់ចេញចូល សម្រេចថាតើបែហោងធ្មែញអាចដំណើរការបានក្នុងល្បឿនផលិតកម្មដែរឬទេ
ការត្រួតពិនិត្យភាពត្រជាក់នៅពេលដែលផ្នែកមានស្ថេរភាពគ្រប់គ្រាន់ដើម្បីចាកចេញពីផ្សិត; បំពង់ខ្យល់គ្រប់គ្រងថាតើ parison ដែលកំពុងពង្រីកអាចទៅដល់ផ្ទៃបែហោងធ្មែញដែរឬទេ។ ទាំងពីរគឺជាបញ្ហាចែកចាយ។ តំបន់មួយយឺត ក្តៅ ឬជាប់ខ្យល់អាចកំណត់វដ្ត និងរូបរាងសម្រាប់ផ្នែកទាំងមូល។
បែងចែកសៀគ្វីត្រជាក់ដោយបន្ទុកកំដៅ និងតម្រូវការគ្រប់គ្រង
ជ្រុងធ្ងន់, តំបន់ខ្ទាស់, ការបញ្ចូលក និងលក្ខណៈពិសេសជ្រៅៗ ប្រហែលជាមិនបញ្ចេញកំដៅក្នុងអត្រាដូចគ្នាទៅនឹងជញ្ជាំងត្រង់ស្តើងនោះទេ។ សៀគ្វីដែលអាចកំណត់អត្តសញ្ញាណបានជាច្រើនធ្វើឱ្យវាអាចធ្វើរោគវិនិច្ឆ័យ និងធ្វើឱ្យមានតុល្យភាពនៃតំបន់ទាំងនោះ។ ចងក្រងឯកសារច្រកចូល ព្រី និងទិសដៅនៃសៀគ្វីនីមួយៗ។ កុំភ្ជាប់ផ្សិតទៅនឹងទឹកដាំដោយផ្អែកលើអង្កត់ផ្ចិតបំពង់។ ផ្ទៀងផ្ទាត់លំហូរដែលត្រូវការ សម្ពាធ សីតុណ្ហភាព គុណភាពទឹក និងការធ្លាក់ចុះសម្ពាធសម្រាប់ឧបករណ៍ចុងក្រោយ។
ការសិក្សាផ្នែកកំណត់ដែលបានបោះពុម្ភផ្សាយនៃ extrusion blow molded cooling ពិនិត្យសម្ភារៈផ្សិត ការផ្ទេរកំដៅខាងក្នុង កម្រាស់ផ្នែក និងសីតុណ្ហភាព parison ដំបូងជាអថេរដែលប៉ះពាល់ដល់វាលសីតុណ្ហភាព និងពេលវេលាបើកផ្សិត។ ការស្រាវជ្រាវនោះមិនផ្តល់ការសន្យារយៈពេលវដ្តសម្រាប់គម្រោង Kinggle នោះទេ ប៉ុន្តែវាពង្រឹងថាហេតុអ្វីបានជាការដកស្រង់ផ្សិតត្រូវតែកំណត់ទាំងការរចនាកម្ដៅ និងការសន្មតដំណើរការ។
កំណត់ទីតាំងរន្ធដែលខ្យល់អាចជាប់
នៅពេលដែល parison ពង្រីក ខ្យល់នៅសល់រវាងផ្ទៃខាងក្រៅរបស់វា និងបែហោងធ្មែញ។ បើគ្មានផ្លូវចេញទេ ខ្យល់នោះអាចពន្យារទំនាក់ទំនង និងរួមចំណែកដល់ការវាយនភាពមិនពេញលេញ បន្ទាត់អូស ឬបង្កើតព័ត៌មានលម្អិតមិនល្អ។ នេះ។មគ្គុទ្ទេសក៍រចនាម៉ូដផ្លុំផ្លុំ Custom-Pak Extrusionពិពណ៌នាអំពីរន្ធខ្យល់ដែលចែកចេញជាផ្នែក និងរន្ធប្រហោងនៅជិតរន្ធដោត ឬលក្ខណៈពិសេសជ្រៅ។ ទំហំរន្ធខ្យល់ពិតប្រាកដ និងប្រាក់ឧបត្ថម្ភសាក្សីនៅតែអាស្រ័យលើផ្នែក និងសម្ភារៈ។
ភាពស្អាតគឺជាផ្នែកមួយនៃការរចនារន្ធខ្យល់
រន្ធខ្យល់អាចបាត់បង់ប្រសិទ្ធភាពនៅពេលដែលសំណល់ ធូលី ឬសម្ភារៈដែលខូចគុណភាពប្រមូលផ្តុំ។ ឯកសារគំនូរ និងថែទាំផ្សិតគួរតែបង្ហាញកន្លែងដែលរន្ធខ្យល់ស្ថិតនៅ របៀបដែលពួកវាភ្ជាប់ទៅនឹងបរិយាកាស និងរបៀបដែលពួកគេត្រូវបានត្រួតពិនិត្យដោយមិនធ្វើឱ្យខូចបែហោងធ្មែញ។ តាមដានផ្ទៃ ឬបំពេញការផ្លាស់ប្តូរតាមទីតាំង មុនពេលបង្កើនសម្ពាធផ្លុំ ដើម្បីទូទាត់សងសម្រាប់ផ្លូវដែលស្ទះ។
ការងាររលោងខ្ពស់គឺជាគម្រោងកំដៅដាច់ដោយឡែក
ឧបករណ៍ត្រជាក់អាចអនុគ្រោះដល់ការដកកំដៅ ខណៈពេលដែលការចម្លងលើផ្ទៃអាចទាមទារយុទ្ធសាស្ត្រសីតុណ្ហភាពបែហោងធ្មែញខុសគ្នា។ ការសិក្សាដែលបានត្រួតពិនិត្យដោយមិត្តភ័ក្តិឆ្នាំ 2023 បានបង្ហាញពីការបំផ្ទុះសីតុណ្ហភាពអថេរនៅលើប្រអប់ ABS automotive-spoiler ដោយប្រើកំដៅដែលបានគ្រប់គ្រង និងទឹកត្រជាក់។ នោះគឺជាភស្តុតាងសម្រាប់វិធីសាស្រ្តឯកទេស មិនមែនជាភស្តុតាងដែលថាគ្រប់ដបទាំងអស់គួរប្រើឧបករណ៍បំរែបំរួលកំដៅទេ។ តម្រូវការរូបរាងរបស់រដ្ឋនៅដំណាក់កាលដំបូង ដូច្នេះផ្សិត និងវដ្តអាចត្រូវបានរចនាជាមួយគ្នា។
ការបញ្ចប់ក វិធីសាស្ត្រផ្លុំ និងការបន្លំ គឺជាចំណុចប្រទាក់តែមួយ
ប្រព័ន្ធបិទកំណត់ទំហំមុខងារនៅផ្នែកខាងលើនៃដប។ ផ្តល់ការគូររូប ឬគម្របបិទជិត ផ្ទៃផ្សាភ្ជាប់ ខ្សែស្រឡាយ ឬព័ត៌មានលម្អិតខ្ទាស់ លក្ខណៈពិសេសនៃការរំខាន និងលក្ខខណ្ឌនៃការកាត់ដែលត្រូវបានអនុញ្ញាត។ សម្រេចចិត្តថាតើការបញ្ចប់ត្រូវបានបង្កើតឡើង ក្រិតតាមខ្នាត កែច្នៃ ឬកាត់ក្នុងប្រតិបត្តិការក្រោយ។ កុំដកស្រង់ "កញ្ចឹងកស្តង់ដារ" ដោយគ្មានការពិនិត្យឡើងវិញគំនូរដែលបានគ្រប់គ្រង។
ផ្គូផ្គងឧបករណ៍ទៅនឹងការរៀបចំផ្លុំ
ការផ្លុំខាងលើ ផ្លុំខាងក្រោម និងការរៀបចំម្ជុលដាក់ខ្យល់ និងផ្នែករឹងខុសគ្នា។ ម្ជុលផ្លុំក៏អាចចូលរួមក្នុងការក្រិតខ្សែក ឬការគ្រប់គ្រងពន្លឺផងដែរ។ បញ្ជាក់ការដាច់សរសៃឈាមខួរក្បាល ការកណ្តាល ការធ្វើឱ្យត្រជាក់ ការផ្សាភ្ជាប់ និងការបោសសំអាតការប៉ះទង្គិចជាមួយម៉ាស៊ីន Kinggle ដែលបានជ្រើសរើស ជាជាងទុកអ្នកផលិតផ្សិតឱ្យធ្វើការសន្និដ្ឋានពីដបតែមួយ។
ពិនិត្យរង្វាស់ចុះក្រោមធៀបនឹងទិន្នន័យដូចគ្នា។
កអាចមើលទៅស្អាត ប៉ុន្តែនៅតែមិនដំណើរការ ឬការផ្សាភ្ជាប់។ យល់ស្របថាតើទិន្នន័យ និងរង្វាស់ណាមួយដែលត្រូវបានប្រើនៅក្នុងការសាកល្បងផ្សិត ការធ្វើតេស្តលេចធ្លាយ និងគុណវុឌ្ឍិនៃការបំពេញបន្ទាត់។ រក្សាអត្តសញ្ញាណរង្វាស់ និងស្ថានភាពក្រិតនៅក្នុងកំណត់ត្រាទទួលយក។ ប្រសិនបើឧបករណ៍កាត់ដោយស្វ័យប្រវត្តិផ្លាស់ប្តូរកបន្ទាប់ពីផ្សិត សូមពិនិត្យមើលស្ថានភាពដែលបានបញ្ចប់ជាជាងយកតែគំរូដូចផ្សិតប៉ុណ្ណោះ។
ការប្រៀបធៀបដើម៖ ឯកសារយោងរបស់ម៉ាស៊ីន Kinggle សម្រាប់ការពិនិត្យមើលទម្រង់ផ្សិត
តារាងខាងក្រោមដកស្រង់វាលដែលទាក់ទងនឹងផ្សិតពីទំព័រផលិតផល Kinggle បច្ចុប្បន្នចំនួនប្រាំ។ វាលាតសន្ធឹងលើម៉ាស៊ីនបន្ត និងម៉ាស៊ីនប្រមូលផ្តុំ ដូច្នេះអ្នកទិញអាចមើលឃើញថាហេតុអ្វីបានជាសមត្ថភាពធុងបន្ទាប់បន្សំមិនអាចជំនួសគំនូរចំណុចប្រទាក់ឧបករណ៍។
| គំរូដែលបានបោះពុម្ព | ថ្នាក់ម៉ាស៊ីន | ឯកសារយោងអតិបរមា | ទំហំបន្ទះផ្សិត (W × H) | បោះពុម្ពទំហំផ្សិតអតិបរមា (W × H) | ជួរកម្រាស់ផ្សិត | កម្លាំងតោង |
|---|---|---|---|---|---|---|
| KGB2L | បន្ត, ស្ថានីយ៍តែមួយ | 2 អិល | 380 × 430 ម។ | 360 × 380 ម។ | 160-300 ម។ | 40 kN |
| KGB5L | បន្ត, ស្ថានីយ៍តែមួយ | 5 អិល | ៣៦៨ × ៤៥០ ម។ | 410 × 450 ម។ | 200-310 ម។ | 65 kN |
| KGB15L | បន្ត, ស្ថានីយ៍តែមួយ | 15 អិល | 500 × 550 ម។ | 580 × 500 ម។ | ៣០០-៣៨០ ម។ | 165 kN |
| KGB80A | Accumulator, ផ្សិតថេរ | 30 អិល | 750 × 860 ម។ | 520 × 860 ម។ | 360-420 ម។ | 215 kN |
| KGB90A | Accumulator, ផ្សិតថេរ | 60 អិល | 960 × 980 ម។ | 700 × 980 ម។ | 460-550 ម។ | 280 kN |
ការរកឃើញចំនួនបីដែលមានសារៈសំខាន់មុនពេលចេញផ្សិត
ទីមួយលីត្រមិនកំណត់ទិសផ្សិតទេ។ឯកសារយោងបន្ត 15L បោះផ្សាយជួរផ្សិតអតិបរមាធំជាង ប៉ុន្តែខ្លីជាងឯកសារយោង 30L accumulator ។ ស្ថាបត្យកម្ម និងផ្នែករាងជាផ្នែកមួយស្របទៅនឹងបរិមាណ។
ទីពីរ កម្រាស់ផ្សិតមានជួររបស់វា។បែហោងធ្មែញអាចសមនឹងទំហំមុខដែលបានរាយហើយនៅតែស្ថិតនៅខាងក្រៅកម្រាស់ដែលអនុញ្ញាតឬការរៀបចំការបើក។ បន្ទះខាងក្រោយ ការបញ្ចូល និងការតភ្ជាប់ត្រជាក់បន្ថែមទៅការជួបប្រជុំគ្នា។
ទីបី កម្លាំងគៀបជាកម្មសិទ្ធិរបស់ផលិតផល និងដំណើរការ។តម្លៃទំព័រម៉ាស៊ីនគឺជាកម្លាំងដែលអាចប្រើបាន មិនមែនជាភស្តុតាងដែលថាផ្សិតណាមួយនៅខាងក្នុងស្រោមសំបុត្រគឺសមរម្យនោះទេ។ តំបន់ដែលបានព្យាករ លក្ខខណ្ឌផ្លុំ តម្រូវការបិទ និងការសាងសង់ផ្សិតទាមទារការត្រួតពិនិត្យផ្នែកវិស្វកម្ម។


សម្ភារៈផ្សិត ការបញ្ចូល និងការបញ្ចប់ផ្ទៃគួរតែអនុវត្តតាមកាតព្វកិច្ចផលិតកម្ម
សម្ភារៈឧបករណ៍ប៉ះពាល់ដល់ការផ្ទេរកំដៅ គ្រឿងម៉ាស៊ីន ការជួសជុល ការពាក់ និងថ្លៃដើម។ បរិមាណផលិតកម្មតែមួយមិនគ្រប់គ្រាន់ដើម្បីជ្រើសរើសវាទេ។ ពិចារណាអំពីជ័រ ការបញ្ជាក់លើផ្ទៃ កាតព្វកិច្ចបិទភ្ជាប់ លក្ខខណ្ឌសំណឹក ឬច្រេះ មុខងារផ្លាស់ប្តូរ សមត្ថភាពថែទាំ និងយុទ្ធសាស្ត្រជួសជុលដែលទទួលយកបាន។
សម្ភារៈផ្សិតមូលដ្ឋាន
សួររកយ៉ាន់ស្ព័រ ឬថ្នាក់ជាក់លាក់ ការព្យាបាលកំដៅនៅកន្លែងដែលអាចអនុវត្តបាន វិធីសាស្ត្រផលិតបែហោងធ្មែញ និងមូលដ្ឋានការរចនាកម្ដៅ។ "ផ្សិតអាលុយមីញ៉ូម" ឬ "ផ្សិតដែក" គឺទូលំទូលាយពេកសម្រាប់ការប្រៀបធៀប។
ការបញ្ចូលដែលអាចជំនួសបាន។
ក, ខ្ទាស់-បិទ, ពាក់, ខ្សែស្រឡាយឬរន្ធខ្យល់អាចធ្វើមូលដ្ឋានីយកម្មការថែទាំនិងអនុញ្ញាតឱ្យមានសម្ភារៈផ្សេងគ្នាតាមលក្ខណៈពិសេសដែលត្រូវការ។ កត់ត្រាការបញ្ចូលអត្តសញ្ញាណ និងវិសាលភាពទំនេរ។
វាយនភាព និងការឆ្លាក់
បញ្ជាក់ឯកសារស្នាដៃសិល្បៈ ការតំរង់ទិស ការទទួលយកជម្រៅ/រូបរាង អន្តរកម្មនៃខ្យល់ និងការត្រួតពិនិត្យការពិនិត្យឡើងវិញ។ បញ្ជាក់ពីរបៀបដែលដំណើរការនឹងបង្កើតឡើងវិញនូវផ្ទៃដែលបានស្នើសុំ។
ការការពារនិងការផ្ទុក
កំណត់ការសម្អាត ការការពារច្រេះដែលត្រូវបានអនុម័ត ការបង្ហូរទឹក សោរដឹកជញ្ជូន ចំណុចលើក និងលក្ខខណ្ឌផ្ទុក។ រក្សាផ្លូវទឹក និងផ្ទៃកន្ត្រៃក្នុងអំឡុងពេលឈប់សម្រាក។
អនុសាសន៍សម្ភារៈរបស់អ្នកផលិតឧបករណ៍គួរបញ្ជាក់ពីការសន្មត់ និងការបដិសេធរបស់វា។ នៅពេលប្រៀបធៀបការដកស្រង់ពីរ សូមពិនិត្យមើលថាតើទាំងពីររួមបញ្ចូលសម្ភារៈបញ្ចូលដូចគ្នា វិសាលភាពត្រជាក់ ការឆ្លាក់ ការបញ្ចប់ផ្ទៃ ទុយោ គ្រឿងបន្លាស់ ឧបករណ៍លើក ការងារសាកល្បង និងគ្រឿងបន្លាស់។
ការសាកល្បងរោងចក្រ៖ បញ្ជាក់ផ្សិតថាជាដំណើរការដែលអាចធ្វើម្តងទៀតបាន។
ដបដែលអាចទទួលយកបានដំបូងបង្ហាញថាប្រព័ន្ធអាចបង្កើតផ្នែកម្តង។ ការទទួលយកផលិតកម្មទាមទារឱ្យមានដំណើរការមានស្ថេរភាពជាមួយនឹងលក្ខខណ្ឌដែលអាចតាមដានបាន។ ដំណើរការការងារខាងក្រោមគឺជារចនាសម្ព័ន្ធភស្តុតាងដែលបានណែនាំ មិនមែនជាការអះអាងដែលគ្រប់គម្រោង Kinggle ប្រើពិធីការដូចគ្នារួចហើយនោះទេ។
- បញ្ជាក់អត្តសញ្ញាណ។ម៉ាស៊ីនកត់ត្រា, ផ្សិត, ប្រដាប់បញ្ចូល, ឧបករណ៍ងាប់, ថ្នាក់សម្ភារៈ/ច្រើន, ពណ៌ ឬលក្ខខណ្ឌនៃការកិនឡើងវិញ និងការកែសម្រួលរូបមន្ត។
- ធ្វើឱ្យលក្ខខណ្ឌមានស្ថេរភាព។កត់ត្រាសីតុណ្ហភាពជាក់ស្តែង ការផ្គត់ផ្គង់ទឹកត្រជាក់/ត្រឡប់ លក្ខខណ្ឌផ្លុំ និងដំណាក់កាលវដ្ត បន្ទាប់ពីដំណើរការឈានដល់ស្ថានភាពដែលបានព្រមព្រៀង។
- ពិនិត្យឧបករណ៍។ពិនិត្យមើលការបិទខ្សែផ្នែក ការតម្រឹម ការលេចធ្លាយទឹក និងខ្យល់ ស្ថានភាពខ្យល់ ផ្ទៃបិទ និងចលនាសុវត្ថិភាព។
- គំរូតាមទីតាំង។រក្សាអត្តសញ្ញាណបែហោងធ្មែញ ច្រកចេញ និងស្ថានីយ៍តាមរយៈការថ្លឹងថ្លែង ការវាស់ជញ្ជាំង ការកាត់ និងការធ្វើតេស្តមុខងារ។
- វាស់ស្ថានភាពដែលបានបញ្ចប់។រួមបញ្ចូលផលប៉ះពាល់នៃការច្រូត ការដាល់ ការវាយកម្ទេច ឬជំហានបញ្ចប់ផ្សេងទៀតដែលរួមបញ្ចូល។
- កត់ត្រាការខាតបង់ទាំងអស់។កំណត់ហេតុបដិសេធ បញ្ឈប់ ការជូនដំណឹង ការកែតម្រូវដោយដៃ និងការរំខាននៅខាងក្រោម អំឡុងពេលបង្អួចដែលបានយល់ព្រម។
- រក្សាទុកបន្ទាត់មូលដ្ឋាន។យល់ព្រមលើការកែសម្រួលគំនូរ រូបមន្ត រូបថត រង្វាស់ រង្វាស់ និងបើកសកម្មភាពកែតម្រូវជាមួយគ្នា។
វិភាគលំនាំមុនពេលផ្លាស់ប្តូររូបមន្ត
| លំនាំដែលបានសង្កេត | ឧបករណ៍ ឬកន្លែងដំណើរការដើម្បីពិនិត្យ | ភស្តុតាងដើម្បីប្រមូល |
|---|---|---|
| ការផ្សារកន្ទុយខ្សោយ ឬមិនស៊ីសង្វាក់គ្នា។ | ទីតាំង Parison, ព័ត៌មានលម្អិត pinch, ការបិទផ្សិត, សីតុណ្ហភាពក្នុងតំបន់, ការសង្គ្រោះពន្លឺ និង deflashing | គំរូផ្សារដែលមានស្លាកទីតាំង ម៉ាស់សរុប លំដាប់បិទ និងការធ្វើតេស្តមុខងារ |
| វាយនភាពមិនល្អ ឬព័ត៌មានលម្អិតមិនពេញលេញ | រន្ធខ្យល់ ទីតាំងជាប់ខ្យល់ ស្ថានភាពបែហោងធ្មែញ ទំនាក់ទំនង parison និងសីតុណ្ហភាព | ផែនទីពិការភាព ការត្រួតពិនិត្យខ្យល់ លក្ខខណ្ឌដំណើរការជាក់ស្តែង និងរូបថតបែហោងធ្មែញ |
| Warpage បន្ទាប់ពីការបណ្តេញចេញ | ការចែកចាយជញ្ជាំង តុល្យភាពត្រជាក់ ពេលវេលាច្រានចេញ ការគ្រប់គ្រង និងក្រោយការត្រជាក់ | សីតុណ្ហភាព/លំហូរតាមសៀគ្វី ការត្រួតពិនិត្យវិមាត្រតាមពេលវេលា និងផែនទីជញ្ជាំង |
| ពន្លឺនៅម្ខាង | ការតម្រឹម, ភាពស្របគ្នានៃបន្ទះ, ផ្ទៃបំបែក, ការម៉ោនផ្សិត និងការដាក់នៅកណ្តាល parison | ប្រវត្តិទីតាំង ការត្រួតពិនិត្យបិទ និងធ្វើឡើងវិញនូវផ្នែកមុន/ក្រោយការកែតម្រូវ |
| វដ្តយឺត ឬអថេរ | ការដាក់កម្រិតនៃសៀគ្វីត្រជាក់ តំបន់ក្តៅ កម្រាស់ផ្នែក ខ្យល់ចេញចូល និងការពន្យាពេលខ្សែទឹកខាងក្រោម | វដ្តដំណាក់កាល លក្ខខណ្ឌផ្គត់ផ្គង់/ត្រឡប់ និងបញ្ឈប់កំណត់ហេតុ |
ប្រើ Kinggle'sលំហូរការងារភស្តុតាង HMIនៅពេលដែលការជូនដំណឹង ឬការផ្លាស់ប្តូរលំដាប់ អមជាមួយបញ្ហាផ្សិត។ យកចំណុចត្រួតពិនិត្យដែលត្រូវបានអនុម័តទៅក្នុងផែនការថែទាំបង្ការជំនួសឱ្យការរង់ចាំគុណភាពផ្នែកដើម្បីរសាត់។
ផ្លុំផ្សិត RFQ និងបញ្ជីត្រួតពិនិត្យការរចនា
- ឯកសារផ្នែក 2D/3D ដែលបានគ្រប់គ្រង ការពិនិត្យឡើងវិញ សមត្ថភាព វិមាត្រអតិបរមា និងមាតិកាដែលមានបំណង។
- គំនូរបិទ និងក-បញ្ចប់ គំរូមួក ការផ្សាភ្ជាប់ datum និងលក្ខខណ្ឌតុបតែងដែលបានបញ្ចប់។
- ថ្នាក់ជ័រពិតប្រាកដ ពណ៌/សារធាតុបន្ថែម ផែនការឡើងវិញ/ PCR និងព័ត៌មានអ្នកផ្គត់ផ្គង់សម្ភារៈ។
- ទម្ងន់ដែលបានបញ្ចប់ ការប៉ាន់ប្រមាណសរុប parison និងផ្លូវពន្លឺ។
- ជញ្ជាំងសំខាន់ និងទីតាំងវិមាត្រជាមួយនឹងវិធីសាស្រ្តសាកល្បង និងដែនកំណត់ទទួលយក។
- ការលេចធ្លាយ ការទម្លាក់ ការផ្ទុកកំពូល កម្លាំងបង្វិលជុំ បរិស្ថាន ឬការធ្វើតេស្តមុខងារជាក់លាក់របស់គម្រោងផ្សេងទៀត។
- គំរូម៉ាស៊ីន ស្ថានីយ និងបែហោងធ្មែញ ផែនការព្រីក្បាលស្លាប់ និងចម្ងាយមជ្ឈមណ្ឌល parison ។
- ចំណុចប្រទាក់ផ្លាទីន/ម៉ោន ស្រោមសំបុត្រផ្សិត កម្រាស់ ការបើក ការគៀប និងការរៀបចំផ្លុំម្ជុល។
- ខ្សែបំបែក, ខ្ទាស់បិទ, ហោប៉ៅពន្លឺ, ការបញ្ចូលក, រន្ធខ្យល់, សៀគ្វីត្រជាក់ និងការបញ្ចប់ផ្ទៃ។
- ការដកយកចេញ ការកាត់ចេញ ការធ្វើតេស្តលេចធ្លាយ ការបញ្ជូន និងចំណុចប្រទាក់គ្រប់គ្រងសំណល់អេតចាយ។
- សម្ភារៈឧបករណ៍ បញ្ចូលថ្នាក់ ភាពរឹង/ការព្យាបាល ដែលពាក់ព័ន្ធ គ្រឿងបន្លាស់ និងវិធីសាស្រ្តជួសជុល។
- បរិមាណសម្ភារៈសាកល្បង រយៈពេលដំណើរការ គំរូ រង្វាស់ កំណត់ត្រាទិន្នន័យ និងការទទួលខុសត្រូវក្នុងការទទួលយក។
- ការរៀបចំទូទៅ ចំណុចលើក ម៉ាស់ផ្សិត/ចំណុចកណ្តាលនៃទំនាញ និងនីតិវិធីផ្លាស់ប្តូរដែលបានអនុម័ត។
- ព្រំដែនវិសាលភាព៖ ផ្សិត ឧបករណ៍ងាប់ ឧបករណ៍បំពង់ទឹក គំនូរ ការបណ្តុះបណ្តាល ការវេចខ្ចប់ និងទំនិញដែលផ្គត់ផ្គង់ដោយអ្នកទិញ។
សម្រាប់សេវាកម្មរោងចក្រ សូមភ្ជាប់សៀគ្វីផ្សិតចុងក្រោយ និងការរៀបចំផ្លុំទៅ Kinggle'sការណែនាំអំពីការប្រើប្រាស់ និងប្លង់. សម្រាប់ថ្នាក់ម៉ាស៊ីន និងលំដាប់ផលិតកម្ម សូមប្រើមគ្គុទ្ទេសក៍បំផ្ទុះជាបន្តបន្ទាប់ហើយបញ្ជាក់ថាតើវេទិកា accumulator ត្រូវបានទាមទារសម្រាប់ផ្នែកចុងក្រោយ។
សំណួរដែលគេសួរញឹកញាប់
តើអ្វីជាភាពខុសគ្នារវាងក្បាលផ្លុំ និងក្បាលផ្លុំផ្លុំ?
ក្បាលស្លាប់បង្កើតជា parison រលាយមុនពេលផ្សិត។ ផ្សិតផ្លុំបិទជុំវិញ parison នោះ ផ្សាភ្ជាប់វា ទទួលខ្យល់ផ្លុំ ធ្វើឱ្យផ្នែកនេះត្រជាក់ និងកំណត់រូបរាងខាងក្រៅរបស់វា។ ពួកវាជាប្រព័ន្ធឧបករណ៍ដាច់ដោយឡែក ប៉ុន្តែត្រូវបានភ្ជាប់។
តើត្រូវការព័ត៌មានអ្វីខ្លះដើម្បីរចនាផ្សិតផ្លុំបំផ្ទុះ?
ផ្តល់គំនូរផ្នែកដែលបានគ្រប់គ្រង និងបិទ, ថ្នាក់ជ័រ, ទម្ងន់សរុបនៃក្រុមជំនុំបញ្ចប់ និងសរុប, ជញ្ជាំង និងវិមាត្រសំខាន់ៗ, ការធ្វើតេស្តមុខងារ, គោលដៅទិន្នផល, ចំណុចប្រទាក់ម៉ាស៊ីន, ផែនការបែហោងធ្មែញ, វិធីសាស្រ្តកាត់ និងឧបករណ៍ប្រើប្រាស់របស់រោងចក្រ។
ហេតុអ្វីបានជាការរចនាការបិទខ្ទាស់មានសារៈសំខាន់ក្នុងការបង្កើតផ្លុំបំផ្ទុះ?
pinch-off បង្ហាប់ និងបិទភ្ជាប់សម្ភារៈ parison ក្តៅ និងជួយកំណត់កន្លែងដែល flash ដាច់ដោយឡែក។ ធរណីមាត្ររបស់វាមានអន្តរកម្មជាមួយសម្ភារៈ, កម្រាស់ parison, ការបិទផ្សិត, សីតុណ្ហភាព, flash relief និង deflashing ដូច្នេះវាត្រូវតែមានសុពលភាពលើគម្រោងជាក់ស្តែង។
ហេតុអ្វីបានជាផ្សិតបំផ្ទុះត្រូវការរន្ធខ្យល់?
ខ្យល់អាចជាប់នៅចន្លោះ parison និងបែហោងធ្មែញដែលកំពុងពង្រីក។ រន្ធខ្យល់ផ្តល់ឱ្យវានូវផ្លូវរត់គេចខ្លួន ដូច្នេះ parison អាចទាក់ទងផ្ទៃផ្សិត និងបង្កើតឡើងវិញនូវរូបរាង និងព័ត៌មានលម្អិត។
តើបណ្តាញត្រជាក់ប៉ះពាល់ដល់ពេលវេលានៃការផ្លុំផ្សិតយ៉ាងដូចម្តេច?
សៀគ្វីត្រជាក់ដកកំដៅរហូតដល់ផ្នែកអាចត្រូវបានបញ្ចេញដោយគ្មានការខូចទ្រង់ទ្រាយដែលមិនអាចទទួលយកបាន។ តំបន់ក្តៅយឺតបំផុតអាចកំណត់វដ្ត ដូច្នេះប្លង់សៀគ្វី លំហូរ សីតុណ្ហភាព សម្ភារៈផ្សិត និងការចែកចាយជញ្ជាំងត្រូវតែត្រូវបានវាយតម្លៃរួមគ្នា។
តើម៉ាស៊ីនផ្លុំដែលមានស្រាប់អាចសមនឹងម៉ាស៊ីនផ្សេងបានទេ?
អាចទៅរួច ប៉ុន្តែកុំសន្មត់។ ពិនិត្យទទឹងផ្សិត កម្ពស់ កម្រាស់ ម៉ាស់ ការដំឡើង ការបើក ការគៀប ទីតាំងផ្លុំម្ជុល ឧបករណ៍ប្រើប្រាស់ ផ្លូវដកយកចេញ ការតម្រឹមក្បាលស្លាប់ និងការគ្រប់គ្រងប្រឆាំងនឹងម៉ាស៊ីនទទួល។
តើខ្ញុំគួរជ្រើសរើសម៉ាស៊ីនផ្លុំអាលុយមីញ៉ូម ឬដែក?
ជម្រើសអាស្រ័យលើដំណើរការកម្ដៅ កាតព្វកិច្ចផលិត ជ័រ តម្រូវការផ្ទៃ និងការពាក់ បញ្ចូលយុទ្ធសាស្ត្រ សមត្ថភាពជួសជុល ពេលវេលាដឹកនាំ និងថ្លៃដើម។ សុំថ្នាក់និងការសន្មត់រចនាច្បាស់លាស់ ជាជាងជ្រើសរើសពីឈ្មោះដែកតែឯង។