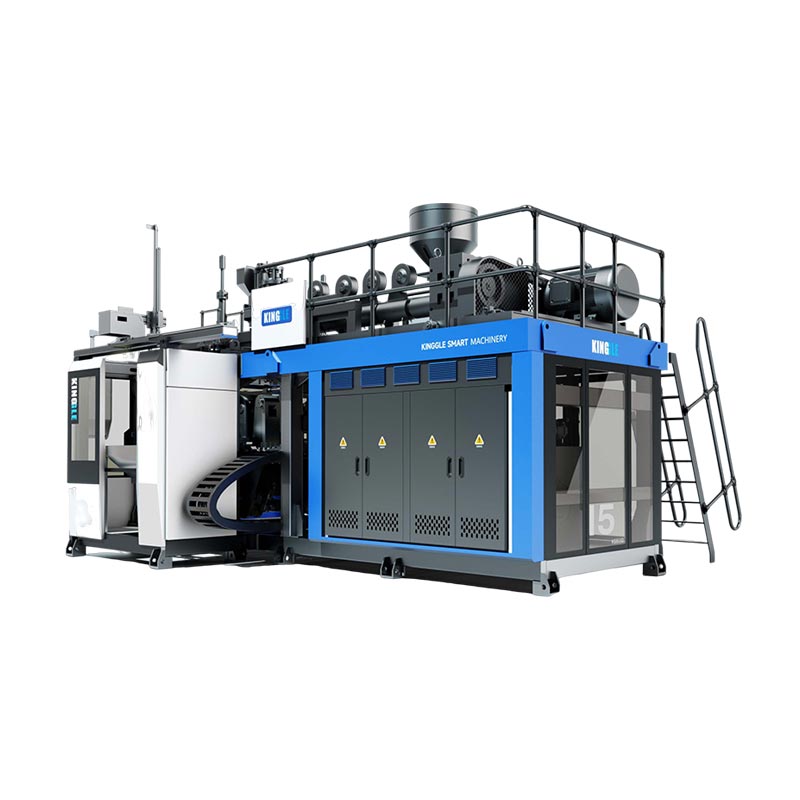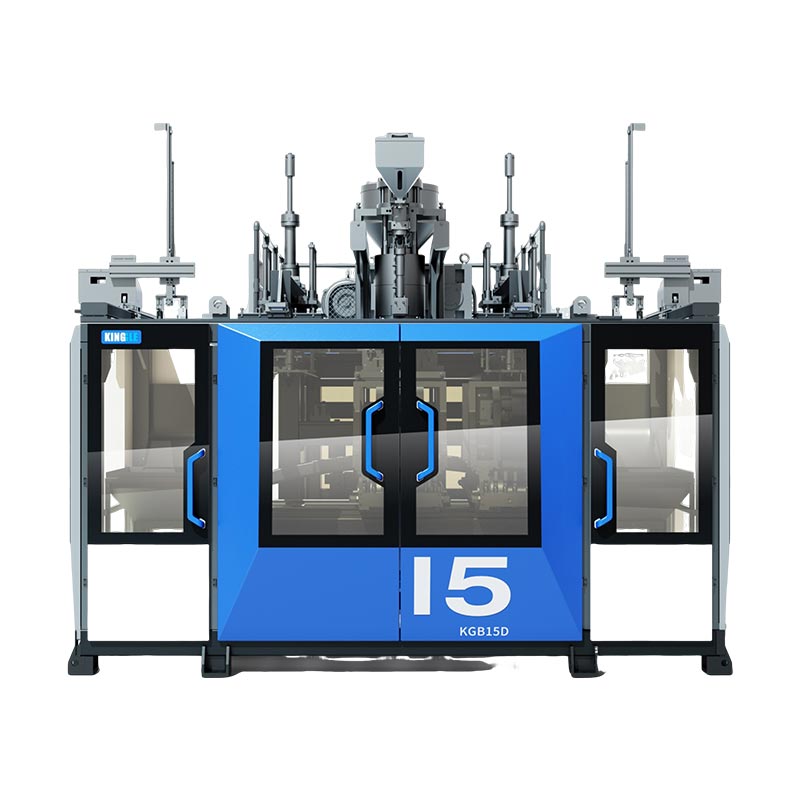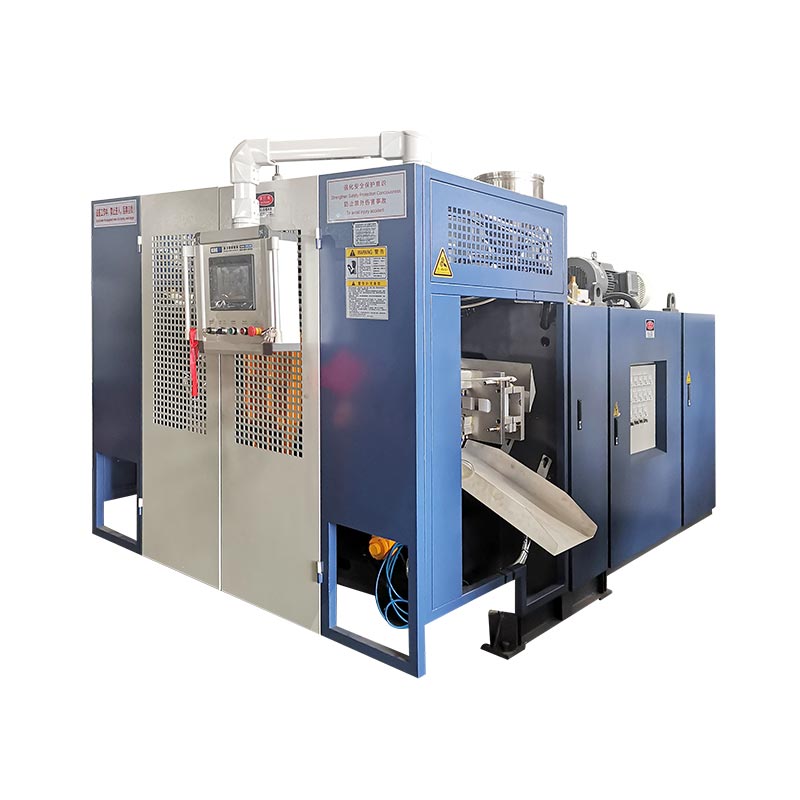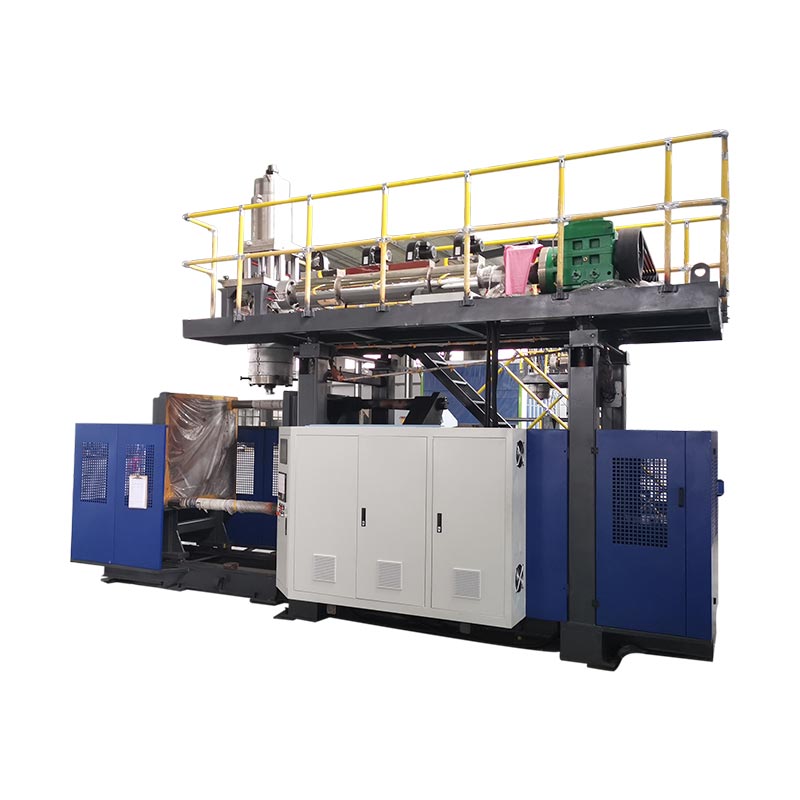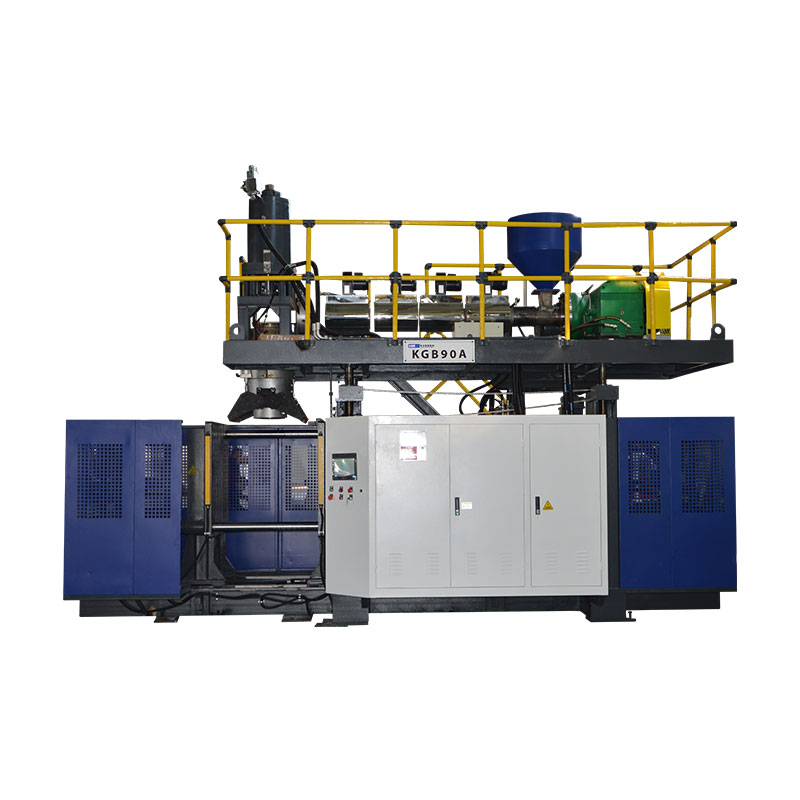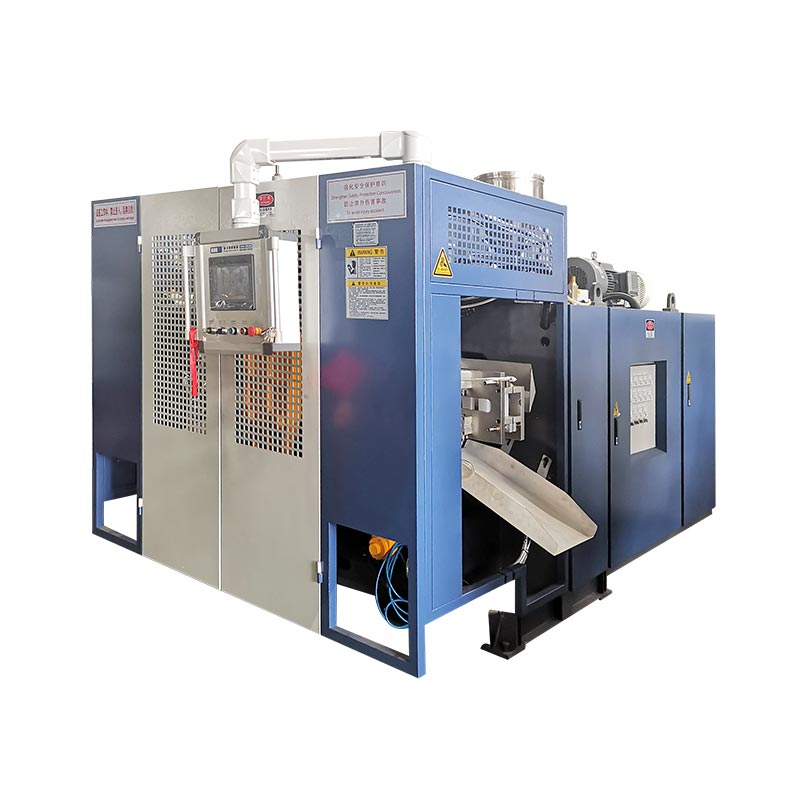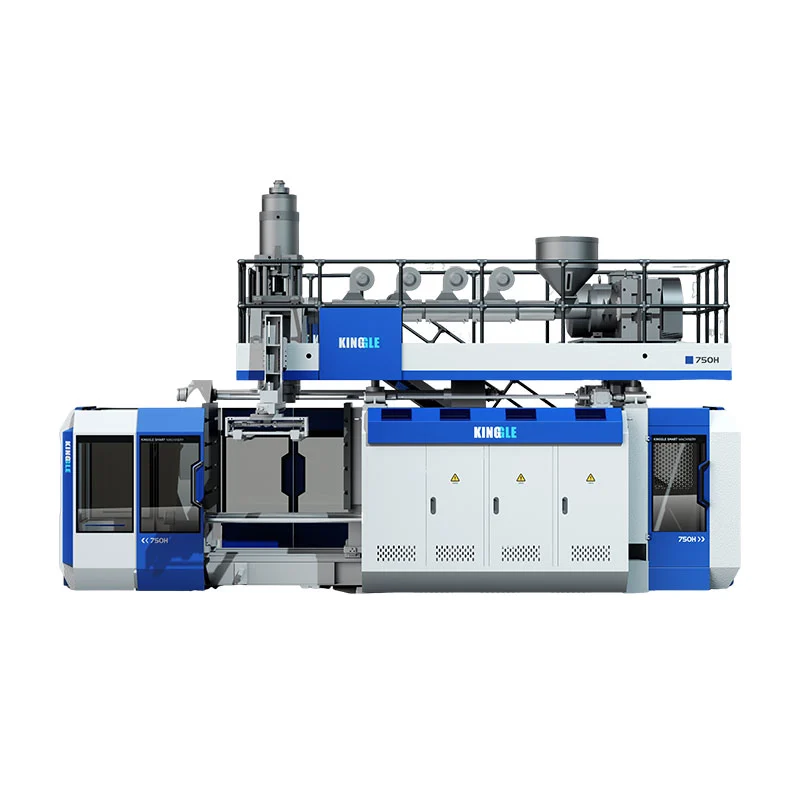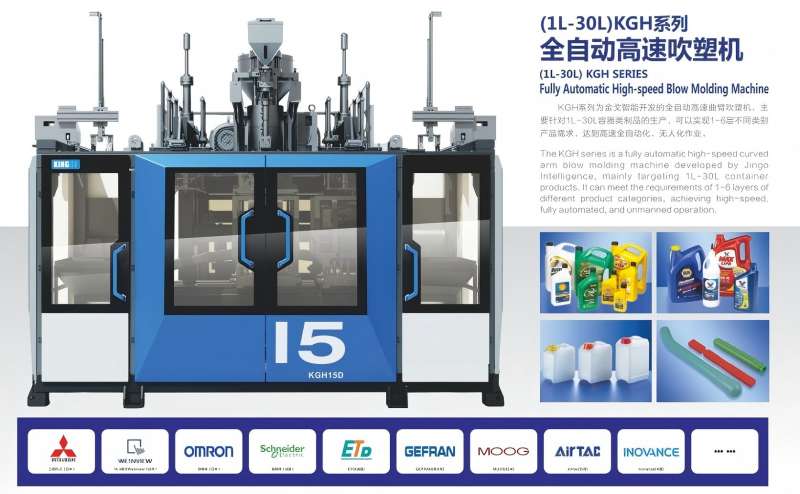
ពេលវេលាវដ្តនៃផ្លុំផ្លុំគួរតែត្រូវបានកាត់បន្ថយតែបន្ទាប់ពីក្រុមវាស់វែងដែលវដ្តបច្ចុប្បន្នកំពុងត្រូវបានប្រើប្រាស់ ហើយបញ្ជាក់ថាផ្នែកដែលទទួលយកនៅតែបំពេញតាមលក្ខណៈជាក់លាក់របស់វា។ភាពត្រជាក់ជារឿយៗកាន់កាប់ប្លុកដ៏ធំបំផុត ប៉ុន្តែការចែកចាយនៅទីប្រជុំជន ចលនាគៀប ការផ្លុំ ការហត់នឿយ ការដកយកចេញ និងការរង់ចាំនៅខាងក្រោមក៏អាចកំណត់ល្បឿនផងដែរ។ បង្កើតបន្ទាត់មូលដ្ឋានដែលមានស្ថេរភាព ដាក់ឈ្មោះឧបសគ្គដែលបានបញ្ជាក់ ផ្លាស់ប្តូរតែអថេរដែលគ្រប់គ្រងវា ហើយបន្ទាប់មកប្រៀបធៀបលទ្ធផលដែលបានទទួលយក ការចែកចាយជញ្ជាំង វិមាត្រ រូបរាងក្រោយការច្រានចេញ ការធ្វើតេស្តមុខងារ និងពិការភាពដែលត្រូវការ មុនពេលរក្សាវដ្តខ្លី ជាមួយនឹងផលិតផល ជ័រ ផ្សិត លក្ខខណ្ឌប្រើប្រាស់ និងការកែសម្រួលរូបមន្តចុងក្រោយដែលបានកត់ត្រា ដូច្នេះការផ្លាស់ប្តូរមួយផ្សេងទៀតអាចធ្វើម្តងទៀតនូវលទ្ធផល។

វាក្យសព្ទប្រើដោយក្រុមផលិត៖ការបង្កើនប្រសិទ្ធភាពពេលវេលានៃវដ្តនៃផ្លុំ, ពេលវេលាវដ្តនៃការបង្កើតផ្លុំផ្លុំ, ពេលវេលាវដ្តម៉ាស៊ីនផ្លុំដប, ទិន្នផលម៉ាស៊ីនផ្លុំផ្លុំ, ការកាត់បន្ថយវដ្ត, ការបង្កើនប្រសិទ្ធភាពពេលវេលាត្រជាក់ និងប្រសិទ្ធភាពផលិតកម្មផ្លុំ។ ពាក្យទាំងនេះចង្អុលទៅគោលដៅអាជីវកម្មដូចគ្នា ប៉ុន្តែការងារបច្ចេកទេសចាប់ផ្តើមដោយដំណើរការវាស់វែងជាជាងភាគរយគោលដៅ។
ប្រាំមួយកន្លែងដែលវដ្តអាចត្រូវបានរឹតបន្តឹង
| ប្លុកវដ្ត | វាស់នៅម៉ាស៊ីន | ភស្តុតាងមុនពេលកាត់ | ការបរាជ័យដែលអាចលេចឡើងនៅពេលក្រោយ |
|---|---|---|---|
| Parison ឬបាញ់ | សញ្ញាចាប់ផ្តើម/បញ្ចប់ដែលអាចធ្វើម្តងទៀតបាន ប្រវែង parison បាញ់ ឬទីតាំងកកកុញ | ការដឹកជញ្ជូនមានស្ថេរភាព និងទំនាក់ទំនងត្រឹមត្រូវចំពោះការបិទផ្សិត | Sag, parison ខ្លី, webbing, ទម្ងន់ ឬការផ្លាស់ប្តូរទម្រង់ |
| បិទនិងចាក់សោ | ពាក្យបញ្ជា មតិកែលម្អទីតាំង និងស្ថានភាពបញ្ចប់ | ចលនាច្បាស់លាស់ ការបិទពេញលេញ និងលក្ខខណ្ឌម៉ាស៊ីនដែលបានអនុម័ត | ពន្លឺ ការខូចខាតខ្ទាស់ ការបិទមិនពេញលេញ ឬការប៉ះទង្គិច |
| ផ្លុំនិងហត់នឿយ | ការកំណត់ពេលវេលា ម៉ាស៊ីនត្រជាក់ម៉ាស៊ីន និងឥរិយាបថសម្ពាធក្នុងអំឡុងពេលព្រឹត្តិការណ៍ | អតិផរណាពេញលេញ ព័ត៌មានលម្អិត ខ្យល់ចេញចូល និងការដោះលែងប្រកបដោយសុវត្ថិភាព | ផ្នែកមិនពេញលេញ ផ្លុំចេញ ស្អិត ឬបើកដំបូង |
| ត្រជាក់ | ការផ្គត់ផ្គង់ និងត្រឡប់លក្ខខណ្ឌដោយសៀគ្វី លំនាំសីតុណ្ហភាពផ្សិត និងស្ថានភាពផ្នែកនៅពេលច្រានចេញ | វិមាត្រមានស្ថេរភាព ជញ្ជាំង ក មូលដ្ឋាន និងរូបរាងក្រោយការច្រានចេញ | Warpage, ករាងពងក្រពើ, រួញតូច, បាត rocker ឬការតុបតែងក្តៅ |
| ដកថយ និងចុះក្រោម | មនុស្សយន្ត, conveyor, trimmer និងអ្នកសាកល្បងលំដាប់ | ផ្នែកសម្អាតចំណុចប្រទាក់នីមួយៗនៅល្បឿនផលិតកម្ម | ការប៉ះទង្គិច ការកកស្ទះ ការខូចខាត ឬការថយក្រោយរបស់អ្នកសាកល្បង |
០១/ មូលដ្ឋានចាប់ផ្តើមជាមួយនឹងវដ្តដែលបន្ទាត់កំពុងដំណើរការ
គម្រោងវដ្តរដូវត្រូវការចំណុចវាស់វែងដែលអាចធ្វើម្តងទៀតបាន។ នៅលើបន្ទាត់បន្តបន្ទាប់គ្នា ចំណុចនោះអាចជាសញ្ញាដែលទាក់ទងនឹងការកាត់ parison ឬការចាប់ផ្តើមនៃលំដាប់ម៉ាស៊ីនដដែលៗបន្ទាប់។ នៅលើម៉ាស៊ីន accumulator ការផលិតអាចត្រូវបានគេយល់កាន់តែច្បាស់តាមរយៈការរៀបចំបាញ់ ទីតាំង accumulator ការរុញចេញ និងលំដាប់ផ្សិត។ ជ្រើសរើសសញ្ញាដែលបង្ហាញម្តងក្នុងមួយព្រឹត្តិការណ៍បង្កើតទម្រង់ពេញលេញ ហើយចងក្រងឯកសារនោះ។ កុំប្រៀបធៀបគោលដៅ HMI ពីម៉ាស៊ីនមួយជាមួយនឹងការសង្កេតដោយដៃពីម៉ាស៊ីនមួយទៀត។
Kinggle-ធ្វើជាម្ចាស់ផ្ទះសៀវភៅណែនាំ Moog DigiPack IIIពិពណ៌នាអំពីភាពខុសគ្នាយ៉ាងច្បាស់។ សម្រាប់ការបន្ថែមជាបន្តបន្ទាប់ ឧបករណ៍បញ្ជាអាចទាក់ទងទម្រង់ parison ទៅនឹងពេលវេលាវដ្ត និងអាចវាស់ចន្លោះពេលរវាងសញ្ញាចាប់ផ្តើមជាបន្តបន្ទាប់។ សម្រាប់ម៉ាស៊ីន accumulator ទម្រង់ parison គឺទាក់ទងទៅនឹងទីតាំង accumulator ខណៈពេលដែលសម្ភារៈត្រូវបានរុញចេញ។ ភាពខុសប្លែកគ្នានេះមានសារៈសំខាន់ ពីព្រោះការកែសម្រួលពេលវេលាដូចគ្នាអាចផ្លាស់ប្តូរទម្រង់ជញ្ជាំងនៅលើម៉ាស៊ីនមួយ ខណៈពេលដែលមានឥទ្ធិពលផ្សេងពីមួយទៀត។
កត់ត្រាយ៉ាងហោចណាស់ព្រឹត្តិការណ៍ជាប់ៗគ្នាឱ្យបានគ្រប់គ្រាន់ ដើម្បីមើលការប្រែប្រួលធម្មតា។ រោងចក្រគួរតែជ្រើសរើសរយៈពេលគំរូ ប៉ុន្តែវាត្រូវតែគ្របដណ្ដប់លើលំនាំប្រតិបត្តិការពិតប្រាកដ៖ ស្ថានីយទាំងពីរនៅលើខ្សែស្ថានីយពីរ ច្រកចេញ ឬបែហោងធ្មែញដែលពាក់ព័ន្ធទាំងអស់ ការដកផ្នែកធម្មតា និងឧបករណ៍ចុះក្រោមដែលគ្រប់គ្រងការចេញផ្សាយ។ ចំណាំម៉ោងរោទិ៍ ការឈប់ខ្លី និងការអន្តរាគមន៍ដោយដៃដោយឡែកពីគ្នា។ មធ្យមភាគដែលរាប់បញ្ចូលទាំងពេលវេលារងចាំដែលមិនបានចាត់ថ្នាក់លាក់វដ្ដ ខណៈពេលដែលព្រឹត្តិការណ៍តែមួយដែលល្អបំផុតលាក់ការកើតឡើងដដែលៗ។
រក្សាផ្នែកដែលទទួលយកនៅក្បែរកំណត់ត្រាពេលវេលា។ ចាប់យកការកែប្រែផលិតផល និងផ្សិត ថ្នាក់ជ័រ និងច្រើនពណ៌ ឬច្បាប់កិនឡើងវិញ ការកែប្រែរូបមន្ត ស្ថានភាពសីតុណ្ហភាពជាក់ស្តែង ខ្យល់ចូលម៉ាស៊ីន និងលក្ខខណ្ឌទឹកត្រជាក់ ទម្ងន់ផ្នែក ទីតាំងជញ្ជាំង វិមាត្រ និងការធ្វើតេស្តមុខងារដែលត្រូវការ។ កំណត់ត្រានេះគឺជាមូលដ្ឋាន។ ប្រសិនបើការសាកល្បងខ្លីជាងនេះបរាជ័យ ក្រុមអាចត្រឡប់ទៅដំណើរការដែលគេស្គាល់ជាជាងបង្កើតវាឡើងវិញពីអង្គចងចាំ។
០២/ រោគវិនិច្ឆ័យតាមដានព្រឹត្តិការណ៍ដែលកំណត់វដ្តបន្ទាប់
HMI ភាគច្រើនធ្វើឱ្យការកំណត់ពេលវេលាងាយស្រួលកែសម្រួល។ ភាពងាយស្រួលនោះអាចដឹកនាំក្រុមឱ្យកាត់បន្ថយចំនួនដែលមើលឃើញច្រើនបំផុត មុនពេលស្វែងរកអ្វីដែលវាគ្រប់គ្រង។ បំបែកវដ្តទៅជាប្លុករាងកាយ ហើយមើលព្រំដែនរបស់ពួកគេ៖ ការរៀបចំ parison ឬ shot, ការផ្ទេរផ្សិត, បិទ និងចាក់សោ, ចលនាផ្លុំម្ជុល, អតិផរណា, ភាពត្រជាក់, ការហត់នឿយ, ការបើក, ការដកយកចេញ និងការដោះស្រាយខាងក្រោម។ ប្លុកខ្លះកើតឡើងជាស៊េរី។ អ្នកផ្សេងទៀតត្រួតលើគ្នា។ វដ្តសរុបត្រូវបានកំណត់ដោយផ្លូវដែលត្រូវតែបញ្ចប់មុនពេលព្រឹត្តិការណ៍បង្កើតបន្ទាប់អាចចាប់ផ្តើម។
បន្ទាត់ពេលវេលាសាមញ្ញមានប្រយោជន៍ជាងបញ្ជីការកំណត់។ កត់ត្រាសញ្ញាចាប់ផ្តើម និងបញ្ចប់សម្រាប់ប្លុកនីមួយៗ ហើយប្រៀបធៀបពាក្យបញ្ជាជាមួយនឹងមតិកែលម្អជាក់ស្តែង។ ប្រសិនបើការត្រជាក់បញ្ចប់ ប៉ុន្តែម៉ាស៊ីនរង់ចាំសញ្ញាច្បាស់លាស់របស់មនុស្សយន្ត ការកាត់បន្ថយពេលវេលាត្រជាក់អាចបង្កើតផ្នែកក្តៅជាងមុនដោយមិនផ្លាស់ប្តូរវដ្ត។ ប្រសិនបើ parison បន្ទាប់មិនទាន់រួចរាល់នៅពេលដែលផ្សិតត្រលប់មកវិញ ការបើកកាន់តែលឿនមិនអាចបង្កើនទិន្នផលបានទេ។ ប្រសិនបើឧបករណ៍កាត់មិនអាចសម្អាតផ្នែកនៅល្បឿនថ្មីបានទេ ឧបសគ្គបានផ្លាស់ទីចុះក្រោម។
ឃីងហ្គលការកំណត់ HMI និងការណែនាំអំពីការជូនដំណឹងបំបែកតម្លៃកំណត់ពីតម្លៃពិតសម្រាប់ហេតុផលនេះ។ ពាក្យបញ្ជាបង្ហាញពីអ្វីដែលឧបករណ៍បញ្ជាបានស្នើសុំ។ ស្ថានភាពឧបករណ៍ចាប់សញ្ញា មតិកែលម្អទីតាំង និងការសង្កេតរាងកាយបង្ហាញថាតើសកម្មភាពបានកើតឡើងឬអត់។ ប្រវត្តិសំឡេងរោទិ៍របស់ម៉ាស៊ីនក៏អាចបង្ហាញពីការបិទ ឬអនុញ្ញាតដំបូងដែលរំខានដល់លំដាប់។ ការកំណត់ឡើងវិញអាចដកចេញនូវតម្រុយដ៏ល្អបំផុត។
ចាត់ថ្នាក់ការពន្យារពេលនីមួយៗ មុនពេលកែសម្រួលរូបមន្ត។ ត្រូវការពេលវេលាផលិតភាពដើម្បីបង្កើត និងស្ថេរភាពផ្នែក។ ពេលវេលាតាមលក្ខខណ្ឌការពារចលនា ឬរង់ចាំស្ថានភាពដែលបានផ្ទៀងផ្ទាត់។ ការរង់ចាំដែលអាចជៀសវាងបានគឺមកពីមនុស្សយន្តយឺត ឧបករណ៍ប្រើប្រាស់មិនស្ថិតស្ថេរ សៀគ្វីត្រជាក់ដែលរារាំង parison មិនជាប់លាប់ ការបញ្ជាក់ដោយដៃ ឬការកកស្ទះនៅខាងក្រោម។ ការបាត់បង់ការថែទាំគឺមកពីការពាក់ ការលេចធ្លាយ ការបញ្ចេញទឹករំអិលមិនល្អ ឧបករណ៍ចាប់សញ្ញាខូច ឬបញ្ហាក្នុងការតម្រឹម។ ថ្នាក់នីមួយៗមានម្ចាស់ផ្សេងគ្នា និងការកែតម្រូវផ្សេងគ្នា។
០៣/ ការដកកំដៅផ្ទៀងផ្ទាត់ដំណើរការត្រជាក់ មុនពេលកាត់បន្ថយពេលវេលាត្រជាក់
លោក LyondellBasellមគ្គុទ្ទេសក៍សម្រាប់ Polyolefin Blow Moldingចែងថាការធ្វើឱ្យត្រជាក់កើតឡើងភាគច្រើននៃវដ្តផ្សិតនៅក្នុងកម្មវិធីផ្សិតផ្លុំ polyolefin ជាច្រើន។ មគ្គុទ្ទេសក៍ភ្ជាប់វដ្តខ្លីជាមួយនឹងលក្ខខណ្ឌផ្ទេរកំដៅដូចជាសីតុណ្ហភាពរលាយ សីតុណ្ហភាពផ្សិត លំហូរទឹក និងភាពច្របូកច្របល់ ខណៈពេលដែលនៅតែទាមទារគុណភាពផ្នែកដែលចង់បាន។ នេះគឺជាទិសដៅដ៏មានប្រយោជន៍សម្រាប់ការធ្វើរោគវិនិច្ឆ័យ មិនមែនជាសំណុំនៃតម្លៃ Kinggle សកលទេ។
ចាប់ផ្តើមពីប្រភពត្រជាក់ ហើយធ្វើតាមសៀគ្វីជាក់ស្តែង។ កត់ត្រាការផ្គត់ផ្គង់ coolant និងស្ថានភាពត្រឡប់មកវិញនៅឯការផលិតមានស្ថេរភាព មិនត្រឹមតែការបង្ហាញម៉ាស៊ីនត្រជាក់ប៉ុណ្ណោះទេ។ ពិនិត្យមើលថាតើផ្សិតទទួលបានលំហូរដែលបានបញ្ជាក់ហើយថាតើសៀគ្វីប៉ារ៉ាឡែលមានតុល្យភាពដែរឬទេ។ រកមើលសៀគ្វីក្តៅ ទុយោដាក់កម្រិត ឆានែលកខ្វក់ ការតភ្ជាប់មិនត្រឹមត្រូវ ហោប៉ៅខ្យល់ ត្រាលេចធ្លាយ ឬបន្ទុកកំដៅដែលបានចែករំលែកជាមួយម៉ាស៊ីនផ្សេងទៀត។ នេះ។មគ្គុទ្ទេសក៍ឧបករណ៍ប្រើប្រាស់ម៉ាស៊ីនផ្លុំផ្លុំពន្យល់ពីមូលហេតុដែលការផ្គត់ផ្គង់រុក្ខជាតិ និងលក្ខខណ្ឌម៉ាស៊ីនចូលត្រូវតែត្រូវបានសម្គាល់។
គូសផែនទីផ្សិតនិងផ្នែកដែលច្រានចេញ។ ការអានលើផ្ទៃតែមួយមិនអាចតំណាងឱ្យផ្សិតជាមួយនឹងការបញ្ចូលក, តំបន់ខ្ទាស់, ចំណុចទាញក្រាស់, មូលដ្ឋានជ្រៅ និងសៀគ្វីដាច់ដោយឡែក។ ប្រើវិធីសាស្រ្តវាស់វែងដែលបានអនុម័តរបស់រោងចក្រ ហើយប្រៀបធៀបទីតាំងដែលអាចធ្វើម្តងទៀតបាន។ សង្កេតមើលនៅពេលដែលខូចទ្រង់ទ្រាយលេចឡើង៖ នៅខាងក្នុងផ្សិត កំឡុងពេលយកចេញ កំឡុងពេលកាត់ លើឧបករណ៍បញ្ជូនត្រជាក់ ឬបន្ទាប់ពីផ្នែកនេះឈានដល់លក្ខខណ្ឌបន្ទប់។ ផ្នែកក្តៅដែលមើលទៅអាចទទួលយកបានក្នុងរយៈពេលមួយនាទីក្រោយមកអាចបង្ហាញពីករាងពងក្រពើ បាតថ្ម រួញតូច ឬរសាត់តាមវិមាត្រ។
ប្លាស្ទិក Formosaមគ្គុទ្ទេសក៍ដំណើរការផ្សិតប៉ូលីអេទីឡែនរាយបញ្ជីវដ្តខ្លី សីតុណ្ហភាពផ្សិតខ្ពស់ និងបណ្តាញ coolant ដែលស្ទះក្នុងចំណោមមូលហេតុដែលអាចកើតមាននៅពេលដែលផ្នែកមួយក្តៅពេក។ វាក៏ភ្ជាប់ការត្រជាក់ផ្សិតមិនគ្រប់គ្រាន់ជាមួយនឹង warpage និងផ្តល់ដំបូន្មានឱ្យពិនិត្យមើលលំហូរទឹក សីតុណ្ហភាពផ្សិត និងស្ថានភាពឆានែល។ ទំនាក់ទំនងទាំងនេះគាំទ្រដល់ការស៊ើបអង្កេតលើភាពត្រជាក់ ប៉ុន្តែកម្រិតជ័រ ផ្សិត និងលក្ខណៈបច្ចេកទេសផលិតផលសម្រេចនូវបង្អួចប្រតិបត្តិការដែលអាចទទួលយកបាន។
កុំបន្ថយសីតុណ្ហភាពរបស់ coolant តាមទម្លាប់។ condensation អាស្រ័យលើទំនាក់ទំនងរវាងសីតុណ្ហភាពផ្ទៃ សីតុណ្ហភាពព័ទ្ធជុំវិញ និងសំណើម។ ទឹកនៅលើ ឬជុំវិញផ្សិតអាចប៉ះពាល់ដល់ផ្នែក និងបង្កើតឧបករណ៍ ឬបញ្ហានៅកន្លែងធ្វើការ។ កត់ត្រាស្ថានភាពបន្ទប់នៅពេលដែល condensation នៅជិតព្រំដែនប្រតិបត្តិការ ហើយអនុវត្តតាមនីតិវិធីម៉ាស៊ីនកំដៅ ផ្សិត និងរុក្ខជាតិ។ ការកែលម្អការចែកចាយលំហូរ ឬការសម្អាតសៀគ្វីដែលមានកំហិតអាចសង្គ្រោះការផ្ទេរកំដៅដោយមិនចាំបាច់ផ្លាស់ទីគោលដៅសីតុណ្ហភាព។
០៤/ ផ្នែករចនាការចែកចាយជញ្ជាំងផ្លាស់ប្តូរចំនួនកំដៅដែលផ្សិតត្រូវដកចេញ
តម្រូវការត្រជាក់ធ្វើតាមផ្លាស្ទិចនៅក្នុងផ្នែក។ ផ្ទៃក្រាស់មានសម្ភារៈក្តៅជាងតំបន់ស្តើង ហើយអាចនៅទន់បន្ទាប់ពីជញ្ជាំងជិតរួចរាល់សម្រាប់ការច្រានចេញ។ ការពង្រីកដំណាក់កាលត្រជាក់ទាំងមូលអាចការពារទីតាំងតែមួយ ប៉ុន្តែវាក៏រក្សាកន្លែងផ្សេងទៀតនៅក្នុងផ្សិតបានយូរផងដែរ។ មុននឹងទទួលយកវដ្ដវែងដែលជៀសមិនរួច សូមប្រៀបធៀបផែនទីជញ្ជាំងដែលបានវាស់វែងជាមួយនឹងតម្រូវការការរចនា និងការលាតសន្ធឹងដែលរំពឹងទុកពី parison ទៅបែហោងធ្មែញ។
សៀវភៅណែនាំ Moog DigiPack III ដែលរៀបចំដោយ Kinggle ពន្យល់ថាកម្មវិធី parison គ្រប់គ្រងគម្លាតស្លាប់តាមបណ្តោយប្រវែងផលិតផល។ វាក៏ភ្ជាប់ផ្នែកជញ្ជាំងធ្ងន់ដែលមិនចាំបាច់ជាមួយនឹងការត្រជាក់យូរជាងមុន និងពន្យល់ថាទម្រង់គួរតែត្រូវបានផ្ទៀងផ្ទាត់ប្រឆាំងនឹងកម្រាស់ជញ្ជាំងដែលបានវាស់នៅលើធុងសាកល្បង។ ប្រើទំនាក់ទំនងនេះដោយប្រុងប្រយ័ត្ន។ ការដកសម្ភារៈចេញមិនមែនជាផ្លូវកាត់តាមពេលវេលាវដ្តទេ លុះត្រាតែផ្នែកដែលបានកែប្រែនៅតែបំពេញតាមទម្ងន់ ជញ្ជាំងអប្បបរមា ផលប៉ះពាល់ ការផ្ទុកកំពូល ការធ្លាក់ចុះ សម្ពាធ ធន់នឹងសារធាតុគីមី និងតម្រូវការវិមាត្រដែលអនុវត្តចំពោះផលិតផល។
ដំបូងកំណត់ទីតាំងក្តៅឬខូចទ្រង់ទ្រាយនៅលើផ្នែកដែលបានបញ្ចប់។ បន្ទាប់មកភ្ជាប់ទីតាំងនោះទៅកម្មវិធី parison, mold stretch, pinch-off និង cooling circuit។ មូលដ្ឋានធ្ងន់អាចមកពីទម្រង់ ការចាប់យកកន្ទុយ ឬធរណីមាត្រ។ ចំណុចទាញក្តៅអាចរួមបញ្ចូលការចងខ្សែ ការលាតសន្ធឹងក្នុងតំបន់ រន្ធខ្យល់ ឬត្រជាក់។ កញ្ចឹងកក្តៅអាចរួមបញ្ចូលទំនាក់ទំនងផ្លុំម្ជុល បញ្ចូលភាពត្រជាក់ សម្ភារៈលើស ឬការពន្យារពេល។ នេះ។ការណែនាំអំពីកម្មវិធី parisonផ្តល់នូវវិធីសាស្រ្តផ្អែកលើការវាស់វែងសម្រាប់ការផ្លាស់ទីសម្ភារៈទម្រង់ជាជាងការកែសម្រួលចំណុចតាមរូបរាង។
ការរចនាផ្សិតក៏កំណត់ផ្លូវផ្ទេរកំដៅដែលមានផងដែរ។ ការដាក់ឆានែល ផ្លូវលំហូរ ការបញ្ចូល ការសាងសង់ក រន្ធខ្យល់ ទំនាក់ទំនងលើផ្ទៃ និងការរចនាបន្ទាត់ចែកអាចកំណត់ថាតើផ្នែកមានស្ថេរភាពលឿនប៉ុណ្ណា។ ប្រើ Kinggle'sមគ្គុទ្ទេសក៍រចនាផ្សិតផ្លុំផ្លុំ extrusionនៅពេលដែលតំបន់ក្តៅដូចគ្នានៅតែមានបន្ទាប់ពីឧបករណ៍ប្រើប្រាស់និងការចែកចាយជញ្ជាំងដែលត្រូវបានអនុម័តត្រូវបានផ្ទៀងផ្ទាត់។ ឧបសគ្គក្នុងតំបន់ជាប់លាប់អាចត្រូវការការកែទម្រង់ មិនមែនការផ្លាស់ប្តូរកម្មវិធីកំណត់ពេលវេលាផ្សេងទៀតទេ។

រក្សាទម្ងន់ផ្នែកដែលបានអនុម័តជាលទ្ធផល មិនមែនការគ្រប់គ្រងតែមួយនោះទេ។ ផ្នែកពីរដែលមានទំងន់សរុបដូចគ្នាអាចមានការចែកចាយជញ្ជាំងខុសៗគ្នា និងឥរិយាបថត្រជាក់។ ផ្នែក ឬវាស់ស្ទង់ទីតាំងដែលគ្រប់គ្រងការអនុវត្ត និងពិនិត្យមើលរូបរាងក្រោយការច្រានចោលនៅពេលកំណត់ដោយផែនការគ្រប់គ្រងផលិតផល។ នេះជារបៀបដែលការងារកំរាស់ជញ្ជាំងក្លាយជាភស្តុតាងនៃដំណើរការដែលមានប្រយោជន៍ជាជាងការអះអាងទូទៅអំពីការសន្សំសម្ភារៈ។
០៥/ តក្កវិជ្ជាម៉ាស៊ីនម៉ាស៊ីនបន្តនិង accumulator មិនចែករំលែកគំរូពេលវេលាតែមួយទេ។
នៅលើម៉ាស៊ីនផ្លុំផ្លុំជាបន្តបន្ទាប់ ឧបករណ៍បញ្ចោញ ផ្តល់នូវ parison ជាបន្តបន្ទាប់ ខណៈដែលស្ថានីយផ្សិតមួយ ឬច្រើនផ្លាស់ទីតាមលំដាប់របស់វា។ ពេលវេលាវដ្ត ប្រវែង parison ពេលវេលាកាត់ និងកម្មវិធីកម្រាស់ជញ្ជាំង ដូច្នេះអាចត្រូវបានភ្ជាប់។ ប្រសិនបើវដ្តផ្លាស់ប្តូរ នោះឧបករណ៍បញ្ជានៅតែត្រូវដាក់ទម្រង់ដែលបានគ្រោងទុកនៅតាមបណ្តោយ parison រាងកាយ និងនៅខាងក្នុងផ្សិត។ លំដាប់ស្ថានីយខ្លីជាងដែលផ្លាស់ប្តូរទម្រង់មិនមែនជាការផ្លាស់ប្តូរល្បឿនអព្យាក្រឹតទេ។
សៀវភៅដៃឧបករណ៍បញ្ជា Moog ពិពណ៌នាអំពីការគ្រប់គ្រងទម្រង់តាមពេលវេលាសម្រាប់ម៉ាស៊ីនបន្ត និងការគ្រប់គ្រងតាមទីតាំងសម្រាប់ម៉ាស៊ីនកកកុញ។ នៅក្នុងការដំឡើងជាបន្តបន្ទាប់ វាអាចកំណត់ពេលវេលាវដ្តពីចន្លោះពេលរវាងសញ្ញាចាប់ផ្តើម ដូចជាការកាត់ parison ជាបន្តបន្ទាប់។ នៅក្នុងការដំឡើង accumulator ទម្រង់ជញ្ជាំងធ្វើតាមទីតាំង accumulator កំឡុងពេលរុញចេញ។ ភាពខុសគ្នាដែលបានបោះពុម្ពផ្សាយនេះគឺជាមូលហេតុដែលរោងចក្រគួរតែកំណត់អត្តសញ្ញាណម៉ាស៊ីន និងរបៀបឧបករណ៍បញ្ជា មុនពេលខ្ចីវិធីសាស្ត្រវដ្តពីបន្ទាត់ផ្សេងទៀត។
ម៉ាស៊ីន accumulator ក៏ត្រូវរៀបចំការបាញ់ដែលត្រូវការ ខណៈពេលដែលដំណើរការផ្សិតបន្ត។ សួរថាតើការផ្លាស្ទិចឬការកកកុញបានបញ្ចប់មុនពេលផ្សិតរួចរាល់សម្រាប់ការបាញ់បន្ទាប់។ ប្រសិនបើ accumulator នៅតែបំពេញ ការកាត់វិនាទីពីការបើកផ្សិតអាចនឹងមិនកាត់បន្ថយវដ្តពេញលេញនោះទេ។ ប្រសិនបើការកកកុញបញ្ចប់មុននេះ ផ្លូវបង្កើត និងត្រជាក់អាចជាឧបសគ្គ។ កត់ត្រាការរៀបចំការបាញ់ពិតប្រាកដ ខ្នើយ ឬទីតាំងបញ្ចប់ ស្ថានភាពរលាយ និងទម្ងន់ផ្នែក ជំនួសឱ្យការប៉ាន់ស្មានការត្រៀមខ្លួនពីតម្លៃគោលដៅមួយ។
ប្លង់ស្ថានីយ៍ផ្លាស់ប្តូរពេលវេលាផងដែរ។ ម៉ាស៊ីនបន្តពីរស្ថានីយអាចប្រើស្ថានីយមួយ ខណៈពេលដែលមួយទៀតត្រជាក់ ឬបញ្ចេញផ្នែកមួយ ប៉ុន្តែម៉ាស៊ីន extruder ក្បាលស្លាប់ ចលនាផ្ទេរ ប្រព័ន្ធត្រជាក់ និងឧបករណ៍ចុះក្រោមត្រូវតែគាំទ្រការត្រួតស៊ីគ្នា។ ឃីងហ្គលការប្រៀបធៀបស្ថានីយ៍តែមួយធៀបនឹងការប្រៀបធៀបស្ថានីយពីរពន្យល់ពីការសម្រេចចិត្តលើសមត្ថភាពនេះ។ ប្លង់ពហុក្បាល និងពហុបែហោងធ្មែញប៉ះពាល់ដល់ផ្នែកក្នុងមួយព្រឹត្តិការណ៍ និងតុល្យភាពរវាងច្រកចេញ ឬបែហោងធ្មែញ។ នេះ។មគ្គុទ្ទេសក៍ multi-head ធៀបនឹង multi-cavity guideបំបែកលក្ខខណ្ឌទាំងនោះ។
ប្រើភាគបែងត្រឹមត្រូវនៅពេលប្រៀបធៀបម៉ាស៊ីន។ ព្រឹត្តិការណ៍បង្កើតមិនមែនតែងតែជាផ្នែកមួយទេ។ រាប់ផ្នែកដែលបានទទួលយកពីក្បាល បែហោងធ្មែញ និងស្ថានីយដែលពាក់ព័ន្ធទាំងអស់ បន្ទាប់មករួមបញ្ចូលឧបសគ្គដែលធ្វើឱ្យផ្នែកទាំងនោះអាចលក់បាន។ ម៉ាស៊ីនដែលមានចលនាស្ងួតលឿននៅតែអាចផលិតផ្នែកដែលទទួលយកបានតិចជាងមុនក្នុងមួយម៉ោង ប្រសិនបើការបន្ថែម ភាពត្រជាក់ ការកាត់បន្ថយ ឬស្ថេរភាពគុណភាពមិនអាចរក្សាល្បឿនបាន។
០៦/ លំដាប់ស្តារពេលវេលារង់ចាំដោយគ្មានគ្រោះថ្នាក់ត្រួតគ្នា។
បន្ទាប់ពីការត្រជាក់និងការចែកចាយ parison ត្រូវបានយល់, ពិនិត្យមើលចន្លោះរវាងសកម្មភាព។ ការពន្យារពេលអាចជាប្រវត្តិសាស្ត្រជាជាងការចាំបាច់ ប៉ុន្តែវាក៏អាចផ្តល់នូវការបោសសំអាត ស្ថេរភាពសម្ពាធ ការហត់នឿយ ការបញ្ជាក់សញ្ញា ឬការដោះដៃដោយសុវត្ថិភាព។ កំណត់លក្ខខណ្ឌអ្វីដែលការពន្យាពេលនីមួយៗការពារ។ បន្ទាប់មកពិនិត្យមើលថាតើឧបករណ៍បញ្ជាមានមតិកែលម្អដែលអាចទុកចិត្តបានសម្រាប់លក្ខខណ្ឌនោះឬអត់។ ការជំនួសការរង់ចាំថេរជាមួយនឹងសញ្ញាបញ្ចប់ដែលបានផ្ទៀងផ្ទាត់អាចធ្វើអោយប្រសើរឡើងនូវភាពអាចធ្វើម្តងទៀតបាន ប៉ុន្តែនៅពេលដែលការរចនាម៉ាស៊ីន និងតក្កវិជ្ជាគ្រប់គ្រងដែលបានអនុម័តគាំទ្រវា។
Kinggle's ធ្វើជាម្ចាស់ផ្ទះសៀវភៅណែនាំប្រតិបត្តិការម៉ាស៊ីនផ្លុំផ្លុំដោយស្វ័យប្រវត្តិបែងចែកប្រភេទពេលវេលាដូចជាការបិទផ្សិត ពេលវេលាផ្លុំ សកម្មភាពដែលទាក់ទងនឹងការហត់នឿយ ការបើកមីក្រូផ្សិត ចលនាផ្លុំម្ជុល និងការពន្យាពេលរបស់មនុស្សយន្ត។ សៀវភៅដៃភ្ជាប់តម្លៃម្តងហើយម្តងទៀតទៅនឹងផលិតផល ឬលក្ខខណ្ឌផលិតកម្មជាក់ស្តែង។ ចំណុចប្រទាក់របស់វាអនុវត្តចំពោះគ្រួសារម៉ាស៊ីនដែលបានចងក្រងជាឯកសារ ហើយអាចខុសគ្នាតាមម៉ូដែល ជម្រើស ឬកំណែកម្មវិធី ដូច្នេះវាមិនគួរត្រូវបានប្រែក្លាយទៅជាបញ្ជីទូទៅនៃវិនាទីដែលបានណែនាំនោះទេ។
មើលលំដាប់រាងកាយនៅលក្ខខណ្ឌកាត់បន្ថយ និងគ្រប់គ្រងដែលត្រូវបានអនុញ្ញាតដោយនីតិវិធីម៉ាស៊ីន។ បញ្ជាក់ថាទុយោ ខ្សែ ម្ជុលផ្លុំ ស្នូល ឧបករណ៍ដកយកចេញ និងផ្នែកនៅតែច្បាស់តាមរយៈផ្លូវពេញលេញ។ អានពាក្យបញ្ជា និងមតិកែលម្អជាមួយគ្នា។ ប្រសិនបើចលនាឈានដល់ទីតាំងមុន ប៉ុន្តែលំដាប់នៅតែរង់ចាំ សូមស្វែងរកការអនុញ្ញាតពិតប្រាកដ។ ប្រសិនបើមតិកែលម្អមកដល់យឺត ឬមិនទៀងទាត់ សូមជួសជុលឧបករណ៍ចាប់សញ្ញា យន្តការ ឬមូលហេតុនៃការប្រើប្រាស់ មុនពេលកាត់បន្ថយកម្មវិធីកំណត់ម៉ោងដែលបិទបាំងវា។
ការងារចុះក្រោមជាកម្មសិទ្ធិនៅលើបន្ទាត់ពេលវេលាដូចគ្នា។ មនុស្សយន្តអាចសម្អាតផ្សិតបានយ៉ាងឆាប់រហ័ស ប៉ុន្តែដាក់ផ្នែកនៅលើឧបករណ៍បញ្ជូនដែលពេញហើយ។ ឧបករណ៍កាត់អាចត្រូវការសីតុណ្ហភាពផ្នែកដែលមានស្ថេរភាព។ ឧបករណ៍ធ្វើតេស្តលេចធ្លាយអាចក្លាយជាឧបសគ្គបន្ទាប់ពីទិន្នផលម៉ាស៊ីនកើនឡើង។ កត់ត្រាប្រវែងជួរ និងបញ្ឈប់មូលហេតុតាមរយៈការរត់ប្រកបដោយនិរន្តរភាពដំបូង មិនត្រឹមតែក្នុងអំឡុងពេលវដ្តពីរបីនៅម៉ាស៊ីនប៉ុណ្ណោះទេ។ វដ្តម៉ាស៊ីនដែលមានសុវត្ថិភាពលឿនបំផុតគឺមិនមានប្រយោជន៍ទេប្រសិនបើវាផ្លាស់ទីពិការភាពឬការកកស្ទះស្ថានីយមួយទៅឆ្ងាយ។
០៧/ ពិសោធន៍ដំណើរការការសាកល្បងពេលវេលាវដ្តដែលបានគ្រប់គ្រង ដែលការផ្លាស់ប្តូរមួយផ្សេងទៀតអាចកើតឡើងម្តងទៀត
ការសាកល្បងដ៏មានប្រយោជន៍ចាប់ផ្តើមដោយសំណួរដូចជា "តើសៀគ្វីផ្សិត B កំណត់ការច្រានចេញដោយសុវត្ថិភាពឬ?" ឬ "តើការពន្យាពេលច្បាស់លាស់របស់មនុស្សយន្តនៅតែមានបន្ទាប់ពីឧបករណ៍ចាប់សញ្ញាត្រូវបានផ្ទៀងផ្ទាត់?" វាមិនចាប់ផ្តើមជាមួយ "ធ្វើឱ្យវដ្តកាន់តែលឿន" ទេ។ បញ្ជាក់ពីឧបសគ្គដែលសង្ស័យ ការផ្លាស់ប្តូរ ការឆ្លើយតបដែលរំពឹងទុក និងការត្រួតពិនិត្យផ្នែកដែលអាចបដិសេធការកាត់ក្តី។ ចាត់តាំងមនុស្សម្នាក់ឱ្យគ្រប់គ្រងការកែសម្រួលរូបមន្ត និងមនុស្សម្នាក់ឱ្យកត់ត្រាលទ្ធផល ដូច្នេះការកែតម្រូវជាច្រើនមិនកើតឡើងរវាងគំរូ។
-
បង្កកបន្ទាត់មូលដ្ឋានដែលបានអនុម័ត។រក្សាទុក ឬបោះពុម្ពការកំណត់ដែលបានចេញផ្សាយ កំណត់អត្តសញ្ញាណកញ្ចប់ផលិតផល និងរក្សាទុកគំរូដែលទទួលយក។ កត់ត្រាបំរែបំរួលវដ្តជាក់ស្តែង និងទិន្នផលដែលទទួលយកក្រោមលក្ខខណ្ឌមានស្ថេរភាព។
-
ដាក់ឈ្មោះឧបសគ្គមួយ។ប្រើបន្ទាត់ពេលវេលាតាមលំដាប់លំដោយ ផែនទីត្រជាក់ ការអានឧបករណ៍ប្រើប្រាស់ ប្រវត្តិសំឡេងរោទិ៍ និងការសង្កេតខាងក្រោម។ សរសេរភស្តុតាងដែលចង្អុលទៅឧបសគ្គនេះ។
-
កំណត់ការផ្លាស់ប្តូរដែលបានអនុញ្ញាត។ប្រើឯកសារម៉ាស៊ីន ផ្សិត និងជ័រ។ កំណត់ដែនកំណត់ការលៃតម្រូវដែលបានគ្រប់គ្រង និងចំណុចត្រឡប់។ កុំផ្លាស់ប្តូរអថេរផ្សេងទៀតក្នុងអំឡុងពេលបង្អួចសង្កេត។
-
កំណត់គន្លឹះនៃការបដិសេធ។រួមបញ្ចូលនូវសញ្ញាដែលពាក់ព័ន្ធដូចជា parison មិនស្ថិតស្ថេរ ចលនាមិនពេញលេញ ធាតុក្តៅ ឬស្អិត warpage ចលនាវិមាត្រ ទម្ងន់ ឬជញ្ជាំងបរាជ័យ ពន្លឺ ផ្លុំចេញ ការជូនដំណឹង ការកកស្ទះ ឬអាកប្បកិរិយាមិនមានសុវត្ថិភាព។
-
ដំណើរការតាមរយៈស្ថេរភាព។សម្គាល់ផ្នែកតាមពេលវេលា ស្ថានីយ ក្បាល ឬបែហោងធ្មែញ។ កុំវិនិច្ឆ័យលក្ខខណ្ឌថ្មីពីដុំទីមួយ ប្រសិនបើអថេរដែលបានផ្លាស់ប្តូរត្រូវការពេលវេលាដើម្បីឈានដល់ស្ថានភាពស្ថិរភាពថ្មី។
-
វាស់បង្អួចផលិតកម្មដែលទទួលយក។អនុវត្តការត្រួតពិនិត្យមើលឃើញ ទម្ងន់ ជញ្ជាំង វិមាត្រ និងមុខងារដែលបានគ្រប់គ្រង។ រួមបញ្ចូលការកាត់បន្ថយការសាកល្បង និងការខ្ចប់ចេញនៅពេលដែលពួកគេកំណត់ផ្នែកដែលអាចលក់បាន។
-
រក្សាទុក បដិសេធ ឬស៊ើបអង្កេត។រក្សាការផ្លាស់ប្តូរតែនៅពេលបង្អួចដែលបានកំណត់ឆ្លងកាត់ ហើយលទ្ធផលដែលបានទទួលយកធ្វើឱ្យប្រសើរឡើង។ ស្តារខ្សែបន្ទាត់មូលដ្ឋានឡើងវិញ ប្រសិនបើគុណភាព ឬការគ្រប់គ្រងកាន់តែយ៉ាប់យ៉ឺន។ បើកសកម្មភាពឧបករណ៍ ឧបករណ៍ប្រើប្រាស់ ឬការថែទាំ នៅពេលដែលការសាកល្បងបង្ហាញមូលហេតុជាក់ស្តែង។
ផែនការគំរូគួរតែត្រូវគ្នានឹងបន្ទាត់។ នៅលើម៉ាស៊ីនស្ថានីយពីររួមបញ្ចូលភាគីទាំងពីរ។ នៅលើការដំឡើងក្បាលច្រើន រក្សាអត្តសញ្ញាណក្បាល។ នៅលើផ្សិតពហុបែហោងធ្មែញ រក្សាអត្តសញ្ញាណបែហោងធ្មែញនៅកន្លែងអនុវត្តជាក់ស្តែង។ ជាមធ្យមអាចលាក់សៀគ្វីក្តៅមួយឬទិន្នផលស្តើងមួយ។ នេះ។ការណែនាំអំពីពិការភាពរបស់ផ្លុំបង្ហាញពីរបៀបដែលលំនាំថេរ និងចៃដន្យនាំទៅរកការត្រួតពិនិត្យផ្សេងៗគ្នា។
កំណត់ត្រាសាកល្បងគួរតែរួមបញ្ចូលតម្លៃចាស់ តម្លៃថ្មី ពេលវេលានៃការផ្លាស់ប្តូរ អ្នកទទួលខុសត្រូវ ការចែកចាយវដ្តជាក់ស្តែង បរិមាណសម្ភារៈ ស្ថានភាពឧបករណ៍ប្រើប្រាស់ លេខសម្គាល់គំរូ លទ្ធផលដែលបានវាស់វែង ការបដិសេធ និងការសម្រេចចិត្តចុងក្រោយ។ រូបថតមានប្រយោជន៍សម្រាប់រូបរាង និងទីតាំងខូច ប៉ុន្តែវាមិនជំនួសការវាស់វែងទេ។ ប្រសិនបើដំណើរការត្រឡប់ទៅបន្ទាត់មូលដ្ឋានវិញ សូមកត់ត្រាវាផងដែរ។ ការសាកល្បងដែលបរាជ័យនៅតែអាចការពារការផ្លាស់ប្តូរមួយផ្សេងទៀតពីការកើតឡើងម្តងទៀតនូវគំនិតដដែល។
០៨/ សមត្ថភាពគណនាទិន្នផលពីផ្នែកដែលទទួលយក មិនមែនចលនាវដ្តស្ងួតទេ។
ទិន្នផលវដ្តស្ងួតពិពណ៌នាអំពីចលនារបស់ម៉ាស៊ីនដោយមិនមានសម្ភារៈពេញលេញ ភាពត្រជាក់ និងបន្ទុកផ្នែកទទួលយក។ វាមានប្រយោជន៍សម្រាប់ពិនិត្យមើលសមត្ថភាពចលនា ប៉ុន្តែវាមិនមែនជាការសន្យានៃផលិតកម្មដែលអាចលក់បាននោះទេ។ ការគណនាផលិតកម្មត្រូវតែប្រើផ្នែកពិត ជ័រ ផ្សិត ចំនួនក្បាល ឬបែហោងធ្មែញ ប្រព័ន្ធត្រជាក់ ឧបករណ៍ចុះទឹក និងវិធីសាស្ត្រទទួលយក។ នេះជាមូលហេតុដែល Kinggle'sដំណើរការព័ត៌មានគម្រោងស្នើសុំទំហំផលិតផល ទម្ងន់ សម្ភារៈ កម្រាស់ និងតម្រូវការទិន្នផល មុនពេលណែនាំម៉ាស៊ីន។
វាស់វែងទិន្នផលដែលទទួលយកដោយផ្ទាល់លើបង្អួចផលិតកម្មតំណាង។ រាប់តែផ្នែកដែលឆ្លងកាត់លក្ខណៈវិនិច្ឆ័យនៃការចេញផ្សាយដែលបានកំណត់ ហើយកត់ត្រាការឈប់ដែលបានគ្រោងទុក ការឈប់ដែលមិនបានគ្រោងទុក ការដំឡើងការបាត់បង់ និងការបដិសេធដោយឡែកពីគ្នា។ កុំលាក់ពួកវានៅខាងក្នុងកត្តាប្រសិទ្ធភាពដែលមិនអាចពន្យល់បានតែមួយ។ ប្រសិនបើបន្ទាត់ផលិតផ្នែកជាច្រើនក្នុងមួយព្រឹត្តិការណ៍ ផ្សះផ្សាការរាប់តាមស្ថានីយ ក្បាល ឬបែហោងធ្មែញ ដើម្បីកុំឱ្យលទ្ធផលដែលបិទមិនបាត់ក្នុងចំនួនសរុប។
| ម៉ែត្រ | ការគណនាឬការសង្កេត | ប្រើ | កំហុសក្នុងការរាយការណ៍ទូទៅ |
|---|---|---|---|
| វដ្តវិនាទី | ពេលវេលារវាងព្រឹត្តិការណ៍ដូចគ្នាឆ្លងកាត់វដ្តស្ថិរភាពម្តងហើយម្តងទៀត | បង្ហាញល្បឿននៃព្រឹត្តិការណ៍ម៉ាស៊ីន និងការប្រែប្រួល | រាយការណ៍ព្រឹត្តិការណ៍ទោលខ្លីបំផុត។ |
| ផ្នែកក្នុងមួយព្រឹត្តិការណ៍ | ផ្នែករាងកាយដែលទទួលយកបានចេញផ្សាយដោយព្រឹត្តិការណ៍បង្កើតពេញលេញមួយ។ | ភ្ជាប់ក្បាល បែហោងធ្មែញ និងស្ថានីយជាមួយនឹងកម្រិតសំឡេង | សន្មត់ថាគ្រប់ច្រកចេញផលិត |
| ទ្រឹស្ដីទិន្នផលម៉ោង | (3,600 / វដ្តវិនាទី) × ផ្នែកក្នុងមួយព្រឹត្តិការណ៍ | ការធ្វើផែនការប្រៀបធៀបនៅលក្ខខណ្ឌដែលមិនមានការរំខាន | ហៅលទ្ធផលធានាផលិត |
| ទទួលយកលទ្ធផលប្រចាំម៉ោង | ផ្នែកដែលបានទទួលយក / ម៉ោងផលិតដែលបានសង្កេត | បង្ហាញលទ្ធផលដែលអាចប្រើប្រាស់បានពីកញ្ចប់ផលិតផលដែលបានសាកល្បង | ការរាប់ការបោសសំអាត ការដំឡើង ឬផ្នែកដែលត្រូវបានបដិសេធ |
| ផ្លាស់ប្តូរលទ្ធផល | លទ្ធផលដែលបានទទួលយកបន្ទាប់ពីដកបានទទួលយកលទ្ធផលពីមុន ក្រោមលក្ខខណ្ឌដែលត្រូវគ្នា។ | សាកល្បងថាតើការកែសម្រួលធ្វើអោយប្រសើរឡើងនូវគោលដៅពិតឬអត់ | ការប្រៀបធៀបផលិតផល ការផ្លាស់ប្តូរ ឬឧបករណ៍ប្រើប្រាស់ផ្សេងៗ |
រាយការណ៍គុណភាពក្រៅពីល្បឿន។ រួមបញ្ចូលទាំងទម្ងន់និងលទ្ធផលជញ្ជាំង, វិមាត្រសំខាន់, លទ្ធផលការធ្វើតេស្តមុខងារ, សំណល់ឬការរាប់, លក្ខខណ្ឌប្រើប្រាស់និងការកែសម្រួលរូបមន្ត។ ការកាត់បន្ថយរយៈពេល 2 វិនាទីមិនមានអត្ថន័យដាច់ដោយឡែកដោយគ្មានវដ្តដើម ការរាប់ផ្នែក ការទទួលយកទិន្នផល និងលក្ខខណ្ឌសាកល្បង។ ដូច្នេះ អត្ថបទនេះមិនបោះផ្សាយគោលដៅកែលម្អភាគរយទេ។ លទ្ធផលត្រូវតែមកពីទិន្នន័យបន្ទាត់របស់អ្នកទិញ។
សម្រាប់ម៉ាស៊ីនថ្មី ឬផ្សិត កំណត់វិធីសាស្ត្រទិន្នផល មុនពេលសាកល្បង។ ឃីងហ្គលមគ្គុទ្ទេសក៍សាកល្បងការទទួលយករោងចក្រពន្យល់ពីរបៀបភ្ជាប់ការរត់ដែលបានវាស់វែងជាមួយនឹងផលិតផល សម្ភារៈ ផ្សិត និងលក្ខខណ្ឌប្រើប្រាស់ជាក់ស្តែង។ ប្រើបញ្ជីត្រួតពិនិត្យការចាប់ផ្តើមបង្កើតរដ្ឋស្ថិរភាពមុនពេលកំណត់ និងការណែនាំអំពីការផ្លាស់ប្តូរដើម្បីរក្សាការបាត់បង់ការដំឡើងដាច់ដោយឡែកពីផលិតកម្មស្ថិរភាព។
០៩/ដែនកំណត់បញ្ឈប់ការសាកល្បងនៅពេលដែលដំណើរការបាត់បង់ការគ្រប់គ្រង
បញ្ឈប់ និងស្ដារស្ថានភាពដែលបានអនុម័ត ប្រសិនបើការយាម ការរារាំង ការឈប់សង្គ្រោះបន្ទាន់ ឬការគ្រប់គ្រងថាមពលដែលមានគ្រោះថ្នាក់មិនដំណើរការដូចបំណង។ ឈប់សម្រាប់ចលនាម៉ាស៊ីនដែលមិនបានរំពឹងទុក ហានិភ័យនៃការប៉ះទង្គិច ឥរិយាបថធារាសាស្ត្រ ឬខ្យល់ខុសពីធម្មតា សមាសធាតុសម្ពាធដែលខូច ការឡើងកំដៅអគ្គីសនី ការលេចធ្លាយ ឬការខ្វែងគំនិតគ្នារវាងមតិកែលម្អដែលបានបង្ហាញ និងទីតាំងរាងកាយ។ ការងារជារង្វង់មិនដែលអនុញ្ញាតឱ្យប្រតិបត្តិការជុំវិញកំហុសឡើយ។
ភស្តុតាងផ្នែកក៏អាចបញ្ឈប់ការកាត់ក្តីផងដែរ។ រកមើល parison ដែលមិនមកដល់ទីតាំងត្រឹមត្រូវ ការបិទផ្សិតមិនពេញលេញ ការកើនឡើងពន្លឺ ទម្ងន់មិនស្ថិតស្ថេរ ជញ្ជាំងស្តើង ការផ្លុំចេញ ព័ត៌មានលម្អិតមិនពេញលេញ ការបិទស្អិត ការខូចទ្រង់ទ្រាយ warpage ករាងពងក្រពើ បាតថ្ម រួញតូច ឬបរាជ័យក្នុងការធ្វើតេស្តមុខងារ។ មគ្គុទ្ទេសក៍ដំណើរការរបស់ Formosa ភ្ជាប់រោគសញ្ញាទាំងនេះមួយចំនួនជាមួយនឹងកំដៅខ្លាំងពេក ភាពត្រជាក់មិនគ្រប់គ្រាន់ វដ្តខ្លី ឬលក្ខខណ្ឌនៃឆានែលត្រជាក់។ ប្រើរោគសញ្ញាដើម្បីបើកការធ្វើរោគវិនិច្ឆ័យត្រឹមត្រូវឡើងវិញជាជាងបន្ថែមពេលវេលាត្រជាក់យ៉ាងទូលំទូលាយដោយមិនស្វែងរកមូលហេតុ។
បង្កើននៅពេលដែលកម្រិតតម្រូវឱ្យផ្លាស់ប្តូរឆានែលផ្សិត ការកែប្រែស្លាប់ ឬផ្លុំម្ជុល ការផ្លាស់ប្តូរកម្មវិធីគ្រប់គ្រង ការផ្លាស់ប្តូរការបិទភ្ជាប់ ការងារប្រព័ន្ធសម្ពាធ ឬប្រតិបត្តិការនៅខាងក្រៅជ័រ និងបង្អួចម៉ាស៊ីនដែលមានលក្ខណៈសម្បត្តិគ្រប់គ្រាន់។ ប្រើការណែនាំអំពីការថែទាំបង្ការសម្រាប់ការរកឃើញឧបករណ៍ដែលអាចប្រើឡើងវិញបាន។ យន្តការដែលពាក់អាចធ្វើឱ្យវដ្តយឺត ប៉ុន្តែពាក្យបញ្ជាលឿនជាងមុននឹងមិនជួសជុលវាទេ។
បញ្ចប់គម្រោងជាមួយនឹងបន្ទាត់មូលដ្ឋានដែលបានចេញផ្សាយ។ ធ្វើបច្ចុប្បន្នភាពរូបមន្តតែតាមរយៈដំណើរការអនុម័តរបស់រោងចក្រ ភ្ជាប់គំរូ និងកំណត់ត្រារង្វាស់ ហើយបញ្ជាក់ថាតើផលិតផល ផ្សិត ជ័រ និងការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីនណាដែលគ្របដណ្តប់លទ្ធផល។ រក្សាការសាកល្បងដែលត្រូវបានបដិសេធនៅក្នុងកំណត់ហេតុនៃការផ្លាស់ប្តូរ។ នៅពេលដែលការផ្លាស់ប្តូរបន្ទាប់អាចបង្កើតវដ្តដែលបានទទួលយកឡើងវិញ និងពន្យល់ពីដែនកំណត់របស់វា ការកែលម្អគឺត្រៀមខ្លួនជាស្រេចសម្រាប់ការផលិតធម្មតា។
១០/ ចំលើយសំណួរដែលគេសួរញឹកញាប់អំពីពេលវេលានៃវដ្តនៃការផ្លុំ
តើអ្វីដែលកំណត់ពេលវដ្ដនៃការផ្លុំផ្សិតដែលធ្វើពីការដកចេញ?
ពេលវេលាវដ្តត្រូវបានកំណត់ដោយផ្លូវដែលត្រូវការយឺតបំផុតតាមរយៈការរៀបចំ parison ឬបាញ់ ចលនាផ្សិត អតិផរណា ភាពត្រជាក់ ការហត់នឿយ ការបើក ការយកចេញ និងការដោះស្រាយខាងក្រោម។ ធរណីមាត្រផលិតផល ការចែកចាយជញ្ជាំង ឥរិយាបទជ័រ ភាពត្រជាក់នៃផ្សិត ស្ថាបត្យកម្មម៉ាស៊ីន និងលក្ខណៈវិនិច្ឆ័យផ្នែកដែលទទួលយកទាំងអស់ប៉ះពាល់ដល់ផ្លូវនោះ។ វាស់វែងតាមលំដាប់លំដោយ និងសញ្ញាមតិត្រឡប់ មុននឹងសម្រេចចិត្តថាតើកម្មវិធីកំណត់ម៉ោងណាជាអ្នកទទួលខុសត្រូវ។
តើភាពត្រជាក់តែងតែជាផ្នែកវែងបំផុតនៃវដ្តផ្លុំផ្លុំមែនទេ?
ភាពត្រជាក់កាន់កាប់ភាគច្រើននៃវដ្តផ្សិតនៅក្នុងកម្មវិធី polyolefin ជាច្រើន យោងតាមការណែនាំរបស់ LyondellBasell ប៉ុន្តែវាមិនមែនជាឧបសគ្គសកម្មដោយស្វ័យប្រវត្តិនៅគ្រប់បន្ទាត់នោះទេ។ ការដឹកជញ្ជូននៅទីក្រុងប៉ារីស ការបំពេញសារធាតុកកកុញ ការផ្ទេរផ្សិត ការបោសសំអាតមនុស្សយន្ត ការកាត់ ឬការធ្វើតេស្តអាចគ្រប់គ្រងការចាប់ផ្តើមបន្ទាប់។ បន្ទាត់ពេលវេលាបង្ហាញថាតើការកាត់បន្ថយភាពត្រជាក់នឹងផ្លាស់ប្តូរវដ្តពេញលេញឬគ្រាន់តែច្រានផ្នែកដែលក្តៅជាង។
តើពេលវេលាត្រជាក់ត្រូវកាត់បន្ថយដោយរបៀបណាដោយមិនបង្កឱ្យមានសង្គ្រាម?
ដំបូងត្រូវពិនិត្យមើលលក្ខខណ្ឌនៃការផ្គត់ផ្គង់និងការបញ្ជូនមកវិញនូវសមតុល្យសៀគ្វី ភាពស្អាតនៃឆានែល លំនាំសីតុណ្ហភាពផ្សិត និងទីតាំងក្តៅនៅលើផ្នែក។ ប្រៀបធៀបការចែកចាយជញ្ជាំងជាមួយនឹងគំនូរ និងដំណើរការដែលបានអនុម័ត។ ផ្លាស់ប្តូរលក្ខខណ្ឌដែលបានចងក្រងទុកមួយ អនុញ្ញាតឱ្យដំណើរការមានស្ថេរភាព និងពិនិត្យមើលទំហំ និងរូបរាងបន្ទាប់ពីចន្លោះពេលក្រោយការច្រានចេញដែលត្រូវការ។ ប្រសិនបើតំបន់ក្តៅក្នុងតំបន់ដដែលនោះ ការចែកចាយផ្សិត ឬជញ្ជាំងអាចត្រូវការការត្រួតពិនិត្យផ្នែកវិស្វកម្ម។
តើវដ្តខ្លីតែងតែបង្កើនទិន្នផលផ្សិតទេ?
ទេ ទិន្នផលកើនឡើងតែនៅពេលដែលវដ្តដែលបានផ្លាស់ប្តូរគឺជាដែនកំណត់បន្ទាត់ ហើយផ្នែកបន្ថែមត្រូវបានទទួលយក។ ព្រឹត្តិការណ៍ម៉ាស៊ីនលឿនជាងមុនអាចបង្កើតផ្នែកក្តៅជាងមុន ការបដិសេធកាន់តែច្រើន ការកកស្ទះរបស់មនុស្សយន្ត ការកាត់បន្ថយការខូចខាត ឬកំណត់ហេតុរបស់អ្នកសាកល្បង។ ប្រៀបធៀបផ្នែកដែលបានទទួលយកក្នុងមួយម៉ោងដែលបានសង្កេតនៅក្រោមផលិតផលដែលត្រូវគ្នា សម្ភារៈ ផ្សិត ឧបករណ៍ប្រើប្រាស់ និងលក្ខខណ្ឌគុណភាព។ រក្សាចលនាវដ្តស្ងួត ទិន្នផលទ្រឹស្តី និងផលិតកម្មដែលទទួលយកជាតួលេខដាច់ដោយឡែក។
តើកម្មវិធី parison ប៉ះពាល់ដល់ពេលវេលាវដ្តយ៉ាងដូចម្តេច?
កម្មវិធី Parison ផ្លាស់ប្តូរកន្លែងដែលសម្ភារៈស្ថិតនៅតាមបណ្តោយផលិតផល។ តំបន់ធ្ងន់ដែលមិនចាំបាច់អាចត្រូវការភាពត្រជាក់បន្ថែមទៀត ខណៈដែលតំបន់ស្តើងពេកអាចបរាជ័យក្នុងការធ្វើតេស្តផលិតផល។ នៅលើម៉ាស៊ីនបន្ត ទម្រង់ជញ្ជាំងក៏អាចត្រូវបានធ្វើសមកាលកម្មជាមួយនឹងពេលវេលាវដ្តផងដែរ ដូច្នេះការផ្លាស់ប្តូរពេលវេលាអាចផ្លាស់ប្តូរការដាក់ទម្រង់។ ផ្ទៀងផ្ទាត់ទីតាំងជញ្ជាំង ទម្ងន់ផ្នែក និងការតម្រឹមទម្រង់ បន្ទាប់ពីការផ្លាស់ប្តូរវដ្តជំនួសឱ្យការសន្មត់ថាខ្សែកោងដែលបានរក្សាទុកនៅតែត្រឹមត្រូវ។
តើទិន្នន័យអ្វីខ្លះដែលត្រូវផ្ញើទៅ Kinggle សម្រាប់បញ្ហាវដ្តរដូវ?
ផ្ញើគំរូម៉ាស៊ីន និងកំណែឧបករណ៍បញ្ជា, គំនូរផលិតផល, លេខសម្គាល់ផ្សិត និងឧបករណ៍, កម្រិតជ័រ និងច្រើន, ការកែសម្រួលរូបមន្ត, វីដេអូវដ្តដែលបានថតពីទីតាំងសុវត្ថិភាព, ការកំណត់ពេលវេលាព្រឹត្តិការណ៍, ប្រវត្តិសំឡេងរោទិ៍, ទម្ងន់ផ្នែក និងផែនទីជញ្ជាំង, វិមាត្រសំខាន់, រូបថតពិការភាព, ការសង្កេតខ្យល់ចូលម៉ាស៊ីន និងទឹកត្រជាក់, មូលហេតុបញ្ឈប់ចរន្ត និងទិន្នផលដែលទទួលយកក្នុងរយៈពេលដែលបានកំណត់។ ភស្តុតាងនេះជួយបំបែកភាពត្រជាក់ ឧបករណ៍ ការគ្រប់គ្រង ឧបករណ៍ប្រើប្រាស់ សម្ភារៈ និងមូលហេតុតុល្យភាពបន្ទាត់។

ពិភាក្សាអំពីផលិតផល និងវដ្តជាប្រព័ន្ធតែមួយ
ផ្ញើគំនូរផ្នែកជាក់ស្តែង ជ័រ ផ្សិត ការកំណត់ម៉ាស៊ីន ការកំណត់ពេលវេលាវដ្តបច្ចុប្បន្ន ការសង្កេតឧបករណ៍ប្រើប្រាស់ និងលទ្ធផលគុណភាពដែលបានវាស់វែង។ Kinggle អាចពិនិត្យមើលភស្តុតាងជុំវិញម៉ាស៊ីន ឧបករណ៍ ការគ្រប់គ្រង និងគោលដៅផលិតកម្ម។
ផ្ញើទិន្នន័យផលិតកម្មរបស់អ្នក។ប្រភពដែលប្រើសម្រាប់ការណែនាំនេះ។
សៀវភៅដៃដែលរៀបចំដោយ Kinggle គាំទ្រសេចក្តីថ្លែងការណ៍អំពីការគ្រប់គ្រងដែលបានចងក្រងជាឯកសារ និងលំដាប់ម៉ាស៊ីន។ មគ្គុទ្ទេសក៍អ្នកផលិតប៉ូលីម័រគាំទ្រទំនាក់ទំនងត្រជាក់និងខូច។ ប្រភព OSHA ត្រូវបានរួមបញ្ចូលសម្រាប់ព្រំដែនសុវត្ថិភាពសហរដ្ឋអាមេរិក។ គ្មានប្រភពណាមួយក្នុងចំណោមប្រភពទាំងនេះផ្គត់ផ្គង់គោលដៅវដ្តសកលសម្រាប់គ្រប់ផលិតផល ឬម៉ាស៊ីននោះទេ។
- Kinggle-hosted សៀវភៅណែនាំប្រតិបត្តិការម៉ាស៊ីនផ្លុំផ្លុំដោយស្វ័យប្រវត្តិចូលប្រើនៅថ្ងៃទី ៨ ខែកញ្ញា ឆ្នាំ ២០២៦។
- Moog DigiPack III Parison Thickness Controller Manual, MRJ06301រៀបចំដោយ Kinggle ចូលប្រើនៅថ្ងៃទី 8 ខែកញ្ញា ឆ្នាំ 2026។
- LyondellBasell, មគ្គុទ្ទេសក៍សម្រាប់ Polyolefin Blow Moldingចូលប្រើនៅថ្ងៃទី ៨ ខែកញ្ញា ឆ្នាំ ២០២៦។
- ផ្លាស្ទិច Formosa, មគ្គុទ្ទេសក៍ដំណើរការផ្លុំប៉ូលីអេទីឡែនចូលប្រើនៅថ្ងៃទី ៨ ខែកញ្ញា ឆ្នាំ ២០២៦។
- OSHA 29 CFR 1910.147, ការគ្រប់គ្រងថាមពលគ្រោះថ្នាក់ចូលប្រើនៅថ្ងៃទី ៨ ខែកញ្ញា ឆ្នាំ ២០២៦។
- OSHA 29 CFR 1910.212 តម្រូវការទូទៅសម្រាប់ម៉ាស៊ីនទាំងអស់។ចូលប្រើនៅថ្ងៃទី ៨ ខែកញ្ញា ឆ្នាំ ២០២៦។