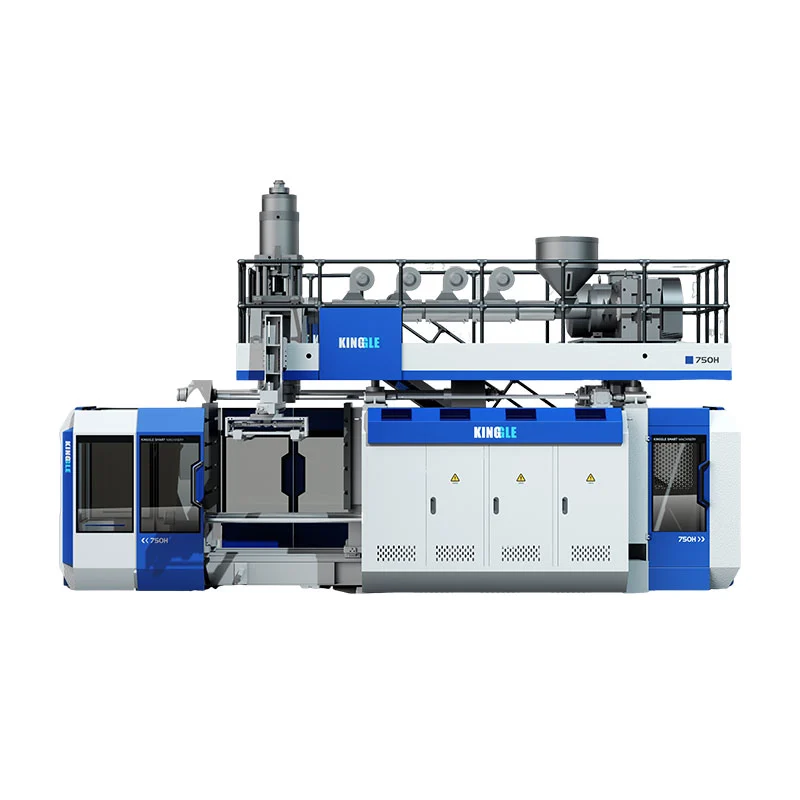
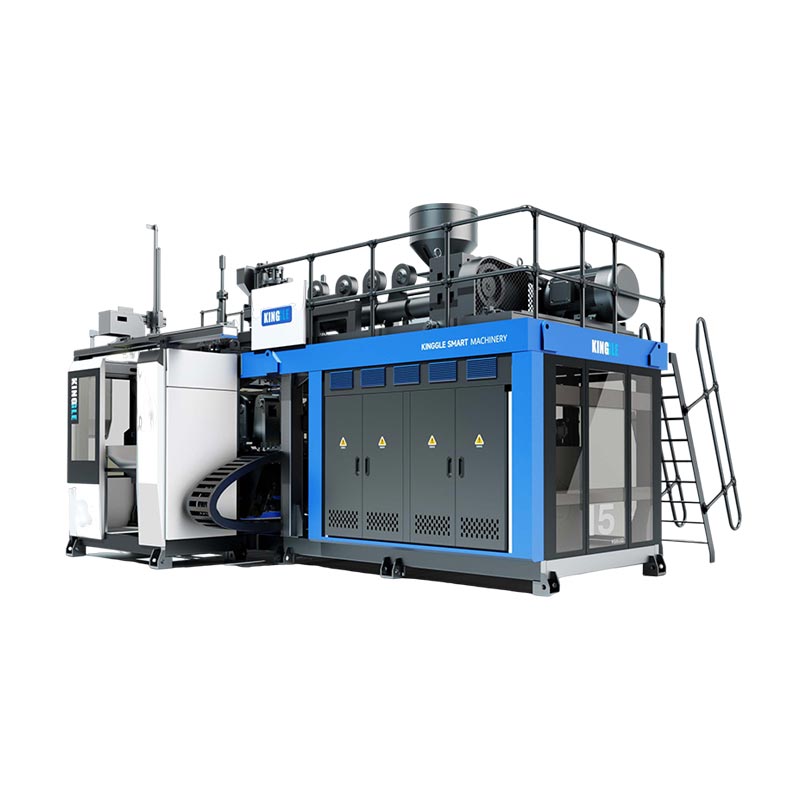
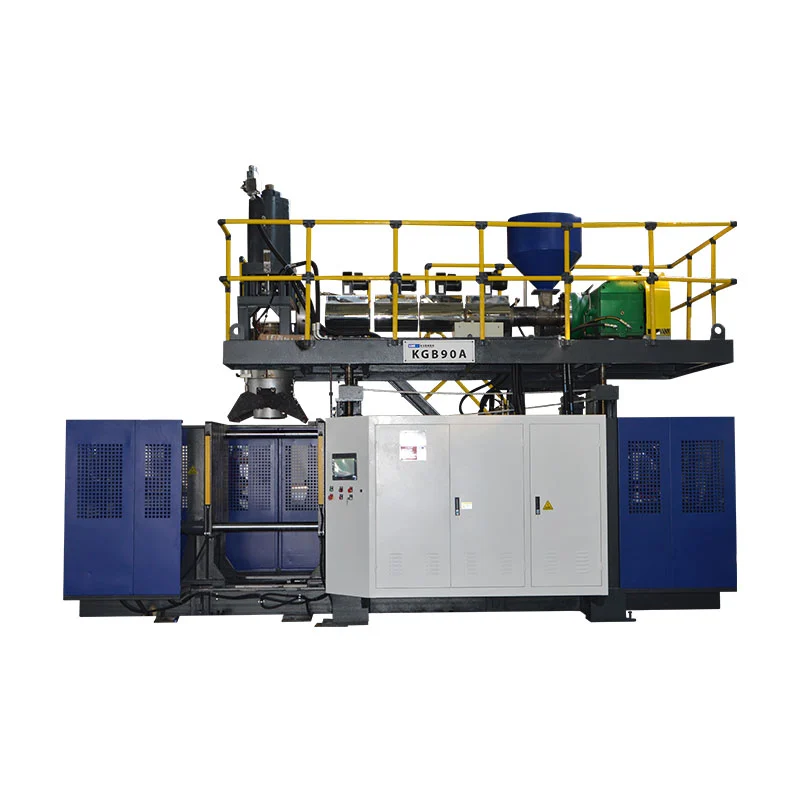
គណនាអត្រាផលិតកម្មម៉ាស៊ីនផ្លុំដោយបែងចែក 3,600 ដោយចន្លោះពេលរវាងព្រឹត្តិការណ៍លទ្ធផលជាវិនាទី បន្ទាប់មកគុណនឹងផ្នែកដែលផលិតនៅព្រឹត្តិការណ៍នីមួយៗ។ ដើម្បីប៉ាន់ប្រមាណផ្នែកល្អក្នុងមួយវេន អនុវត្តទិន្នផលគុណភាពដែលបានវាស់វែង និងម៉ោងដំណើរការជាក់ស្តែង ហើយពិនិត្យមើលថាឧបករណ៍បំប្លែង និងទឹកខាងក្រោមអាចគាំទ្រលទ្ធផលបាន។ ការបញ្ជាក់នៃវដ្តស្ងួតតែម្នាក់ឯងមិនបង្កើតលទ្ធផលនៃដបដែលបានបញ្ចប់នោះទេ។
ផ្អែកលើការសម្រេចចិត្តអំពីសមត្ថភាពលើផ្នែកដែលបានទទួលយកនៅទូទាំងអំឡុងពេលផលិតកម្មដែលបានគ្រោងទុក មិនមែនជាវដ្តលឿនបំផុតនៅលើសន្លឹកជាក់លាក់នោះទេ។ សម្រាប់ការផលិតផ្លុំប្លាស្មា ការគណនាទិន្នផលត្រូវតែគិតគូរពីដប ឧបករណ៍ និងតម្រូវការសម្ភារៈ។ ការផ្តល់ចំណាត់ថ្នាក់ PET stretch-blow មិនមែនជាការជំនួសសម្រាប់ការត្រួតពិនិត្យទាំងនោះទេ។
តើអ្នកគណនាទិន្នផលផ្សិតផ្លុំក្នុងមួយម៉ោងដោយរបៀបណា?
ចាប់ផ្តើមជាមួយនឹងព្រឹត្តិការណ៍រាប់ដែលអ្នកសង្កេតការណ៍អាចកំណត់អត្តសញ្ញាណបាន។ សម្រាប់មគ្គុទ្ទេសក៍នេះ ព្រឹត្តិការណ៍លទ្ធផលគឺជាការចេញផ្សាយផ្នែកផ្សិតពីផ្សិតប្រតិបត្តិការមួយ។ កត់ត្រាចន្លោះពេលជាមធ្យមរវាងព្រឹត្តិការណ៍ទាំងនោះនៅទូទាំងម៉ាស៊ីនពេញលេញ រួមជាមួយនឹងចំនួនផ្នែកដែលបានចេញផ្សាយរាល់ពេល។
ប្រសិនបើផ្នែកពីរចេញពីម៉ាស៊ីនរៀងរាល់ 16 វិនាទី ការគណនាគឺ 3,600 ÷ 16 × 2 = 450 ផ្នែកក្នុងមួយម៉ោងដែលកំពុងដំណើរការ។ នេះជាការគណនាដែលបង្ហាញពីការវាយតម្លៃម៉ាស៊ីន Kinggle ទេ។ វារាប់ផ្នែកដែលបានបង្កើតមុននឹងដកការបដិសេធ ហើយសន្មត់ថាចន្លោះពេលដែលបានចែងអាចបន្តបាន។
ប្រើរូបមន្តពេលវេលាវដ្តត្រឹមត្រូវ។
ពេលវេលាវដ្តនៃការផលិតនៃស្ថានីយមួយមិនតែងតែជាចន្លោះពេលរវាងទិន្នផលពីម៉ាស៊ីនពេញលេញនោះទេ។ ស្រដៀងគ្នានេះដែរ វិនាទីក្នុងមួយផ្នែកមិនមែនជាបរិមាណដូចគ្នាជាវិនាទីក្នុងព្រឹត្តិការណ៍ផ្សិតពីរផ្នែកនោះទេ។ សរសេរឯកតានៅក្បែររាល់ការបញ្ចូល មុននឹងបញ្ចូលវាទៅក្នុងសៀវភៅបញ្ជី។
សម្រាប់កំឡុងពេលវាស់វែង សមីការពេលវេលាវដ្តសមមូលត្រូវបានអូសបន្លាយពេលរត់វិនាទីចែកនឹងចំនួនព្រឹត្តិការណ៍លទ្ធផល។ ប្រសិនបើព្រឹត្តិការណ៍បង្កើតបរិមាណខុសគ្នា សូមប្រើវិធីរាប់ដោយផ្ទាល់ជំនួសវិញ៖ ផ្នែកផ្សិតសរុបបែងចែកដោយម៉ោងដំណើរការ។សទ្ទានុក្រម OEE របស់ Vorneដូចគ្នាដែរកំណត់អត្រារត់ពិតប្រាកដដោយប្រើចំនួនសរុប និងពេលវេលារត់។
ដើម្បីគណនាពេលវេលាវដ្តពីការថត សូមវាស់រវាងចំណុចដែលត្រូវគ្នា។ ត្រាពេលជាប់គ្នាដប់មានចន្លោះពេលប្រាំបួន មិនមែនដប់ទេ។ សម្រាប់វដ្ដមិនស្មើគ្នា សូមបែងចែកពេលវេលាដែលកន្លងផុតទៅសរុបដោយការរាប់ចន្លោះពេលពិតប្រាកដ ជាជាងជ្រើសរើសជាមធ្យមនៃវដ្តលឿន។
ធាតុ Excel មូលដ្ឋានគឺ=3600/A2*B2ដែល A2 មានវិនាទីក្នុងមួយព្រឹត្តិការណ៍ ហើយ B2 មានផ្នែកក្នុងមួយព្រឹត្តិការណ៍។ ប្រសិនបើរូបមន្តគណនាពេលវេលាវដ្ដរបស់អ្នកត្រឡប់វិនាទីក្នុងផ្នែកនីមួយៗរួចហើយ សូមប្រើ=3600/A2. ការគុណលទ្ធផលដោយចំនួនបែហោងធ្មែញនឹងរាប់បែហោងធ្មែញទាំងនោះពីរដង។
ដាក់ឈ្មោះលទ្ធផលតាមការបញ្ចូលរបស់វា។ ចន្លោះពេលដ៏ល្អផ្តល់អត្រាដ៏ល្អ។ ចន្លោះពេលវាស់តំណាងផ្តល់ឱ្យនូវអត្រារត់ដែលបានអង្កេត។ ទាំងការប្តូរដោយស្វ័យប្រវត្តិ ឬការបញ្ឈប់នៃការផ្លាស់ប្តូរពេញលេញ។ រក្សាភាពខុសប្លែកដែលអាចមើលឃើញនៅពេលផ្ទេរលទ្ធផលទៅក្នុងសម្រង់សម្រង់ ឬកាលវិភាគផលិតកម្ម។
រាប់ស្ថានីយ ក្បាល និងបែហោងធ្មែញ ដោយមិនរាប់ពីរដង
ស្ថានីយ ច្រកចេញ និងរន្ធផ្សិតពិពណ៌នាអំពីផ្នែកផ្សេងៗនៃការរៀបចំផលិតកម្ម។ ឃីងហ្គលមគ្គុទ្ទេសក៍ multi-head ធៀបនឹង multi-cavity guideបំបែកពួកវា៖ ច្រកចេញបង្កើតជា parisons បែហោងធ្មែញបង្កើតជាផ្នែក និងស្ថានីយគឺជាទីតាំងផ្សិត និងក្ដាប់។ លេខរបស់ពួកគេមិនមែនជាមេគុណដែលអាចផ្លាស់ប្តូរបានទេ។
ស្រមៃមើលស្ថានីយពីរ ដែលនីមួយៗផលិតពីរផ្នែកក្នុងមួយការចេញផ្សាយ។ ស្ថានីយ៍ A ចេញផ្សាយនៅ 0 និង 32 វិនាទី; ស្ថានីយ៍ B ចេញផ្សាយនៅ 16 និង 48 វិនាទី។ ស្ថានីយនីមួយៗធ្វើម្តងទៀតរៀងរាល់ 32 វិនាទី ប៉ុន្តែម៉ាស៊ីនពេញលេញនឹងបញ្ចេញគូរៀងរាល់ 16 វិនាទី។ ពេលវេលាខាងក្រោមត្រូវបានបង្កើតឡើងដើម្បីពន្យល់ពីការគណនាតែប៉ុណ្ណោះ។
| មូលដ្ឋានរាប់ | ការគណនា | ទិន្នផលសរុប |
|---|---|---|
| ម៉ាស៊ីនពេញលេញ | 3,600 ÷ 16 វិនាទី × 2 ផ្នែក | 450 ផ្នែក / ម៉ោង។ |
| សរុបស្ថានីយដាច់ដោយឡែក | 3,600 ÷ 32 វិនាទី × 2 ផ្នែក × 2 ស្ថានីយ | 450 ផ្នែក / ម៉ោង។ |
| ការរាប់ពីរដងមិនត្រឹមត្រូវ | 3,600 ÷ 16 វិនាទី × 2 ផ្នែក × 2 ស្ថានីយ | 900 ផ្នែក/ម៉ោង មិនត្រឹមត្រូវ |
ការគណនាចុងក្រោយរាប់ស្ថានីយទីពីរពីរដង។ ការរួមចំណែករបស់វាត្រូវបានរួមបញ្ចូលរួចហើយនៅក្នុងចន្លោះពេលម៉ាស៊ីនទាំងមូល 16 វិនាទី។ នៅក្នុងកំណត់ត្រាពេលវេលាពិតប្រាកដ សូមដាក់ស្លាករាល់ព្រឹត្តិការណ៍ជាមួយនឹងស្ថានីយរបស់វា ដូច្នេះមនុស្សម្នាក់ទៀតអាចបង្កើតការគណនាឡើងវិញបាន។
កុំសន្មតថាការបន្ថែមស្ថានីយ៍ទីពីររក្សាពេលវេលាដូចគ្នានៅក្រោមបន្ទុក។ ការរៀបចំដែលបានស្នើឡើងនៅតែត្រូវការការផ្គត់ផ្គង់សម្ភារៈគ្រប់គ្រាន់ ភាពត្រជាក់ និងសមត្ថភាពគ្រប់គ្រង។ ប្រៀបធៀបកាលវិភាគប្រតិបត្តិការជាក់ស្តែង មិនមែនត្រឹមតែចំនួនស្ថានីយទេ។ ឃីងហ្គលការប្រៀបធៀបស្ថានីយតែមួយ និងពីរផ្តល់បរិបទនៃការកំណត់រចនាសម្ព័ន្ធពាក់ព័ន្ធ។
រាប់មុខតំណែងសកម្មផងដែរ។ ប្រសិនបើបែហោងធ្មែញមួយត្រូវបានបិទដោយចេតនា វត្តមានបន្ទាប់បន្សំរបស់វានៅក្នុងផ្សិតមិនបង្កើតទិន្នផលទេ។ ប្រសិនបើវាផលិតដបដែលមានបញ្ហា ដបនោះស្ថិតក្នុងចំនួនសរុប និងចំនួនបដិសេធ។ ការកាត់បន្ថយការបញ្ចូលបែហោងធ្មែញ និងការដកដបដែលបានច្រានចោលដដែលម្តងទៀតនឹងធ្វើឱ្យទិន្នផលថយចុះ។
សម្រាប់ការរៀបចំចម្រុះ គណនាស្ទ្រីមនីមួយៗដាច់ដោយឡែក ហើយបន្ថែមលទ្ធផល។ មធ្យមភាគចែករំលែកមានប្រយោជន៍តែនៅពេលដែលចំនួនព្រឹត្តិការណ៍ និងចំនួនផ្នែករបស់វាតំណាងឱ្យរយៈពេលសង្កេតដូចគ្នា។ វាសំខាន់នៅពេលដែលស្ថានីយមួយឈប់ ខណៈពេលដែលមួយទៀតបន្ត ឬនៅពេលដែលផ្សិតទាំងពីរបង្កើតផ្នែកផ្សេងគ្នា។
បង្វែរទិន្នផលម៉ោងដែលកំពុងដំណើរការទៅជាផ្នែកល្អក្នុងមួយវេន
អ្នកទិញដែលកំណត់ពេលចែកចាយត្រូវការលេខផ្សេងពីប្រតិបត្តិករដែលពិនិត្យមើលល្បឿនម៉ាស៊ីន។ ចាប់ផ្តើមជាមួយនឹងការផ្លាស់ប្តូរទាំងមូល កំណត់ពេលវេលាដែលផលិតកម្មមិនត្រូវបានគ្រោងទុក ហើយបន្ទាប់មកកត់ត្រាការឈប់ក្នុងអំឡុងពេលផលិតកម្មដែលបានគ្រោងទុក។ កំណត់ព្រំដែនពេលវេលានោះ មុនពេលដកស្រង់ការផ្លាស់ប្តូរសរុប។
វិសាលភាពសាធារណៈនៃISO 22400-2:2014ពិពណ៌នាអំពីការផលិត KPIs តាមរយៈរូបមន្ត ធាតុធាតុផ្សំ ឥរិយាបថពេលវេលា និងឯកតារបស់វា។ វាគឺជាឯកសារយោងដ៏មានប្រយោជន៍សម្រាប់ការវាស់វែងប្រកបដោយវិន័យ។ អត្ថបទនេះប្រើនិយមន័យជាក់ស្តែងខាងក្រោម។ វាមិនអះអាងថាម៉ាស៊ីន ឬការសាកល្បងត្រូវបានបញ្ជាក់តាមស្តង់ដារនោះទេ។
នៅក្រោមក្របខ័ណ្ឌ Vorne OEEការផ្លាស់ប្តូរនៅក្នុងផលិតកម្មដែលបានកំណត់ពេលគឺជាការខាតបង់ដែលអាចរកបាន។ ពួកគេមិនបាត់ទៅវិញទេ ដោយសារតែគេគ្រោងទុក។ ពេលវេលាដែលមិនមានបំណងផលិត ដូចជាការសម្រាកអាហារដែលមិនរាប់បញ្ចូល មានតួនាទីខុសគ្នា។ កំណត់ការព្យាបាលមុនពេលសាកល្បង ជាជាងផ្លាស់ប្តូរវា ដើម្បីកែលម្អភាគរយចុងក្រោយ។
ទិន្នផលគុណភាពនៅទីនេះមានន័យថាផ្នែកដែលទទួលយកបានបែងចែកដោយផ្នែកផ្សិតសរុប ដោយចំនួនទាំងពីរត្រូវបានយកក្នុងរយៈពេលដូចគ្នា និងព្រំដែនដំណើរការ។ ប្រសិនបើការទទួលយកកើតឡើងបន្ទាប់ពីការធ្វើតេស្តលេចធ្លាយ ការងារមិនទាន់បញ្ចប់ដែលកំពុងរង់ចាំការធ្វើតេស្តនោះមិនទាន់ត្រូវបានបញ្ជាក់អំពីលទ្ធផលល្អនៅឡើយ។ រៀបចំឯកសារចាប់ផ្តើម ឬបញ្ចប់ការងារដែលកំពុងដំណើរការ។
ពេលណាត្រូវប្រើការគណនា OEE
នៅពេលចាប់ផ្តើមពីអត្រាដ៏ល្អ គណនីសម្រាប់ភាពអាចរកបាន ការបាត់បង់ល្បឿន និងគុណភាព។មគ្គុទ្ទេសក៍គណនា Vorneផ្តល់ទំនាក់ទំនងដូចខាងក្រោម។ អត្រាដ៏ល្អត្រូវតែពិពណ៌នាអំពីផលិតផលដូចគ្នា និងការកំណត់រចនាសម្ព័ន្ធសកម្មជាលទ្ធផលដែលបានរាប់។
| កត្តា | ការគណនា |
|---|---|
| ភាពអាចរកបាន | ពេលវេលាដំណើរការ ÷ ពេលវេលាផលិតដែលបានគ្រោងទុក |
| ការសម្តែង | អត្រារត់សរុបដែលបានសង្កេត ÷ អត្រារត់សរុបដ៏ល្អ |
| គុណភាព | First-pass good count ÷ ចំនួនសរុប |
| OEE | ភាពអាចរកបាន × ការអនុវត្ត × គុណភាព |
ដូច្នេះទិន្នផលល្អអាចត្រូវបានគណនាជាអត្រាល្អបំផុត × ម៉ោងផលិតដែលបានគ្រោងទុក × OEE ។ ប្រើប្រភាគ មិនមែនភាគរយទាំងមូល នៅក្នុងការគុណនោះ។ OEE នៃ 78.4% បញ្ចូលរូបមន្តជា 0.784 ។
ជ្រើសរើសផ្លូវដែលមានអត្រាល្អបំផុត ឬផ្លូវដែលមានអត្រាការសង្កេត។ អត្រារត់ដែលបានសង្កេតរួចហើយឆ្លុះបញ្ចាំងពីល្បឿនដែលសម្រេចបានក្នុងអំឡុងពេលដែលកំពុងរត់នោះ។ ការគុណវាដោយកត្តាដំណើរការមួយផ្សេងទៀតសម្រាប់ការបាត់បង់ល្បឿនដូចគ្នានឹងដកការបាត់បង់ពីរដង។ ដូចគ្នាដែរ តួរលេខល្អដែលបានវាស់វែងក្នុងមួយវេន រួមបញ្ចូលការឈប់ និងការបដិសេធក្នុងការផ្លាស់ប្តូរនោះ។ កុំអនុវត្តការបញ្ចុះតម្លៃប្រសិទ្ធភាពភួយទីពីរ ដើម្បីពិពណ៌នាអំពីការផ្លាស់ប្តូរដូចគ្នា។
ពិនិត្យមើលថាតើ extruder អាចគាំទ្រទិន្នផលគោលដៅ
ការប៉ាន់ស្មានទិន្នផលក៏បង្កើតតម្រូវការសម្ភារៈផងដែរ។ ប្រើម៉ាស់សរុបដែលបានដំណើរការសម្រាប់ផ្នែកផ្សិតនីមួយៗ មិនត្រឹមតែទម្ងន់នៃធុងដែលបានបញ្ចប់នោះទេ។ សម្រាប់ការគណនានេះ ម៉ាស់សរុបរួមបញ្ចូលសម្ភារៈដែលក្លាយទៅជាធុង និងផ្នែកដែលជាប់ទាក់ទងរបស់វា បែងចែកជាលំដាប់នៅទូទាំងផ្នែកដែលបានផលិត។
ឧបមាថា ដំណើរការរៀបចំ 450 ផ្នែក/ម៉ោង សម្មតិកម្ម 90 ក្រាមក្នុងមួយផ្នែក។ តម្រូវការដែលកំពុងដំណើរការគឺ 450 × 90 ÷ 1,000 = 40.5 គីឡូក្រាម / ម៉ោង។ ប្រសិនបើដបដែលបានបញ្ចប់មានទម្ងន់ 70 ក្រាម ការប្រើតែទម្ងន់សុទ្ធរបស់វានឹងបង្កើតតួលេខទាបជាង 31.5 គីឡូក្រាមក្នុងមួយម៉ោង។ លេខទាំងពីរគឺបានមកពីការសន្មត់ជាឧទាហរណ៍ មិនមែនជាគម្រោងដបវាស់នោះទេ។
ភាពខុសគ្នា 9 គីឡូក្រាមក្នុងមួយម៉ោងគឺជាសម្ភារៈសន្មត់ដែលទាក់ទងនឹងការកាត់។ ការងើបឡើងវិញជាយថាហេតុរបស់វាមិនដកចេញនូវតម្រូវការដំណើរការដើមទេ។ រក្សាការគណនាដាច់ដោយឡែកសម្រាប់ជ័រដែលបានទិញ សម្ភារៈដែលប្រមូលបានមកវិញ និងការបោះចោល។ ការគណនាបន្ទុក extruder ទាក់ទងនឹងសម្ភារៈដែលឆ្លងកាត់ដំណើរការ។
ឃីងហ្គលការណែនាំអំពីប្លង់ក្បាលក៏ភ្ជាប់ព្រឹត្តិការណ៍ដ៏ធំជាមួយនឹងសមត្ថភាពបន្ថែមដែលមាន។ ការបន្ថែមបែហោងធ្មែញអាចបង្កើនផ្នែកក្នុងមួយព្រឹត្តិការណ៍ ប៉ុន្តែវាក៏បង្កើនម៉ាសដែលត្រូវការសម្រាប់ព្រឹត្តិការណ៍នោះ។ ចំនួនបែហោងធ្មែញបន្ទាប់បន្សំធំជាងមិនអាចដោះស្រាយដែនកំណត់ការផ្គត់ផ្គង់សម្ភារៈដោយខ្លួនវាបានទេ។
ប្រៀបធៀបតម្រូវការដែលកំពុងដំណើរការជាមួយនឹងសេចក្តីយោងឆ្លងកាត់ដែលអនុវត្តចំពោះសម្ភារៈ និងការដំឡើងដែលបានស្នើឡើង។ កុំបន្ថយតម្រូវការដោយជាមធ្យមវាឆ្លងកាត់ការសម្រាកអាហារថ្ងៃត្រង់ ឬបិទ។ ម៉ាស៊ីនត្រូវតែគាំទ្រអត្រាសម្ភារៈខណៈពេលដែលវាកំពុងផលិត ទោះបីជាអត្រាប្តូរមធ្យមទាបជាងក៏ដោយ។
ពិដានសម្ភារៈបឋមគឺអាចប្រើបានគីឡូក្រាមក្នុងមួយម៉ោង ចែកនឹងគីឡូក្រាមសរុបក្នុងមួយផ្នែក។ វាគ្រាន់តែជាការគណនាការបញ្ចាំងប៉ុណ្ណោះ។ វាមិនបង្កើតពេលវេលាត្រជាក់ ការចែកចាយជញ្ជាំងដែលអាចទទួលយកបាន ស្ថេរភាពវិមាត្រ ឬលទ្ធផលនៃឧបករណ៍កាត់ និងត្រួតពិនិត្យ។ ទាំងនោះទាមទារការត្រួតពិនិត្យដោយខ្លួនឯង។
សម្រាប់ការពិនិត្យឡើងវិញដំបូង ដាក់ការបញ្ចូលផ្សិត ការពង្រីក និងសមត្ថភាពចុះក្រោមទៅក្នុងឯកតាដែលត្រូវគ្នា ហើយប្រៀបធៀបពួកវា។ អត្រាគាំទ្រតូចបំផុតកំណត់ឧបសគ្គបេក្ខជន មិនមែនជាការធានាផលិតដោយស្វ័យប្រវត្តិទេ។ រួមបញ្ចូលការផ្អាកកម្រិតមធ្យម និងការរំខាននៅពេលរៀបចំផែនការបន្ទាត់ពេញលេញ បន្ទាប់មកផ្ទៀងផ្ទាត់ការរៀបចំដែលបានស្នើឡើងជាមួយនឹងផលិតផលដែលមានបំណង។
ឧទាហរណ៍ដែលបានធ្វើការ៖ ពីពេលវេលាវដ្តរហូតដល់ការផ្លាស់ប្តូរផែនការផលិតកម្ម
គំរូដែលបានដំណើរការខាងក្រោមប្រើធាតុបញ្ចូលសម្មតិកម្មសម្រាប់ការរៀបចំការផ្លុំផ្លុំ។ វាមិនមែនជាការវាយតម្លៃការអនុវត្ត KGB2L ទេ។ រក្សាពេលវេលាដូចគ្នា ការរាប់ផ្នែក និងការសន្មត់គុណភាពនៅទូទាំងការគណនា ដូច្នេះអត្រាដែលកំពុងដំណើរការ ការផ្លាស់ប្តូរសរុប និងតម្រូវការសម្ភារៈអាចត្រូវបានត្រួតពិនិត្យគ្នាទៅវិញទៅមក។
សន្មតថាការផ្លាស់ប្តូររយៈពេលប្រាំបីម៉ោងមានការសម្រាក 30 នាទីនៅពេលដែលផលិតកម្មមិនត្រូវបានកំណត់ពេល។ ការឈប់ 30 នាទីទៀតកើតឡើងក្នុងអំឡុងពេលផលិតកម្មដែលបានកំណត់។ ពេលវេលាដំណើរការដែលនៅសល់គឺប្រាំពីរម៉ោង។ ក្នុងអំឡុងពេលដំណើរការនោះ ផ្នែកពីរទុកម៉ាស៊ីនរៀងរាល់ 16 វិនាទីជាមធ្យម ហើយ 96% ឆ្លងកាត់ការត្រួតពិនិត្យដោយមិនធ្វើការឡើងវិញ។
| ជំហាន | ការគណនា | លទ្ធផល |
|---|---|---|
| ផលិតកម្មដែលបានគ្រោងទុក | 8 ម៉ោងដក 0.5 ម៉ោងមិនរាប់បញ្ចូលការសម្រាក | 7.5 ម៉ោង។ |
| ពេលវេលាដំណើរការ | 7.5 ម៉ោង ដក 0.5 ម៉ោង ឈប់ថត | 7 ម៉ោង។ |
| អត្រាដំណើរការសរុប | 3,600 ÷ 16 × 2 | 450 ផ្នែក / ម៉ោង។ |
| ផ្នែកផ្សិតសរុប | ៤៥០ × ៧ | 3,150 ផ្នែក |
| ទីមួយឆ្លងកាត់ផ្នែកល្អ។ | 3,150 × 0.96 | 3,024 ផ្នែក / ការផ្លាស់ប្តូរ |
| ទិន្នផលល្អក្នុងមួយម៉ោងដែលបានគ្រោងទុក | 3,024 ÷ 7.5 | 403.2 ផ្នែក / ម៉ោង។ |
| ទិន្នផលល្អក្នុងមួយម៉ោង | ៣.០២៤ ÷ ៨ | 378 ផ្នែក / ម៉ោង។ |
| តម្រូវការសម្ភារៈដែលកំពុងដំណើរការ | 450 × 90 ក្រាម ÷ 1,000 | 40.5 គីឡូក្រាម / ម៉ោង។ |
សូមកត់សម្គាល់ថា 450, 403.2 និង 378 ទាំងអស់អាចពិពណ៌នាអំពីសេណារីយ៉ូដូចគ្នា។ ពួកគេឆ្លើយសំណួរផ្សេងៗគ្នា។ ទីមួយទាក់ទងនឹងទិន្នផលសរុបនៅពេលដំណើរការ។ ការរីករាលដាលទីពីរដែលទទួលយកទិន្នផលលើសពីពេលវេលាផលិតដែលបានគ្រោងទុក។ ទីបីរីករាលដាលវានៅលើការផ្លាស់ប្តូរទាំងមូល។ របាយការណ៍ដែលលុបចោលភាគបែងទុកកន្លែងសម្រាប់ការប្រៀបធៀបដែលយល់ខុស។
ពិនិត្យលទ្ធផលជាមួយ OEE
សម្រាប់ឧទាហរណ៍នេះតែប៉ុណ្ណោះ សន្មតថាចន្លោះពេលព្រឹត្តិការណ៍ដ៏ល្អមួយគឺ 14 វិនាទីជាមួយនឹងពីរផ្នែកក្នុងមួយព្រឹត្តិការណ៍។ នោះគឺជាអត្រាដ៏ល្អប្រហែល 514.286 ផ្នែកក្នុងមួយម៉ោង។ ភាពអាចរកបានគឺ 7 ÷ 7.5; ការសម្តែងគឺ 450 ÷ 514.286; គុណភាពគឺ 0.96 ។ ផលិតផលរបស់ពួកគេគឺ 0.784 ឬ 78.4% OEE ។
ការអនុវត្តវិធីសាស្រ្តគណនា Vorne OEE, 514.286 × 7.5 × 0.784 ត្រឡប់ប្រហែល 3.024 ផ្នែកល្អ។ ការបង្គត់ដែលបង្ហាញតូចមិនផ្លាស់ប្តូរលទ្ធផលមូលដ្ឋានទេ។ ចន្លោះពេលដ៏ល្អ 14 វិនាទីគឺជាការសន្មតឧទាហរណ៍ មិនមែនជាតម្លៃវដ្តស្ងួតកាតាឡុកទេ។
សម្រាប់ការបញ្ជាទិញជាឧទាហរណ៍នៃ 12,000 ផ្នែកដែលទទួលយក 12,000 ÷ 3,024 ផ្តល់ឱ្យប្រហែល 3.97 ការផ្លាស់ប្តូរបែបនេះ។ ការផ្លាស់ប្តូរចំនួនបួនផ្តល់នូវផ្នែកដែលបានគណនាចំនួន 12,096 ក្រោមការសន្មត់ទាំងនេះ មុនពេលការខាតបង់ជាក់លាក់នៃការបញ្ជាទិញបន្ថែម។ នេះគឺជាសេណារីយ៉ូនៃផែនការ មិនមែនជាការប្តេជ្ញាចិត្តក្នុងការចែកចាយ ឬហេតុផលដើម្បីលុបចោលសុពលភាពនៃការចាប់ផ្តើមនោះទេ។
ប្រសិនបើការឈប់ដែលបានកត់ត្រាកើនឡើងពី 30 ទៅ 60 នាទី ពេលវេលាដំណើរការធ្លាក់ដល់ 6.5 ម៉ោង។ ជាមួយនឹងការសន្មត់ផ្សេងទៀតមិនផ្លាស់ប្តូរ ទិន្នផលក្លាយជា 450 × 6.5 × 0.96 = 2,808 ផ្នែកល្អ។ បន្ទាប់មកការបញ្ជាទិញលើសពីបួនវេន។ ការប្រៀបធៀបនេះបង្ហាញពីមូលហេតុដែលការផ្លាស់ប្តូរតិចតួចនៅក្នុងពេលវេលាដំណើរការដែលអាចប៉ះពាល់ដល់ការកំណត់ពេលដោយគ្មានការផ្លាស់ប្តូរណាមួយចំពោះវដ្តនៃការបង្កើត។
សាកល្បងការគណនាអត្រាផលិតកម្មផ្ទាល់ខ្លួនរបស់អ្នក។
លំនាំដើមបង្កើតគំរូសម្មតិកម្មឡើងវិញ។ បញ្ចូលចន្លោះពេលជាមធ្យមដែលបានសង្កេតក្នុងអំឡុងពេលដំណើរការ មិនមែនជាការវាយតម្លៃវដ្តស្ងួតទេ។ កុំគុណដោយស្ថានីយម្តងទៀតប្រសិនបើចន្លោះពេលគ្របដណ្តប់ម៉ាស៊ីនពេញលេញរួចហើយ។ ទិន្នន័យស្ថិតនៅក្នុងទំព័រនេះ។
- ផ្នែកសរុបក្នុងមួយម៉ោងដែលកំពុងដំណើរការ
- 450
- ប៉ាន់ប្រមាណផ្នែកល្អក្នុងមួយវេន
- ៣.០២៤
- ផ្នែកល្អក្នុងមួយម៉ោងដែលបានគ្រោងទុក
- 403.2
- តម្រូវការសម្ភារៈនៅពេលដំណើរការ
- 40.5 គីឡូក្រាម / ម៉ោង។
លទ្ធផលគឺជាការប៉ាន់ស្មាន មិនមែនជាលទ្ធផលដែលត្រូវបានធានា។ ការរាប់ផ្នែកទសភាគបង្ហាញជាមធ្យមរំពឹងទុក។ ម៉ាស៊ីនគិតលេខនេះមិនយកគំរូនៃការផ្ទុកសតិបណ្ដោះអាសន្ន ការបញ្ជាទិញចាប់ផ្ដើម ការរាប់បែហោងធ្មែញអថេរ ឬរបៀប OEE អត្រាល្អបំផុតដាច់ដោយឡែកនោះទេ។ ប្រសិនបើស្គ្រីបត្រូវបានបិទ លទ្ធផលដែលបានបង្ហាញនៅតែជាឧទាហរណ៍លំនាំដើម។
អ្វីដែលជាក់លាក់របស់ KGB2L របស់ Kinggle ប្រាប់អ្នកអំពីសមត្ថភាព
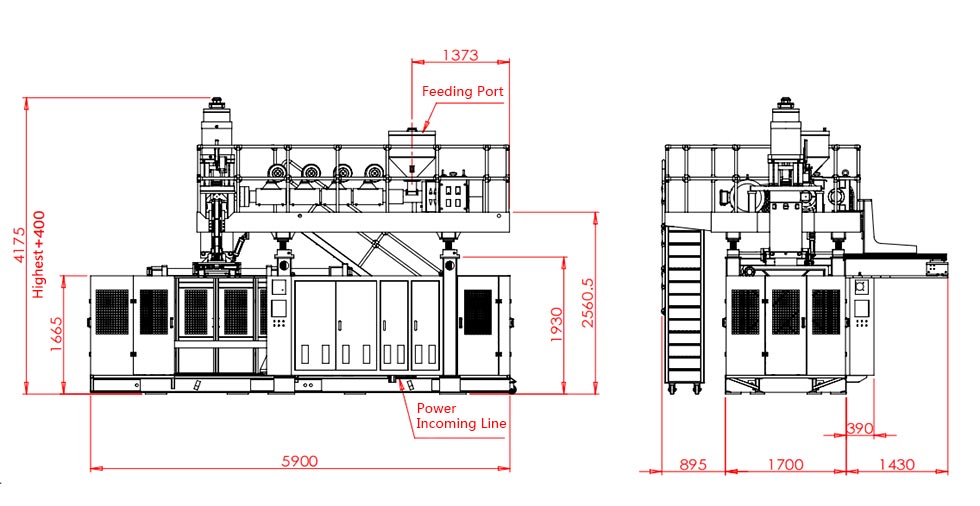
នេះ។ម៉ាស៊ីនផ្លុំផ្លុំស្ថានីយ៍តែមួយ KGB2L 2Lផ្តល់នូវឧទាហរណ៍ជាក់ស្តែងនៃរបៀបអានសន្លឹកជាក់លាក់មួយ។ តម្លៃដែលបានបោះពុម្ពផ្សាយរបស់វាពិពណ៌នាអំពីដែនកំណត់ផ្សេងៗគ្នាជាច្រើន។ បរិមាណកុងតឺន័រ ទិន្នផលវដ្តស្ងួត ធាតុឆ្លងកាត់ និងទំហំផ្សិតនីមួយៗឆ្លើយសំណួរជ្រើសរើសផ្សេងគ្នា។

| ប៉ារ៉ាម៉ែត្រដែលបានបោះពុម្ព | តម្លៃ | សំណួរជួយឆ្លើយ |
|---|---|---|
| សមត្ថភាពធុងអតិបរមា | 2 អិល | តើផលិតផលដែលបានស្នើឡើងនៅក្នុងប្រភេទបរិមាណដែលបានបញ្ជាក់ដែរឬទេ? |
| ទិន្នផល (វដ្តស្ងួត) | 600 PC/HR | តើកាតាឡុកបញ្ជាក់អំពីការយោងវដ្តស្ងួតអ្វី? |
| សមត្ថភាពរលាយ HDPE | 30 គីឡូក្រាម / ម៉ោង។ | តើការយោងអត្រាសម្ភារៈអ្វីខ្លះដែលមានសម្រាប់ការពិនិត្យបឋម? |
| អង្កត់ផ្ចិតវីស | 50 ម។ | តើវេទិកា extrusion មួយណាកំពុងត្រូវបានពិភាក្សា? |
| ទំហំផ្សិតអតិបរមា W × H | 360 × 380 ម។ | តើស្រោមសំបុត្រផ្សិតដែលបានបោះពុម្ពផ្សាយអ្វីខ្លះ ត្រូវតែពិនិត្យមើលឧបករណ៍? |
| ចម្ងាយកណ្តាលក្បាលទ្វេ | 130 ម។ | តើសេចក្តីយោងគម្លាតអ្វីត្រូវការការប្រៀបធៀបជាមួយនឹងប្លង់ដែលបានស្នើឡើង? |
វាលវដ្តស្ងួតមិនមែនជារបាយការណ៍សាកល្បងសម្រាប់ដប 2 លីត្រជាក់លាក់នោះទេ។ កុំដាក់ស្លាក 600 PC/HR ជាធុងដែលទទួលយកបាន 600 ក្នុងមួយម៉ោង។ ជ័រ ទម្ងន់ ការរៀបចំបែហោងធ្មែញ តម្រូវការត្រជាក់ និងលក្ខណៈវិនិច្ឆ័យនៃការទទួលយកផលិតផលនៅតែត្រូវបង្កើតឡើង។
ប្រើសេចក្តីយោង HDPE 30 គីឡូក្រាមក្នុងមួយម៉ោងសម្រាប់ការត្រួតពិនិត្យម៉ាស់ដាច់ដោយឡែក។ នៅឧទាហរណ៍ដែលបានធ្វើការសន្មត់ថាម៉ាស់សរុប 90 ក្រាមក្នុងមួយផ្នែកដែលបែងចែក 30 ដោយ 0.09 ផ្តល់ប្រហែល 333.3 ផ្នែកផ្សិតក្នុងមួយម៉ោងជាពិដានបញ្ចាំងសម្រាប់តែសម្ភារៈ។ ឧទាហរណ៍ 450 ផ្នែក/ម៉ោង នឹងត្រូវការ 40.5 គីឡូក្រាម/ម៉ោង ខាងលើឯកសារយោងដែលបានបោះពុម្ពផ្សាយនោះ។
ការគណនានេះមិនសន្យា 333.3 ផ្នែក/ម៉ោងពី KGB2L ទេ។ វាត្រូវបានសម្គាល់ថា ម៉ាស់ និងអត្រាគោលដៅរបស់ឧទាហរណ៍មិនអាចរាប់ជាសុចរិតដោយប្រើឯកសារយោង 30 គីឡូក្រាមក្នុងមួយម៉ោងដែលបានរាយបញ្ជីនោះទេ។ ការពិនិត្យមើលគម្រោងនឹងត្រូវការការកំណត់រចនាសម្ព័ន្ធដែលបានគាំទ្រខុសៗគ្នា ការសន្មត់ផលិតផលដែលបានកែសម្រួល ឬគោលដៅទិន្នផលផ្សេង។
គម្លាតក្បាលពីរក៏មិនបញ្ជាក់ថាដបពីរណាមួយនឹងសមដែរ។ ពិនិត្យមើលគំនូរផ្សិតពិតប្រាកដប្រឆាំងនឹងស្រោមសំបុត្រដែលបានបោះពុម្ព និងការរៀបចំឧបករណ៍ពេញលេញ។ សម្រាប់ផលិតផលធំជាង ឬធំជាងនេះ ចំនួននៃបែហោងធ្មែញដែលអាចប្រើបានត្រូវតែធ្វើតាមគំនូរជាជាងមេគុណទិន្នផលដែលពេញចិត្ត។
នៅពេលស្នើសុំការណែនាំ សូមផ្ញើគំនូរ កម្រិតសម្ភារៈ ការប៉ាន់ប្រមាណទម្ងន់សុទ្ធ និងសរុប លទ្ធផលដែលទទួលយកបានដែលត្រូវការ និងលំនាំផ្លាស់ប្តូរដែលមានបំណងរួមគ្នា។ នេះអនុញ្ញាតឱ្យអ្នកផ្គត់ផ្គង់ពិនិត្យមើលការសន្មត់សមត្ថភាពប្រឆាំងនឹងផ្នែករឹងដែលបានស្នើ ជំនួសឱ្យការឆ្លើយសំណួរដាច់ដោយឡែកអំពីដបក្នុងមួយម៉ោង។
ផ្ទៀងផ្ទាត់លទ្ធផលមុនពេលអ្នកផ្ទេរទៅម៉ាស៊ីន
បង្កើតលទ្ធផលដែលទទួលយកជាមូលដ្ឋាននៃកិច្ចព្រមព្រៀងសមត្ថភាព។ ដបដែលបន្សល់ទុកនូវផ្សិត និងដបដែលត្រូវបានសម្អាតសម្រាប់ការវេចខ្ចប់គឺមានចំនួនខុសៗគ្នា។ មុនពេលធ្វើតេស្ត សូមបញ្ជាក់ចំណុចត្រួតពិនិត្យ និងតម្រូវការដែលដបត្រូវតែបំពេញ ដើម្បីបញ្ចូលចំនួនសរុបដែលទទួលយក។ បើមិនដូច្នោះទេ ការសាកល្បងអាចបំពេញតាមគោលដៅបង្កើតរបស់វា ខណៈពេលដែលការចាកចេញពីតម្រូវការចែកចាយមិនត្រូវបានដោះស្រាយ។
សម្រាប់ KGB2L សូមរក្សាតួលេខវដ្តស្ងួត 600 PC/HR ដែលត្រូវបានបោះពុម្ពដាច់ដោយឡែកពីការសន្យាទិន្នផលដប។ បញ្ជាក់សម្ភារៈ ទម្ងន់ដប បែហោងធ្មែញសកម្ម និងតម្រូវការទទួលយកមុននឹងយល់ព្រមលើសមត្ថភាពផលិត។ តួលេខនៃវដ្តស្ងួតតែមួយមុខគឺមិនគ្រប់គ្រាន់សម្រាប់កាលវិភាគចែកចាយដបទេ។
នៅពេលដែលការសាកល្បងមួយខកខានគោលដៅរបស់វា ធ្វើរោគវិនិច្ឆ័យការខ្វះខាតមុនពេលបង្កើនល្បឿន។ កត់ត្រាចន្លោះពេលលទ្ធផល បញ្ឈប់ និងបដិសេធផ្នែកដាច់ដោយឡែក។ ពិនិត្យមើលពេលវេលារង់ចាំនៅឯការចែកចាយ parison ពេលវេលាត្រជាក់នៅក្នុងផ្សិត និងជួរមុនពេលកាត់ឬការធ្វើតេស្តលេចធ្លាយ។ ការសង្កេតទាំងនេះបែងចែកឧបសគ្គផ្សិតពីឧបសគ្គខាងក្រោម។
វាយតម្លៃការកែតម្រូវម្តងមួយៗ ហើយរក្សាកំណត់ត្រាមុន និងក្រោយ។ វិនិច្ឆ័យការផ្លាស់ប្តូរដោយលទ្ធផលដែលទទួលយកក្នុងរយៈពេលសង្កេតប្រៀបធៀប មិនមែនដោយវដ្តដែលបង្ហាញខ្លីជាងតែម្នាក់ឯងនោះទេ។ កត់ត្រាលក្ខខណ្ឌសម្ភារៈ និងឧបករណ៍នៅក្បែរលទ្ធផល។ ប្រសិនបើចំនួនកើនឡើង ប៉ុន្តែដបកាន់តែច្រើនមិនបានត្រួតពិនិត្យទេ ការកែតម្រូវនេះមិនចាំបាច់ធ្វើឱ្យប្រសើរឡើងនូវសមត្ថភាពប្រើប្រាស់នោះទេ។
រក្សាកំណត់ត្រា មនុស្សម្នាក់ទៀតអាចពិនិត្យបាន។
- កំណត់ការកែប្រែគំនូរ ថ្នាក់ជ័រ ល្បាយសម្ភារៈ ទម្ងន់គោលដៅ និងការរៀបចំបែហោងធ្មែញ។
- យល់ព្រមលើការត្រួតពិនិត្យការទទួលយក និងទីតាំងដែលផ្នែកល្អនឹងត្រូវបានរាប់។
- កត់ត្រាពេលវេលាចាប់ផ្តើម និងបញ្ចប់ ការបដិសេធដែលបានគ្រោងទុក ការឈប់ផលិត និងហេតុផលរបស់វា។
- កត់ត្រាផ្នែកផ្សិតសរុប ផ្នែកដែលទទួលយកជាលើកដំបូង និងការបដិសេធដោយមិនរាប់បញ្ចូលផ្នែកដែលបានធ្វើឡើងវិញពីរដង។
- ប្រៀបធៀបអត្រាដែលបានសង្កេត តម្រូវការសរុប និងទិន្នផលខាងក្រោមក្នុងរយៈពេលដែលត្រូវគ្នា។
- រក្សាការកំណត់ ការសង្កេត និងដែនកំណត់ដែលបានព្រមព្រៀងគ្នាជាមួយនឹងរបាយការណ៍សាកល្បង។
កំណត់អ្វីដែលកើតឡើងនៅដើម និងចុងបញ្ចប់នៃបង្អួចរង្វាស់។ ការសង្កេតខ្លីមួយដែលបានធ្វើឡើងបន្ទាប់ពីការឡើងកំដៅផែនដីនឹងឆ្លើយសំណួរផ្សេងពីការបញ្ជាទិញទាំងមូល ដែលរួមមានការចាប់ផ្តើម និងការផ្លាស់ប្តូរផ្សិត។ ទាំងពីរអាចមានប្រយោជន៍ ប៉ុន្តែបានតែនៅពេលដែលរបាយការណ៍កំណត់នូវអ្វីដែលត្រូវបានដកចេញ។
ប្រើមគ្គុទ្ទេសក៍សាកល្បងការទទួលយកម៉ាស៊ីនផ្លុំផ្លុំរោងចក្រដើម្បីបង្កើតកំណត់ត្រាត្រួតពិនិត្យកាន់តែទូលំទូលាយ។ ការគណនាទិន្នផលគាំទ្រការទទួលយក; វាមិនជំនួសការត្រួតពិនិត្យផលិតផល ការត្រួតពិនិត្យឧបករណ៍ ឬកិច្ចព្រមព្រៀងទិញនោះទេ។
| វាលកត់ត្រា | អ្វីដែលត្រូវបញ្ចូល |
|---|---|
| ផលិតផល និងការកំណត់រចនាសម្ព័ន្ធ | គូរការពិនិត្យឡើងវិញ សម្ភារៈ ទម្ងន់ បែហោងធ្មែញសកម្ម និងស្ថានីយ៍ |
| ការវាស់វែងព្រំដែន | នាឡិកាចាប់ផ្តើម/បញ្ចប់ ពេលវេលាដែលបានគ្រោងទុក ពេលវេលាដំណើរការ និងរាប់ទីតាំង |
| រាប់ | សរុប molded, first-pass ល្អ, បដិសេធ និងផ្នែកមិនទាន់បញ្ចប់ |
| លក្ខខណ្ឌ | ការកំណត់ដែលបានកត់ត្រា ភាពត្រជាក់ និងខ្យល់ បុគ្គលិក និងជំនួយ |
| លទ្ធផល | ផ្នែកល្អក្នុងមួយម៉ោង ឬវេនដែលបានកំណត់ ដែនកំណត់ និងការតាមដានដែលបានព្រមព្រៀងគ្នា។ |
ពិភាក្សាអំពីការប៉ាន់ប្រមាណសមត្ថភាពផលិតផលជាក់លាក់ជាមួយ Kinggle
ទាមទារការប៉ាន់ប្រមាណលទ្ធផលដែលភ្ជាប់នឹងគំនូរផលិតផល និងការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីនដែលបានស្នើ។ សំណើជាលាយលក្ខណ៍អក្សរគួរតែបញ្ជាក់ពីកន្លែងដែលផ្នែកដែលទទួលយកត្រូវបានរាប់ តើរយៈពេលនៃការវាស់វែងដំណើរការ និងលក្ខខណ្ឌផលិតកម្មណាមួយត្រូវបានអនុវត្ត។ បើគ្មានព័ត៌មានលម្អិតទាំងនោះទេ តួលេខដបក្នុងមួយម៉ោងមិនមែនជាមូលដ្ឋានត្រឹមត្រូវសម្រាប់ការប្រៀបធៀបការផ្តល់ជូនឧបករណ៍នោះទេ។
ផ្ញើគំនូរដប ឬព័ត៌មានលម្អិតគំរូ ថ្នាក់សម្ភារៈ តម្រូវការលទ្ធផលល្អ និងការផ្លាស់ប្តូរកាលវិភាគទំព័រទំនាក់ទំនងផ្លូវការរបស់ Kinggle. នៅពេលដែលតម្លៃនៅតែជាការប៉ាន់ស្មាន សូមដាក់ស្លាកវា ដូច្នេះការពិនិត្យឡើងវិញលើកក្រោយអាចដោះស្រាយវាបាន។
Ningbo Kinggle Machinery Co., Ltd.
អ៊ីមែល៖sales@kinggle.com
ទូរស័ព្ទ៖+86-574-87103665
ទីក្រុង Yuyao ក្រុង Ningbo ខេត្ត Zhejiang ប្រទេសចិន។ ព័ត៌មានលម្អិតទំនាក់ទំនងត្រូវបានពិនិត្យប្រឆាំងនឹងទំព័រទំនាក់ទំនងផ្លូវការ។
សំណួរដែលគេសួរញឹកញាប់
តើម៉ាស៊ីនផ្លុំផ្លុំអាចផលិតបានប៉ុន្មានដបក្នុងមួយម៉ោង?
មិនមានតួលេខទិន្នផលតែមួយសម្រាប់គ្រប់ម៉ាស៊ីន និងដបទេ។ ចែក 3,600 ដោយចន្លោះពេលទិន្នផលម៉ាស៊ីនទាំងមូលគិតជាវិនាទី បន្ទាប់មកគុណនឹងផ្នែកដែលបានបង្កើតក្នុងមួយព្រឹត្តិការណ៍។ អនុវត្តទិន្នផលគុណភាពដំបូងសម្រាប់ទិន្នផលល្អក្នុងអំឡុងពេលដំណើរការ។ សម្រាប់ការធ្វើផែនការផ្លាស់ប្តូរ រួមបញ្ចូលផងដែរនូវការឈប់ដែលបានកត់ត្រា និងបញ្ជាក់សមត្ថភាពសម្ភារៈ និងផ្នែកខាងក្រោម។
តើម៉ាស៊ីនស្ថានីយ៍ពីរដងតែងតែផលិតទ្វេដងទេ?
លេខ 2 ស្ថានីយមិនបង្កើតអត្រាផលិតកម្មដោយគ្មានពេលវេលា និងការកំណត់រចនាសម្ព័ន្ធជាក់ស្តែង។ ប្រសិនបើចន្លោះពេលម៉ាស៊ីនទាំងមូលដែលបានវាស់វែងរួមបញ្ចូលការចេញផ្សាយជំនួសពីស្ថានីយទាំងពីររួចហើយ កុំគុណនឹងពីរម្តងទៀត។ ប្រៀបធៀបពេលវេលារបស់ស្ថានីយ៍នីមួយៗ បែហោងធ្មែញសកម្ម និងតម្រូវការសម្ភារៈ មុនពេលប៉ាន់ស្មានទិន្នផលរួមបញ្ចូលគ្នា។
តើទិន្នផលវដ្តស្ងួតដូចគ្នានឹងទិន្នផលផលិតផលសម្រេចដែរទេ?
ទេ វាលកាតាឡុកដែលមានស្លាកទិន្នផលវដ្តស្ងួតមិនបង្កើតទិន្នផលដែលបានទទួលយកនៃធុងដែលបានបញ្ជាក់នោះទេ។ ទំព័រ KGB2L របស់ Kinggle រាយបញ្ជី 600 PC/HR នៅក្រោមស្លាកនោះ។ ការទាមទារលទ្ធផលជាក់លាក់នៃដបត្រូវការសម្ភារៈ ឧបករណ៍ ទម្ងន់ លក្ខខណ្ឌប្រតិបត្តិការ និងលក្ខណៈវិនិច្ឆ័យនៃការត្រួតពិនិត្យ រួមជាមួយនឹងរយៈពេលវាស់ដែលបានកំណត់។
តើទម្ងន់កុងតឺន័រប៉ះពាល់ដល់សមត្ថភាពផលិតយ៉ាងដូចម្តេច?
ទំងន់ប៉ះពាល់ដល់សម្ភារៈដែលត្រូវការក្នុងអត្រាផលិតកម្មដែលបានផ្តល់ឱ្យ។ សម្រាប់ការពិនិត្យមើលការដកយកចេញ សូមប្រើម៉ាស់ដែលបានដំណើរការសរុបក្នុងមួយផ្នែកដែលផ្សិត រួមទាំងការកាត់ដែលបានបែងចែករបស់វា ជាជាងត្រឹមតែទម្ងន់ដបដែលបានបញ្ចប់ប៉ុណ្ណោះ។ បែងចែកធាតុដែលអាចរកបានដោយម៉ាស់សរុបសម្រាប់ពិដានបឋម។ ការគណនានេះតែឯងមិនបង្កើតវដ្ដផ្សិតដែលអាចសម្រេចបានឬលទ្ធផលដែលទទួលយកទេ។
តើត្រូវការព័ត៌មានអ្វីខ្លះសម្រាប់ការប៉ាន់ប្រមាណលទ្ធផលត្រឹមត្រូវ?
ផ្តល់គំនូរផលិតផល ថ្នាក់សម្ភារៈ ទម្ងន់សុទ្ធ និងសរុប ការរៀបចំបែហោងធ្មែញ និងស្ថានីយ៍ គោលដៅទិន្នផលដែលទទួលយក និងកាលវិភាគផ្លាស់ប្តូរ។ រួមបញ្ចូលការត្រួតពិនិត្យការទទួលយក និងឧបករណ៍ចុះក្រោម។ ប្រសិនបើមានកំណត់ត្រាសាកល្បង ការផ្គត់ផ្គង់ចំនួនសរុប ការរាប់ល្អ ពេលវេលា និងហេតុផលបញ្ឈប់។ រក្សាតម្លៃសន្មតដាច់ដោយឡែកពីលទ្ធផលដែលបានវាស់វែង ដូច្នេះអ្នកផ្គត់ផ្គង់អាចកំណត់អត្តសញ្ញាណគម្លាតភស្តុតាងដែលនៅសល់។
មុននឹងធ្វើការបញ្ជាទិញ យល់ព្រមលើលទ្ធផលដែលបានទទួលយក លក្ខខណ្ឌសាកល្បង និងវិធីសាស្ត្ររាប់ជាលាយលក្ខណ៍អក្សរ។ ប្រើកំណត់ត្រាផលិតកម្មជាលទ្ធផលជាមូលដ្ឋានសម្រាប់កាលវិភាគចែកចាយ។